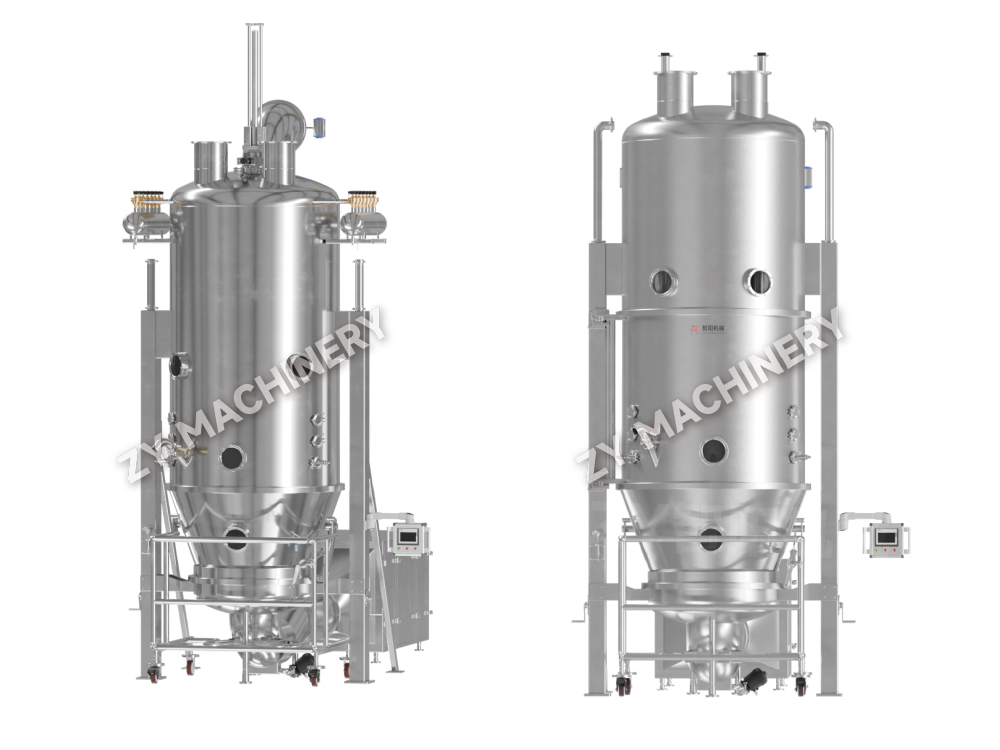
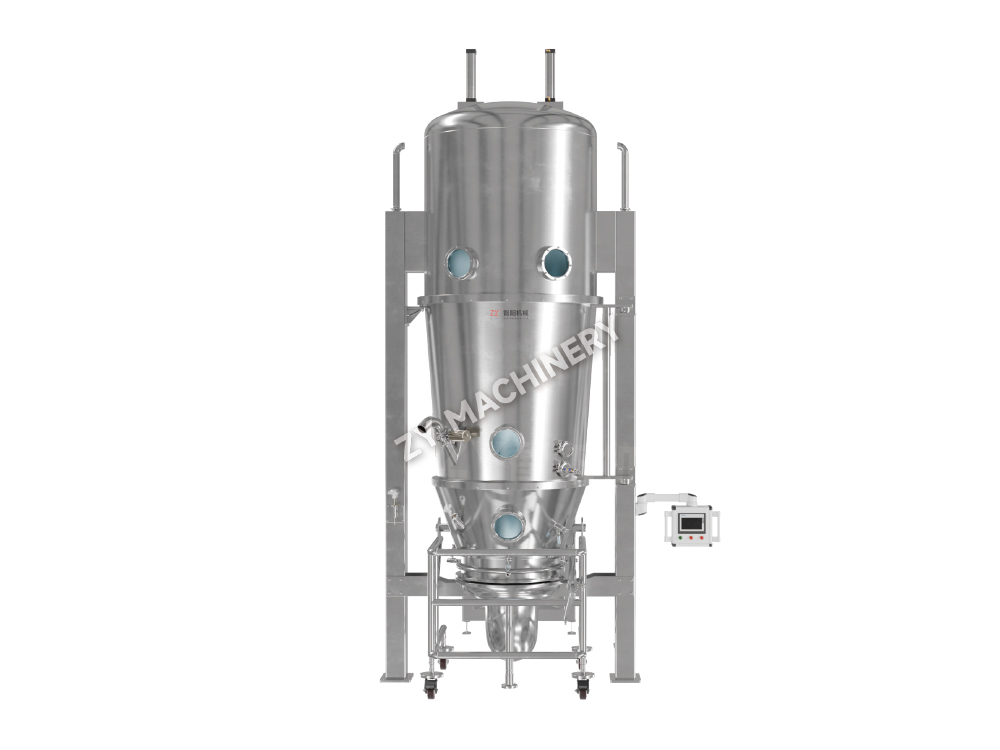
DLP T&K -monitoiminen leijukerrosrakeistus- ja pinnoituslaboratoriokone
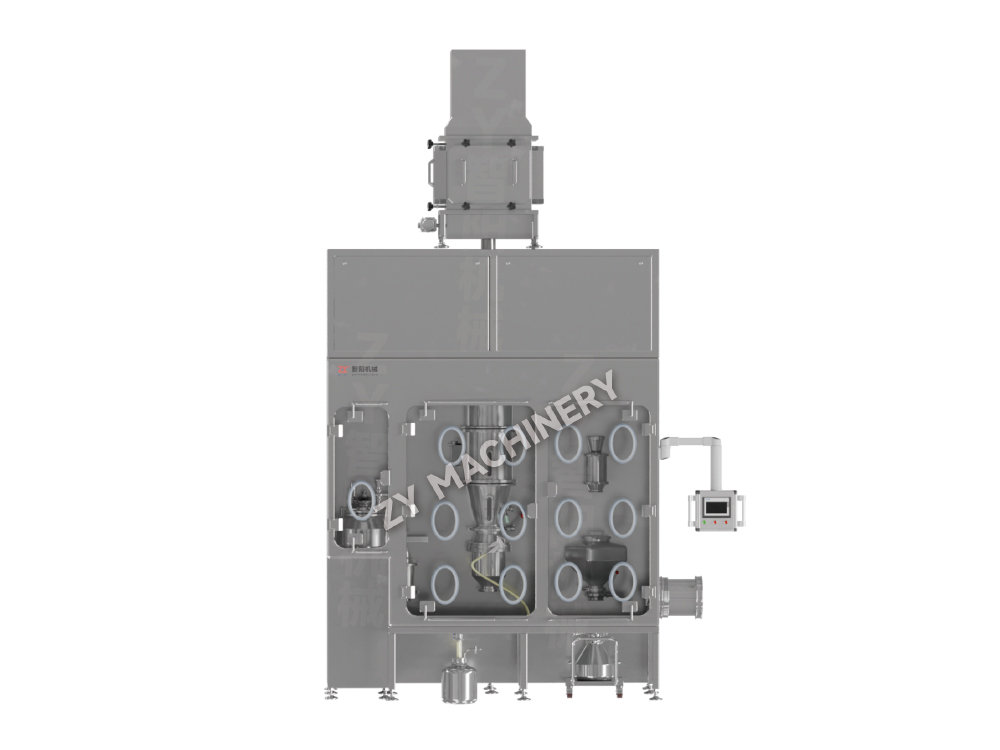
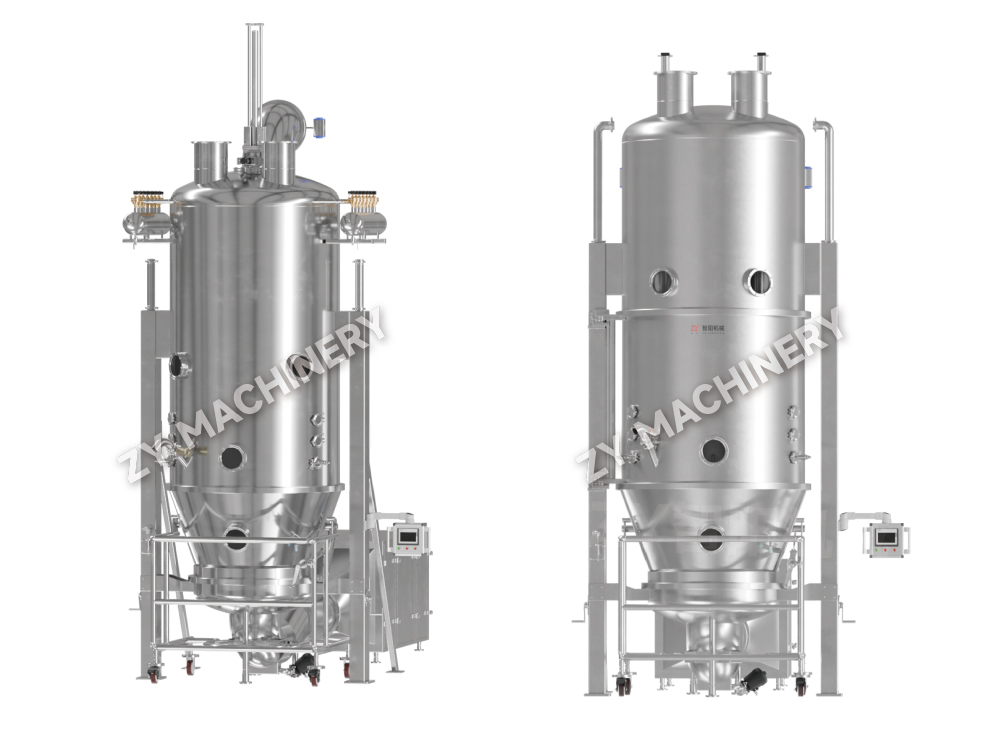
Monitoiminen DLP R&D -leijupetikone integroi useita toimintoja, mukaan l.....

Yksi jauhe-erä voi siirtyä sekoituksesta kuivatuiksi rakeiksi alle 90 minuutissa – erillisiä sekoitus-, märkämassa- tai alustakuivausvaiheita ei tarvita. Tämä on leijukerrosrakeistuksen ydinlupaus: märkärakeistusmenetelmä, joka yhdistää sekoituksen, ruiskutuksen ja kuivauksen yhden suljetun kammion sisällä.
Prosessi muuntaa hienot, kohesiiviset jauheet vapaasti virtaaviksi rakeiksi suspendoimalla ne kuumennettuun ilmavirtaan ja ruiskuttamalla sideaineliuosta fluidisoitujen hiukkasten päälle. Kun hiukkaset törmäävät ja kastuvat, muodostuu nestemäisiä siltoja; liuottimen haihtuminen jättää jälkeensä kiinteitä siltoja, jotka sementoivat primaarisia hiukkasia agglomeraateiksi. Tuloksena on rake, jolla on parempi puristuvuus, vähemmän pölyä ja suurempi bulkkitiheys – kaikki tämä on kriittistä tasaisen tabletin puristamisen ja kapselin täyttämisen kannalta.
Toisin kuin korkean leikkausvoiman märkärakeistus, jossa mekaaninen juoksupyörä ajaa agglomeraatiota, leijukerrosrakeistus perustuu pneumaattiseen sekoitukseen. Tämä tuottaa huokoisempia, nopeammin hajoavia rakeita ja mahdollistaa koko toiminnan tapahtuvan yhdessä astiassa. Lämmölle herkille aktiivisille aineille samanvirtainen haihtuva jäähdytysvaikutus pitää tuotteen lämpötilan selvästi tuloilman lämpötilan alapuolella, tyypillisesti välillä 25–45 °C.
Jokainen erä käy läpi kolme erillistä vaihetta. Kun ymmärrät, mitkä muutokset kussakin vaiheessa, saat ohjauspisteet, joiden avulla voit valita raekoon, kosteuden ja tiheyden ennustettavasti.
Rakeiden attribuutit eivät vaihdu satunnaisesti – ne noudattavat kosteuden, lämmön ja liikemäärän fyysistä logiikkaa. Alla oleva taulukko kartoittaa riippumattomat prosessimuuttujat niiden loppupään vaikutuksiin.
| Parametri | Tyypillinen alue | Rakeen koko | Bulkkitiheys | Kosteuspitoisuus | Sakot |
|---|---|---|---|---|---|
| Tuloilman lämpötila | 40-80°C | Vähennä | Vähennä | Vähennä | Kasvata |
| Ruiskutusnopeus | 10-50 g/min/kg | Kasvata | Kasvata | Kasvata | Vähennä |
| Sumutuspaine | 1,5-3,0 bar | Vähennä | Ei merkittävää muutosta | Ei merkittävää muutosta | Kasvata |
| Leijutusilman tilavuus | 0,8-2,0 m/s | Vähennä | Vähennä | Vähennä | Kasvata |
| Tuotteen lämpötila | 25-45°C | Vähennä (if high) | Vähennä | Vähennä | Kasvata |
Tuloilman kosteus ansaitsee erityisen maininnan. Yli 10°C:n kastepiste voi sabotoida kuivaustehokkuutta vähentämällä haihtumisen käyttövoimaa. Kosteudelle herkille formulaatioille tuloilman kastepisteen pitäminen alle 5°C:ssa ei ole valinnaista – se on erästä toiseen toistettavuuden edellytys. Moderni FLB leijukerrosrakeistimet integroidut ilmankäsittelylaitteet antavat sinulle tarkan lämpötilan, kosteuden ja ilmavirran hallinnan, mikä tekee näistä kriittisistä keskinäisistä riippuvuuksista hallittavissa tuotantomittakaavassa.
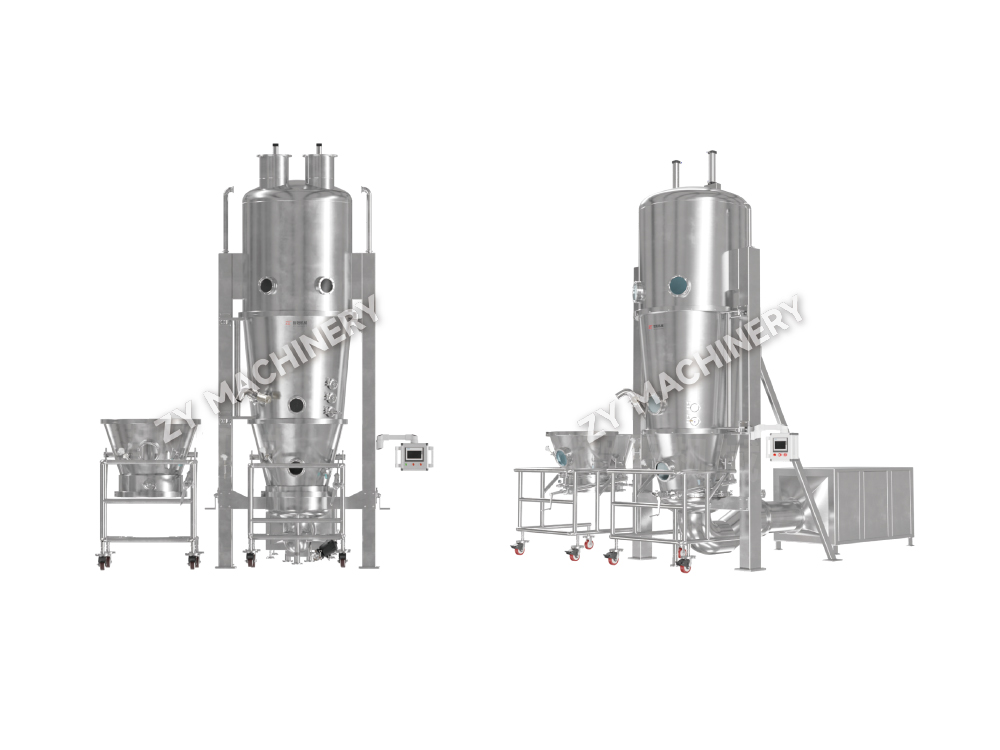
Suihkutuskokoonpano ei ole reunasuunnittelun valinta - se määrittelee rakeiden kasvumekanismin ja sovellukset, joita kone voi palvella. Nämä kolme konfiguraatiota eroavat toisistaan suuttimen asennon, hiukkasradan ja neste-kiintoainekontaktikuvion suhteen.
| Ominaisuus | Top Spray | Pohjaspray (Wurster) | Tangentiaalinen suihke (roottori) |
|---|---|---|---|
| Suuttimen asento | Sängyn yläpuolella | Sängyn sisällä, ylöspäin | Sivu, pyöriväksi levyksi |
| Hiukkasten liike | Satunnainen fluidisaatio | Tilattu ylösvirtaus väliseinäputken läpi | Keskipakofluidisaatio |
| Kasvumekanismi | Satunnainen agglomeraatio | Kerrostettu kalvopinnoitus | Sferonisaatio ja tiivistyminen |
| Paras | Perinteinen rakeistus | Päällystys ja kerrosrakeistus | Korkeatiheyksiset pelletit |
| Rakeiden tiheys | Matalasta keskikokoiseen | Keskitasoista korkeaan | Korkea |
Top-spray on tavallisten kiinteiden annosmuotojen työhevonen – nopea, yksinkertainen ja anteeksiantava. Pohjaspray Wurster-järjestelmät hallitsevat, kun sinun on levitettävä yhtenäinen toiminnallinen pinnoite tai kerrostettava hiukkasia siemenytimestä. Tangentiaalisumutus- tai roottoriprosessorit tuottavat tiheimpiä, pallomaisimpia pellettejä, joita käytetään usein monihiukkasissa lääkkeenantojärjestelmissä. Jos sovelluksesi vaatii päällystystä yksinkertaisen agglomeroinnin sijaan, valitse oma LDPB leijukerrospinnoite Wurster-insertti antaa sinulle tiukemman kalvon paksuuden jakautumisen kuin hybridi-yläsumutuskone, joka suorittaa pinnoituskokeita.
Jopa hyvin suunniteltu koostumus voi toimia väärin, jos yksittäinen parametri ajautuu prosessiverhonsa ulkopuolelle. Tässä on neljä yleisintä vikatilaa ja ne korjaavat säädöt.
Skaalaus ei ole lineaarinen kerroin ilmamäärästä ja ruiskutusmäärästä. Saman ruiskutusmäärän pitäminen jauhekiloa kohden 100 kg:n erässä, joka toimi 5 kg:n laboratoriossa, usein tulvii suuren kerroksen, koska lämpö ja massansiirto eivät hilseile suoraan jauhemassan kanssa. Nyrkkisääntönä on ylläpitää tasainen pisarakoko, tasainen poistoilman suhteellinen kosteus ja vakio tuotteen lämpötila.
Alla oleva taulukko näyttää tyypilliset parametrialueet asteikkojen välillä, kun skaalataan tavallista tärkkelyspohjaista formulaatiota. Huomaa, että leijutusnopeus kasvaa hieman kompensoidakseen syvempien kerrosten korkeuksia, kun taas ruiskutusnopeus kilogrammaa kohti laskee takaisin ylikastumisen välttämiseksi.
| Parametri | Lab (3 kg) | Pilotti (30 kg) | Tuotanto (150 kg) |
|---|---|---|---|
| Tuloilman lämpötila (°C) | 60 | 65 | 65 |
| Ruiskutusnopeus (g/min) | 60 | 350 | 1200 |
| Sumutuspaine (bar) | 1.8 | 2.2 | 2.5 |
| Ilman nopeus (m/s) | 0.9 | 1.2 | 1.5 |
| Tuotteen lämpötila (°C) | 32 | 34 | 34 |
Näiden kokeiden suorittaminen ensin a DLP T&K monikäyttöinen rakeistaja avulla voit kartoittaa suunnittelutilan minimaalisella materiaalilla ennen kalliiden API:n sitomista pilottieriin. Mahdollisuus vaihtaa yläsumutusrakeistuksen ja Wurster-pinnoitteen välillä samassa laboratoriokoneessa tiivistää myös formulaation kehittämisen aikajanaa.
Valinta leijukerros- ja suuren leikkausvoiman rakeistamisen välillä ei riipu siitä, mikä tekniikka on "parempi" - kyse on siitä, mikä raeprofiili tablettipuristimesi ja liukenemistavoitteesi on. Alla olevassa taulukossa esitetään kompromissit seitsemän tuotannon kannalta tärkeän kriteerin välillä.
| Kriteeri | Leijukerrosrakeistus | Korkea Shear Granulation |
|---|---|---|
| Raerakenne | Huokoinen, pieni tiheys | Tiheä, korkea lujuus |
| Hajoamisaika | Nopeammin | Hitaammin |
| Käsittelyaika erää kohden | 60-90 min | 20-40 min (plus erillinen kuivaus) |
| Jalanjälki | Yksi yksikkö; suurempi korkeus | Mixer märkä mylly leijukerros kuivausrumpu; leveämpi jalanjälki |
| Siivous vaivaa | Yksinkertaisempi, yksi alus | Useita astioita, usein märkämassan käsittelyssä |
| Herkkyys yligranulaatiolle | Matala | Korkea; requires precise endpoint control |
| Paras heat‑sensitive APIs | Kyllä, haihtuva jäähdytys | Kuumien pisteiden vaara tiheässä massassa |
Jos kohdetablettisi tarvitsee nopeaa hajoamista ja työskentelet huonosti virtaavan formulaation kanssa, leijukerrosrakeistus on suora reitti. Kun tarvitset kovia, vahvoja rakeita kovan, plastisesti muotoaan muuttavan lääkkeen nopeaan tabletointiin, suuri leikkausvoima usein voittaa – mutta tarvitset erillisen kuivausvaiheen. Molempia tekniikoita käyttävät laitokset käyttävät usein korkean leikkausvoiman rakeistajaa märkämassavaiheessa ja siirtävät sitten materiaalin leijukerroskuivaimeen yhdistäen korkean leikkausvoiman tiheän raerakenteen ja leijukerroksen hellävaraisen kuivauksen.
Leijukerrosrakeistus on edelleen suorin reitti jauheseoksesta puristettavaan granulaattiin, kun huokoisuus ja nopea liukeneminen ovat prioriteetteja. Prosessi eliminoi useat käsittelyvaiheet ja antaa insinööreille tarkan hallinnan rakeiden ominaisuuksiin kourallisen säädettävien parametrien avulla.
Lukitse vankat, siirrettävät erät noudattamalla näitä käytäntöjä:
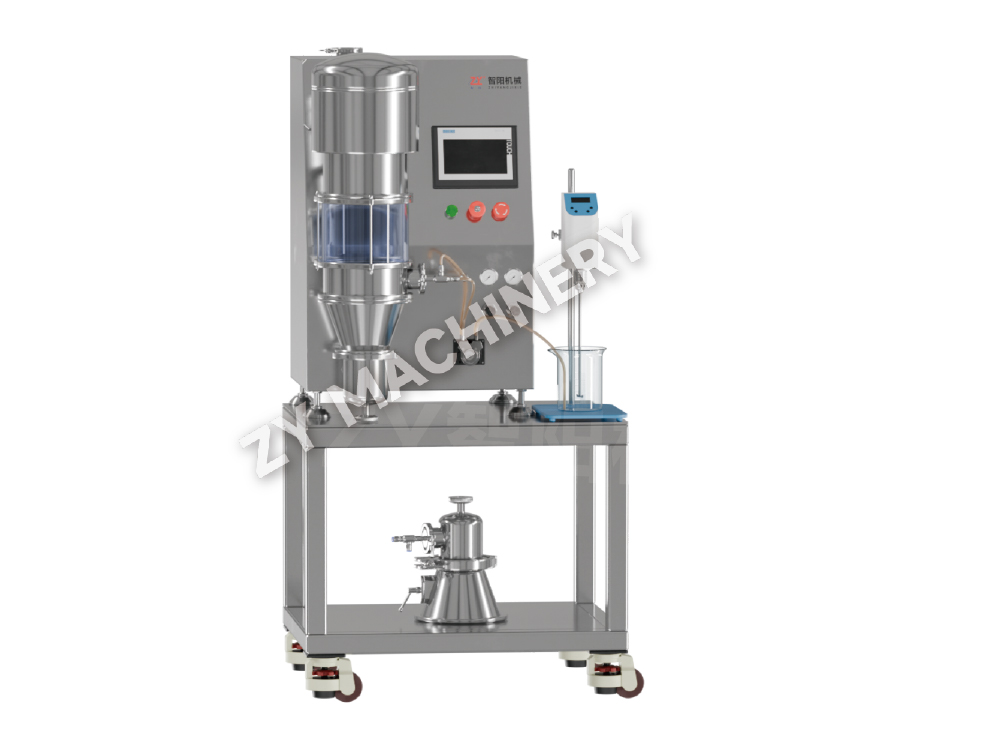
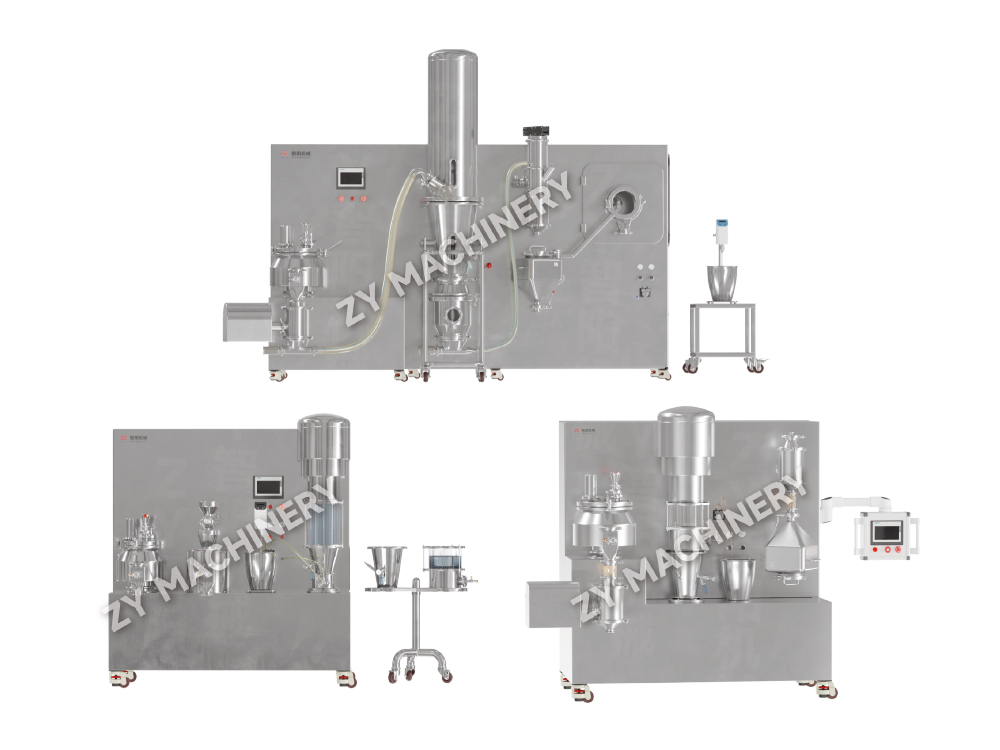
Haluatko pysyä ajan tasalla?
Ota meihin yhteyttä alla olevan sähköpostiosoitteen kautta.
Älä huoli roskapostista. Mekin vihaamme sitä!
Mobiili asiakas
Videotili
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Sähköposti: zy@zy-drying.com
WeChat-tunnus
Tekijänoikeus 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään  Oral Solid Dosage Equipment Manufacturer