Alan osaaminen
Märkämassan olosuhteet määräävät ekstruusiostabiilisuuden
varten Ekstruusiorakeistimet Vaikuttavin ylävirran muuttuja ei useinkaan ole itse ekstruusiopaine, vaan tynnyriin tulevan märän massan tila. Sideaineen jakautuminen, kosteuden tasaisuus, sekoitusaika ja kostutusjärjestys määräävät, virtaako materiaali jatkuvasti vai vuorotellen tukkeutumisen ja heikon säikeen muodostumisen välillä.
Kokeiden aikana havaitut käytännön merkit
| Havainto | Mahdollinen prosessin syy | Kokeen säätö |
|---|---|---|
| Säikeet katkeavat välittömästi purkamisen jälkeen | Riittämätön plastisuus tai epätasainen sideaineen jakautuminen | Tarkista nesteen lisäysnopeus ja märkäsekoitusaika |
| Suulakereiät tukkeutuvat ajoittain | Liian märkä massa, agglomeroitunut jauhe tai huono esisekoitus | Tarkista kosteustaso ja kuivaseoksen tasaisuus |
| Säikeen halkaisija vaihtelee | Syötön epäyhtenäisyys tai epätasainen märkämassan tiheys | Stabiloi syöttö ja varmista erän sekoituskonsistenssi |
Vakaa, tasaisesti pehmitetty märkä massa vähentää yleensä alavirran korjaustyötä tehokkaammin kuin ekstruusiovoiman lisääminen. ZY:llä käytämme materiaalikokeita yhdistääksemme sekoitusparametrit ekstruusiokäyttäytymiseen ennen tuotantokokoonpanon ehdottamista.
Suulakkeen aukkojen valitseminen kohderaereitin ympäriltä
Suulakkeen avauksen valinnan tulisi perustua vaadittuun lopputulokseen eikä pelkästään säikeen ulkonäköön. Pyöreät muottireiät valitaan yleisesti, kun ekstrudaatit tulevat pallomaisemisvaiheeseen, kun taas muotoillut aukot voivat olla merkityksellisiä, kun säikeen geometrialla tai kuivauskäyttäytymisellä on toiminnallinen tarkoitus.
Ostajan puoleiset kysymykset, jotka kannattaa varmistaa ennen laitevalintaa
- Odotetaanko tuotteen jäävän ekstrudaattiksi vai pyöristetäänkö se sferonisaattorissa?
- Mikä hiukkaskokoalue on hyväksyttävä kuivauksen ja seulonnan jälkeen?
- Sisältääkö koostumus tahmeita, hankaavia, lämpöherkkiä tai erittäin joustavia ainesosia?
- Tarvitsevatko useat tuotteet vaihdettavia muottilevyjä tai helpon puhdistuksen erien välillä?
Pienemmät aukot voivat tukea hienojakoisempia raekohteita, mutta ne voivat myös lisätä vastusta ja tehdä huonosta märkämassan valmistelusta näkyvämmäksi. Suuremmat aukot voivat parantaa läpäisypotentiaalia samalla kun tuotetaan säikeitä, jotka tarvitsevat erilaisia pallosointi- ja kuivausolosuhteita.
ZY:n suunnittelutapamme on sovittaa suuttimen valinta materiaalin ominaisuuksiin, odotettuun kapasiteetin ja aiotun loppupään reittiin sen sijaan, että käsittelisimme muottilevyä erillisenä lisävarusteena.
Ekstruusio ja sferonisointi tulisi arvioida yhtenä prosessilinkkinä
Kun tarvitaan pyöreitä rakeita tai pellettejä, suulakepuristustehokkuutta ei voida arvioida vain sen perusteella, tuotetaanko jatkuvia säikeitä. Säikeellä tulee olla myös sopiva lujuus, kosteustilanne ja plastisuus kontrolloitua murtumista ja pyöristymistä varten sferonisoinnin aikana.
Kuinka suulakepuristustulos vaikuttaa pellettien laatuun
| Ekstrudointitila | Todennäköinen sferonisaatiovaikutus | Arviointipiste |
|---|---|---|
| Liian kuiva tai hauras | Suurempi hienoaines ja epäsäännölliset hiukkaset | Sideaineen taso ja nesteen jakautuminen |
| Liian pehmeä tai tahmea | Agglomeraatio tai ylimitoitettu märkä massa | Kosteustaso ja märkäsekoituksen päätepiste |
| Tasainen ja muovinen | Hallittavampi pyöristys ja kokojakauma | Toistettavuus erissä |
varten pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY voi integroida suulakepuristus- ja sferonisointinäkökohdat yhdeksi käytännön prosessireitiksi.
Mitä on tarkistettava ennen kuin siirrytään koe-eristä tuotantoon
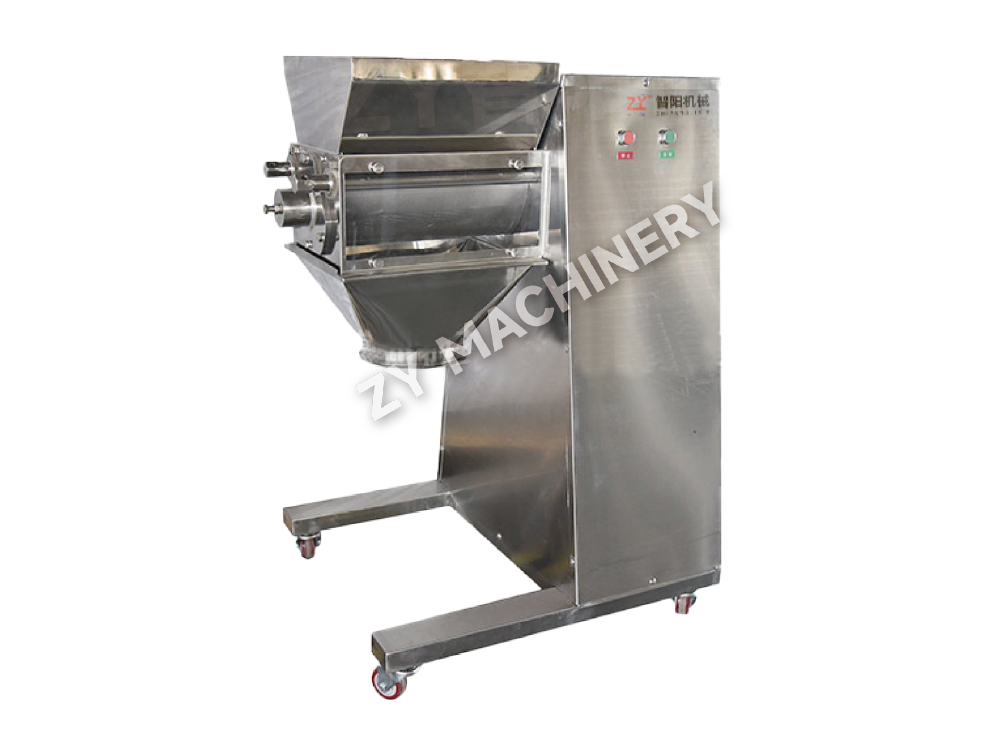
Mittakaavan tulisi säilyttää materiaalin tila, joka tuotti hyväksyttäviä rakeita kehityksen aikana. Isompi Ekstruusiogranulaattori ei toista automaattisesti laboratoriotuloksia, ellei sekoituksen tasaisuutta, nesteen lisäystä, märän massan viipymäaikaa, ekstruusiokuormitusta, purkamiskäyttäytymistä ja jatkokäsittelyä oteta huomioon yhdessä.
Hyödyllisiä tietueita laitteiden ja prosessien vahvistamiseen
- Dokumentoi kuivasekoitussekvenssi, sideaineen valmistusmenetelmä, nesteen lisäysaika ja märkäsekoituksen kesto.
- Tallenna nauhan jatkuvuus, pinnan kunto, suuttimen tukkeutumistaipumus, moottorin kuormitustrendi ja purkauslämpötila tarvittaessa.
- Vertaa märkäraekoon jakautumista, pallomaisten hiukkasten muotoa tarvittaessa, kuivausvastetta ja lopullista saantoa seulonnan jälkeen.
- Vahvista siivouspääsy, tuotteen vaihtovaatimukset, materiaalikosketusrakenne ja käytettävissä oleva asennustila.
varten pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
Kehitämme ZY:llä laiteehdotuksia testattavien prosessiparametrien ja paikan päällä olevien toteutusolosuhteiden ympärille, mikä auttaa ostajia siirtymään formulaatiokokeista toimivaan rakeistuslinjaan, jossa on vähemmän skaalaamisoletuksia.