DLP-monitoiminen leijukerrosrakeistus- ja päällystyskone
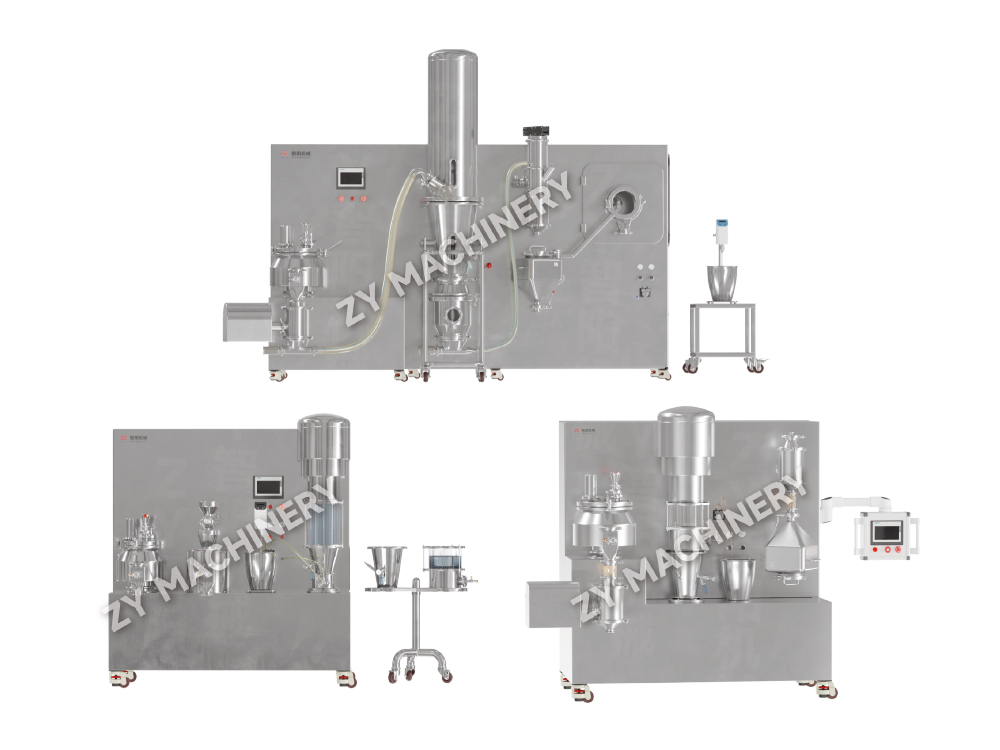
DLP-monitoiminen leijukerrosrakeistus- ja päällystyskone yhdistää sumutu.....

Jokainen ulkoasukeskustelu toimistossamme alkaa yleensä samalla tavalla. Joku avaa pohjapiirroksen, ja ensimmäinen kysymys koskee harvoin itse piirustusta - se koskee reseptiä. Asettelu on vain niin hyvä kuin prosessi, jonka ympärille se on rakennettu, ja suun kautta tapahtuvassa kiinteän annostelun valmistuksessa se tarkoittaa yleensä työskentelyä taaksepäin tabletista, kapselista tai rakeista huoneisiin, jotka joutuvat tukemaan sitä. Seuraavassa on kokoelma käytännön kohtia, joihin palaamme suunnitellessamme lääketehtaan layout-suunnittelua, neljästä virtauksesta, jotka määräävät kierron, aina siihen katon korkeuteen, jonka toivoisit määrittäneen aiemmin.
Järkevä lääketehtaan layout suunnittelu alkaa lyhyellä listalla: mitä yksikkötoimintoja tuote tarvitsee, missä järjestyksessä ja missä eräkoossa. Märkärakeistus, jota seuraa leijukerroskuivaus, vaatii hyvin erilaista rakennusta kuin suora puristus, jossa kuivarakeistusvaihe asetetaan vastavirtaan. Ennen seinän piirtämistä käsittelemme yleensä kolme kysymystä asiakkaan prosessitiimin kanssa:
Vastaukset ratkaisevat rakennuksen muodon paljon enemmän kuin mikään vakiomalli. Myös kustannusten suhteen kannattaa olla rehellinen. Kun konsepti on vahvistettu ja huonekorkeudet asetettu, suurin osa laitoksen käyttöiän kustannuksista on jo sidottu – ilmankäsittelyn vetoisuus, puhdastilapaneelit, hissikuilut. Rakeistushuoneen muuttaminen neljästä metristä kuuteen metriin vapaan korkeuden jälkeen teräksen nostamisen jälkeen ei ole suunnittelun muutos; se on uusi projekti.
Suurin osa kiertoongelmista, joita meitä pyydetään ratkaisemaan, rajoittuu neljään virtaan, jotka kilpailevat samasta neliömetristä. Niiden saattaminen paperille ajoissa erillisinä värillisinä viivoina paljastaa ristiriidat kauan ennen kuin niistä tulee käytäviä, joita kukaan ei voi käyttää.
Ihmiset ovat rakennuksen liikkuvin ja vähiten ennakoitavissa oleva elementti. Kuljettajien tulee siirtyä vähemmän puhtailta alueilta puhtaammille yhteen suuntaan, pukuhuoneiden kautta puhtaaseen päähän ja lähteä ylittämättä raaka-ainereittiä. Vuorolle mitoitetut pukuhuoneet, ei piirtämistä varten, ja valvomo, joka on sijoitettu niin, että yksi esimies näkee rakeistus- ja puristusalueet kävellemättä läpi, säästävät yli vuosikymmenen enemmän aikaa kuin useimmat laitepäivitykset.
Komponentit tulevat sisään, roskakorit liikkuvat, lopputuote lähtee – eikä minkään reitin pitäisi palata takaisin. Kiinteissä annostelulaitoksissa välituote viettää suurimman osan elämästään säiliössä tai säiliössä, joten roskareittejä kannattaa piirtää yhtä huolellisesti kuin putkistot. Nostokorkeus, siirtopisteet ja puskuriasennot kuuluvat kaikki konseptiin, eivät yksityiskohtasuunnitteluun. Oma kokemuksemme kanssa materiaalivirta ja GMP-vaatimustenmukaisuus laitoksen suunnittelussa vahvistaa jatkuvasti samaa: lyhin roskareitti on yleensä se, joka suunniteltiin ensin.
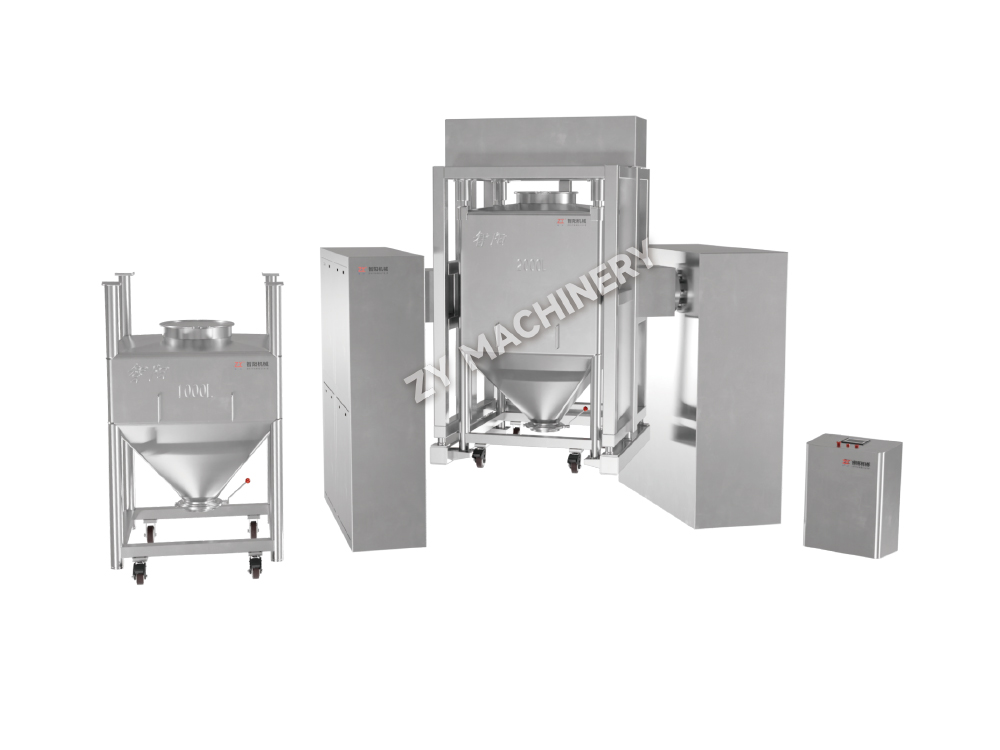 HZD automaattinen nostosäiliösekoitin integroituun roskakorien käsittelyyn Tukee automaattista nostoa, kiinnitystä, sekoittamista ja laskua yhdessä säiliössä, mikä auttaa lyhentämään toistuvia siirtovaiheita ja suunnittelemaan puhtaampia materiaalireittejä. Näytä tuote →
Yksikkötoimintojen järjestys määrittää rakennuksen selkärangan. Ryhmittely prosessivaiheen mukaan sopii yksittäisille tuotelinjoille, joilla on suuri volyymi; ryhmittely laitetyypin mukaan sopii useille tuotteille, joissa vaihto on usein. Valitsetpa minkä mallin tahansa, jätä prosessivaiheiden väliin runsaasti tilaa – tämä aukko on paikka, johon seuraavan sukupolven tuote asennetaan.
Pöly, hylätyt tabletit, liuotinhöyryt ja puhdistusvesi tarvitsevat jonnekin, eikä sen pitäisi koskaan olla päätuotantokäytävä. Erillinen likainen uloskäynti, roskakorin pesuhuone ja rakeistus- ja päällystysyksiköiden väliin sijoitettu puhdistusasema vähentävät kävelyä, vähentävät kontaminaatioriskiä ja tekevät puhdistuksen validoinnista paljon helpompi puolustaa.
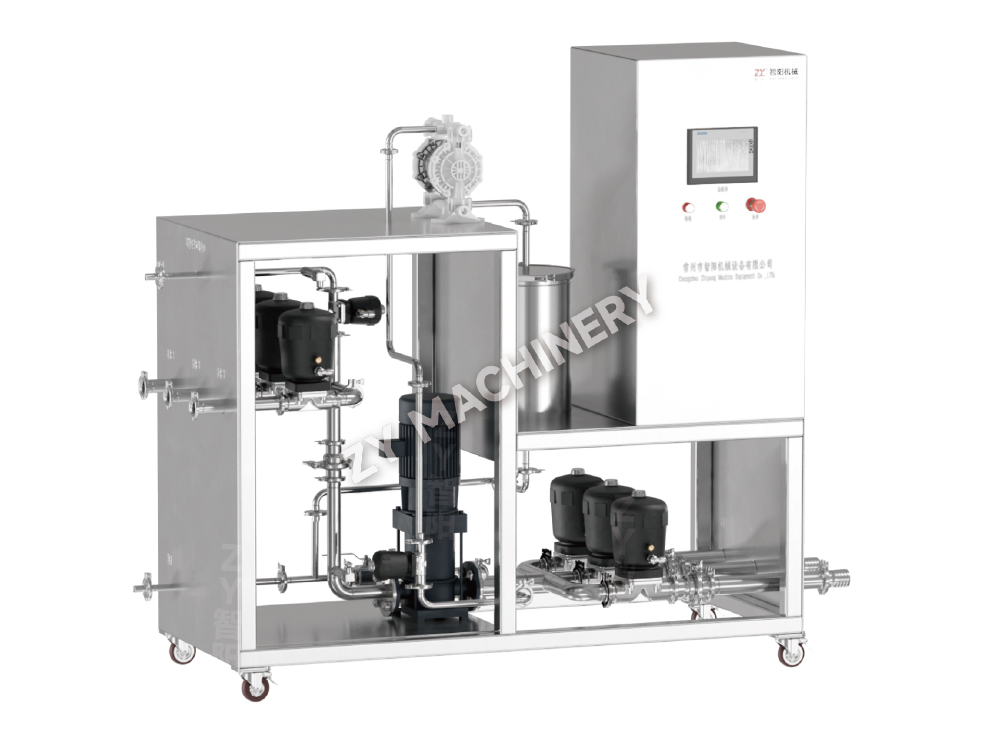 QWQY siirrettävä CIP-puhdistusasema kiinteälle annostelulaitteistolle Tarjoaa automatisoidun paikan päällä tapahtuvan puhdistuksen rakeistus-, leijukerros- ja päällystyslaitteille, tukee erityisiä puhdistusalueita ja helpompaa GMP-puhdistuksen validointia. Näytä tuote →
Vyöhyke on paikka, jossa asettelu täyttää vaatimustenmukaisuuden. A-, B-, C- ja D-luokkien alueiden tulee istua loogisessa kaskadissa, jossa on ilmalukot ja noin 10-15 Pa:n paine-erot vierekkäisten vyöhykkeiden välillä, jotta ilma siirtyy aina puhtaammasta vähemmän puhtaaseen. Käytännön seuraus layoutille on, että saman luokan huoneet tulisi ryhmitellä, koska yksi ilmankäsittelykone, joka palvelee yhtä luokkaa, on halvempi käyttää ja paljon helpompi validoida kuin neljä yksikköä, jotka palvelevat neljää hajahuonetta.
Tila, jonka ihmiset unohtavat, on tila katon yläpuolella ja seinän takana. Ilmankäsittelylaitos, kanavat, suodatinpankit ja huoltokäytävät kuluttavat säännöllisesti kolmanneksen rakennuksen tilavuudesta, ja niiden jälkiasennus kahden metrin katon tyhjäksi oletukseksi on yksi kalleimmista virheistä, joita näemme. Päätä ajoissa, onko ilmankäsittely katolla, teknisessä kerroksessa vai sivutehdashuoneessa – jokainen valinta muuttaa rakennuksen jalanjälkeä.
Laitteiden jalanjäljet luettelossa ovat harvoin jalanjälki, jonka ympärille rakennat. Lisää tilaa käytölle, huoltoon pääsylle, tyhjennyssäiliöille, pölynpoistoliitännälle ja tilaa, jota teknikko tarvitsee polvistuakseen moottorin vieressä. Alla oleva taulukko on karkea sekvenssi, jota käytämme estäessämme suun kautta otettavan kiinteän annostelun; alueiden väliset suhteet merkitsevät enemmän kuin itse mitat.
| Alue | Tyypillisiä aktiviteetteja | Asettelunäkökohdat |
|---|---|---|
| Annostelu ja punnitus | Materiaalinotto, näytteenotto, punnitus | Varaston vieressä; ei koskaan ohjattu rakeistuksen läpi |
| Rakeistus ja kuivaus | Märkä- tai kuivarakeistus, leijukerroskuivaus | Pinoaminen pystysuoraan korkeuden salliessa; pidä märät ja kuivat alueet erillään |
| Sekoitus ja voitelu | Lopullinen sekoitus, voitelu, roskakorin käsittely | Lyhyet, toistettavat roskakorireitit; vahvista nostokorkeus konseptivaiheessa |
| Puristus | Tablettipuristimet, pölynpoisto, metallintunnistus | Lattiakuormaus, tärinänvaimennus ja erillinen pölynpoisto |
| Pinnoite | Kalvo tai toiminnallinen pinnoite | Liuottimen käsittely ja pakokaasukuorma hallitsevat usein LVI-budjettia |
| Pakkaus | Läpipainopakkaus, pullo, kartonkipakkaus | Erillään ydintuotannosta; sopii vierailijoille |
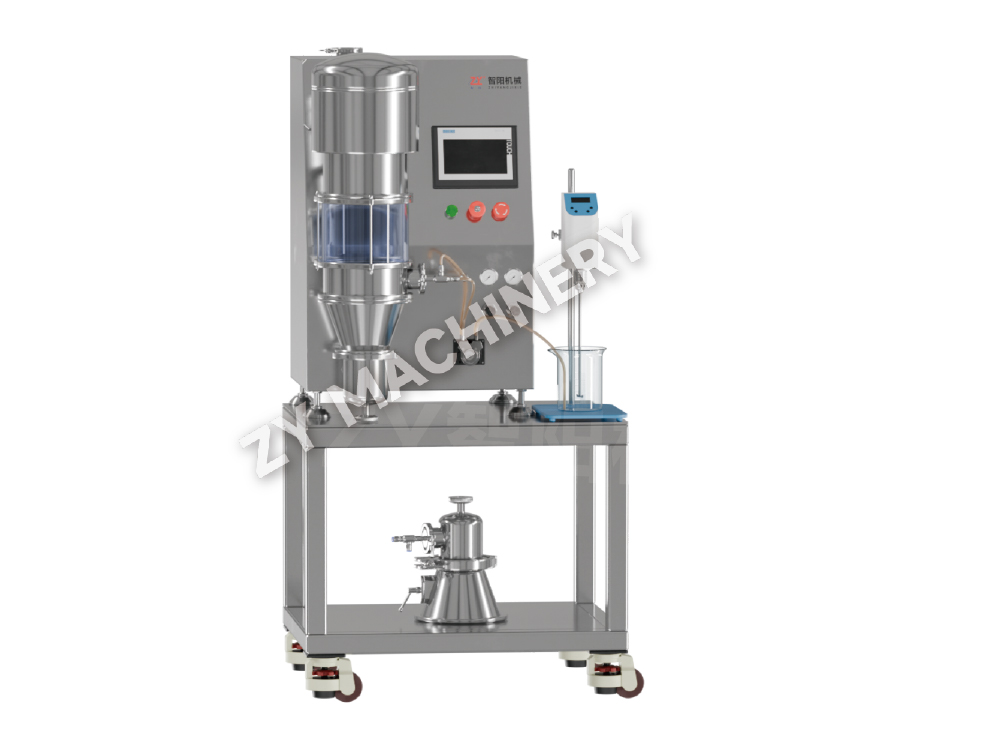
Yksi laitepäätös, joka maksaa takaisin sen viemän tilan, on monitoiminen leijukerros, joka voi rakeistua, kuivata ja päällystää samassa kulhossa. Se poistaa koko siirtoaskeleen virtauksesta, mikä puolestaan lyhentää käytävää ja vähentää huoneiden määrää valvotulla tasolla.
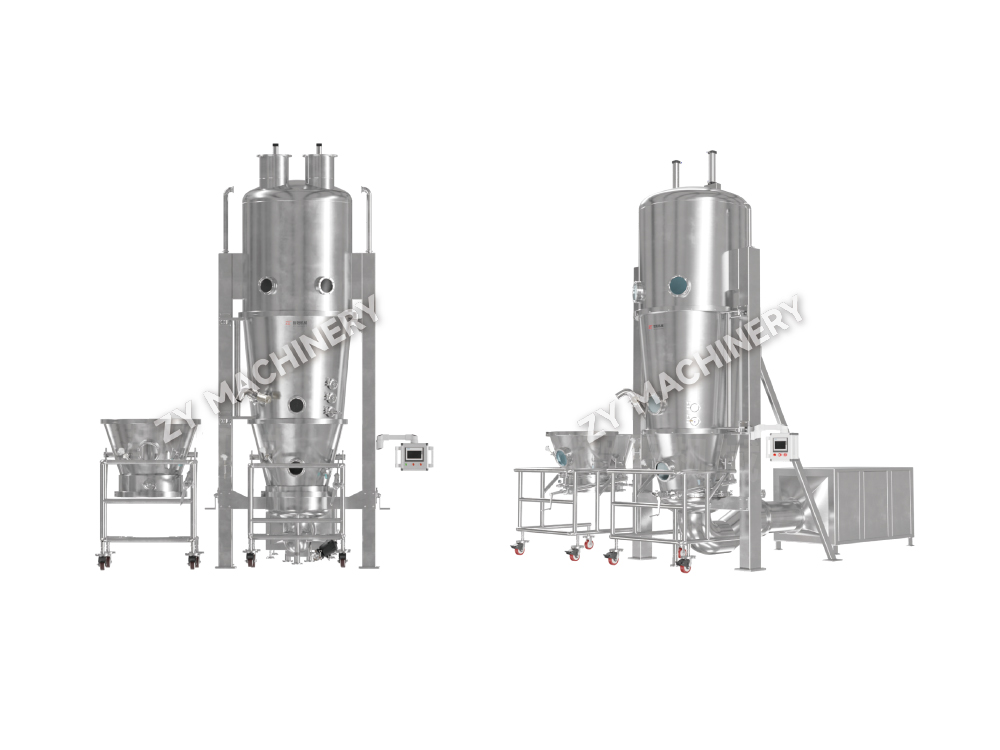
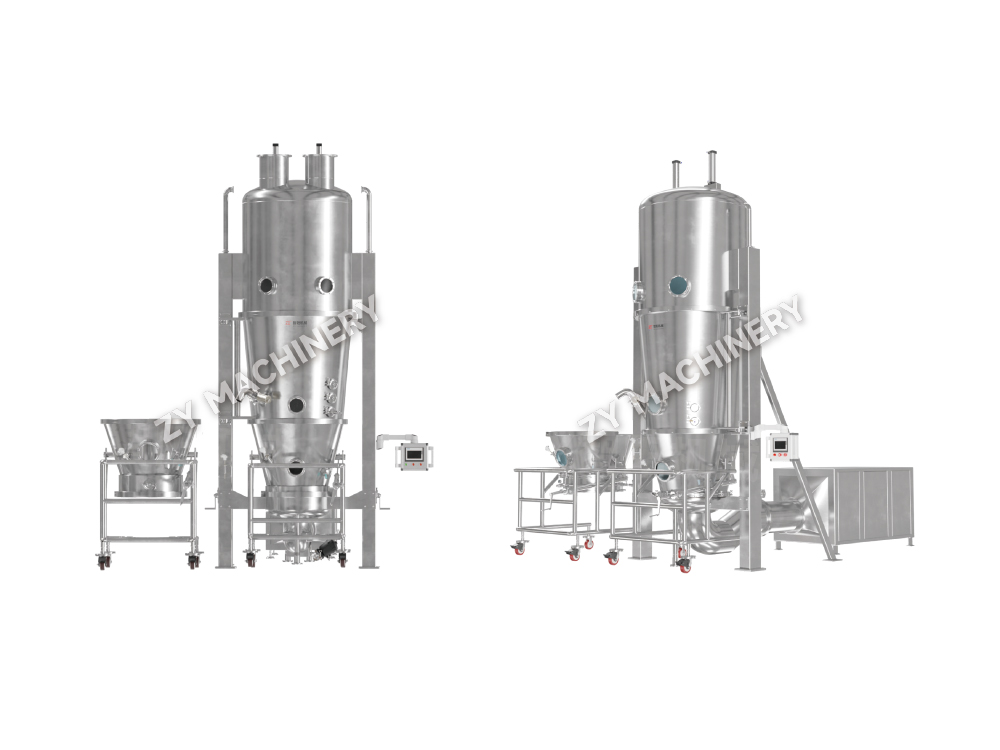 DLP-monitoiminen leijukerrosrakeistin ja päällystyskone Yhdistää rakeisuuden, pelletoinnin, päällystyksen ja kuivauksen yhdessä kulhossa, mikä vähentää siirtovaiheita ja tukee kompakteja, laatuohjattuja tuotantoasetelmia. Näytä tuote →
Ei ole olemassa universaalisti oikeaa mallia, vain se, joka sopii sivustollesi ja tuotevalikoimaasi. Kolme järjestelyä kattaa suurimman osan projekteista, joissa työskentelemme:
Minkä tahansa valitsetkin, piirrä tuleva laajennus katkoviivana nyt. Asettelu, joka ei voi kasvaa sulavasti, on taipumus korvata mieluummin kuin laajentaa.
Suurin osa näistä on halpoja kiinnittää luonnoksiin ja kivuliaita kiinnittää betoniin. Tämä on koko argumentti sille, että lohkosuunnitelmaan kuluu pidempään kuin tuntuu mukavalta.
Vain nykyiselle eräkokolle piirretty asettelu piirretään uudelleen kolmen vuoden kuluessa. Lähdemme mieluummin laboratorioreseptistä ja suunnittelemme tuotantotilat siten, että sama prosessilogiikka, samat siirtopisteet ja sama suojausmenetelmä kulkevat pöydältä kaupalliseen mittakaavaan. Se on helpompaa, kun laboratorio ja tuotantolaitteet noudattavat yhtä suunnitteluperhettä; meidän laboratoriolaitteiden valikoima heijastaa tuotantoyksiköitä juuri tästä syystä, joten työpöytäyksikössä kehitetty koostumus voi siirtyä pilottisarjaan ja sitten kaupalliseen linjaan ilman, että prosessia jokaisessa vaiheessa mietitään uudelleen.
Käytännössä tämä tarkoittaa sitä, että tuotantoalueella varataan lattiapinta yhdelle nykyistä suuremmalle yksikköoperaatiolle ja määritellään vapaa korkeus, jonka avulla korkeampi kulho tai suurempi roskakori voidaan myöhemmin nostaa paikalleen.
Lääketehtaan layout-suunnitelma ei ole koskaan valmis piirustusten julkaisupäivänä. Sitä testataan edelleen aina, kun uusi tuote saapuu, eräkoko kasvaa tai puhdistusohjelma muuttuu. Hyvin ikääntyvät projektit ovat harvoin tyylikkäimpiä paperilla; ne ovat niitä, joissa joku kysyi aikaisin ja itsepäisesti, minne materiaali menee seuraavaksi, kenen siellä pitää kävellä ja miten huone siivotaan jälkeenpäin. Ota nämä kolme vastausta oikein ja seinät loksahtavat paikoilleen.
Haluatko pysyä ajan tasalla?
Ota meihin yhteyttä alla olevan sähköpostiosoitteen kautta.
Älä huoli roskapostista. Mekin vihaamme sitä!
Mobiili asiakas
Videotili
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Sähköposti: zy@zy-drying.com
WeChat-tunnus
Tekijänoikeus 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään  Oral Solid Dosage Equipment Manufacturer