Alan osaaminen
Miten materiaalin ominaisuudet vaikuttavat leijupetikuivaustuloksiin
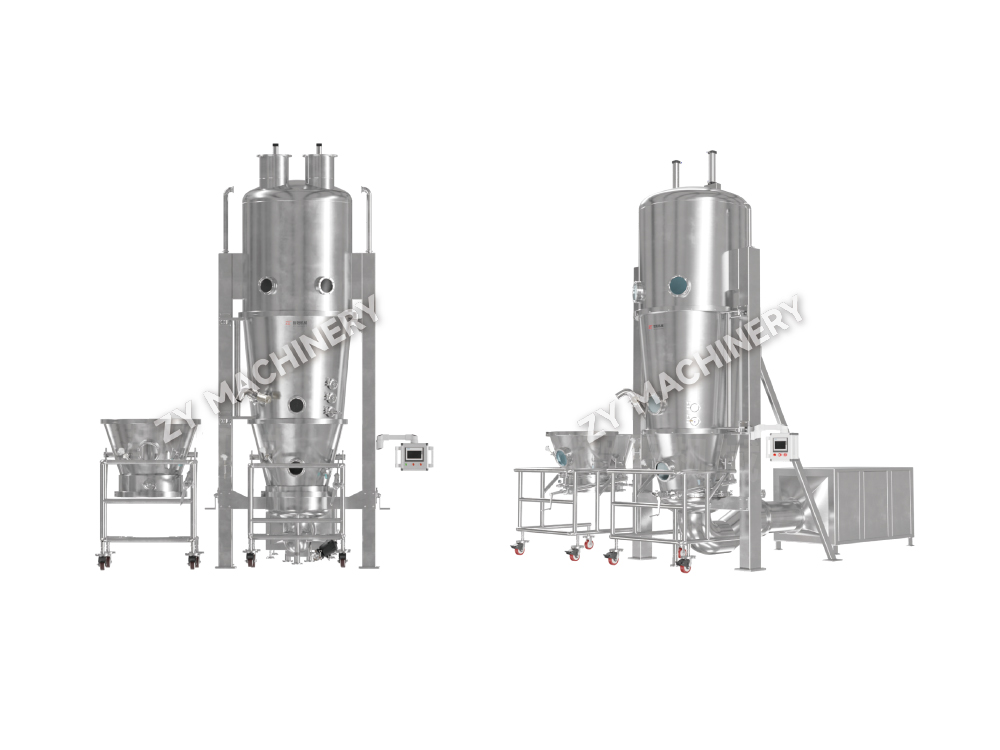
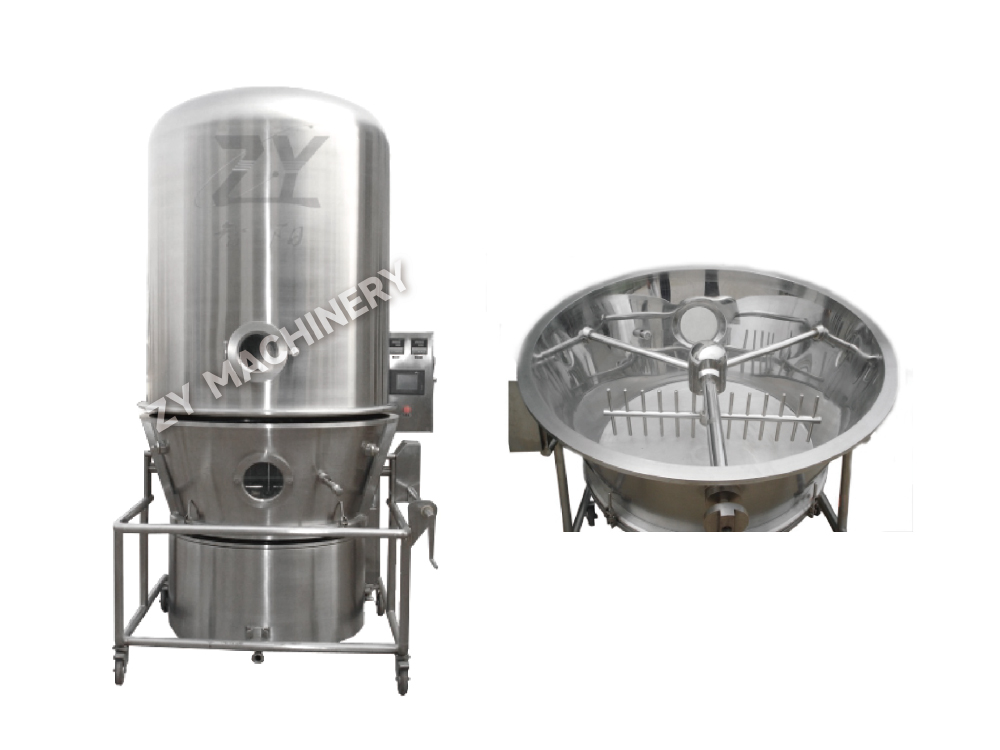
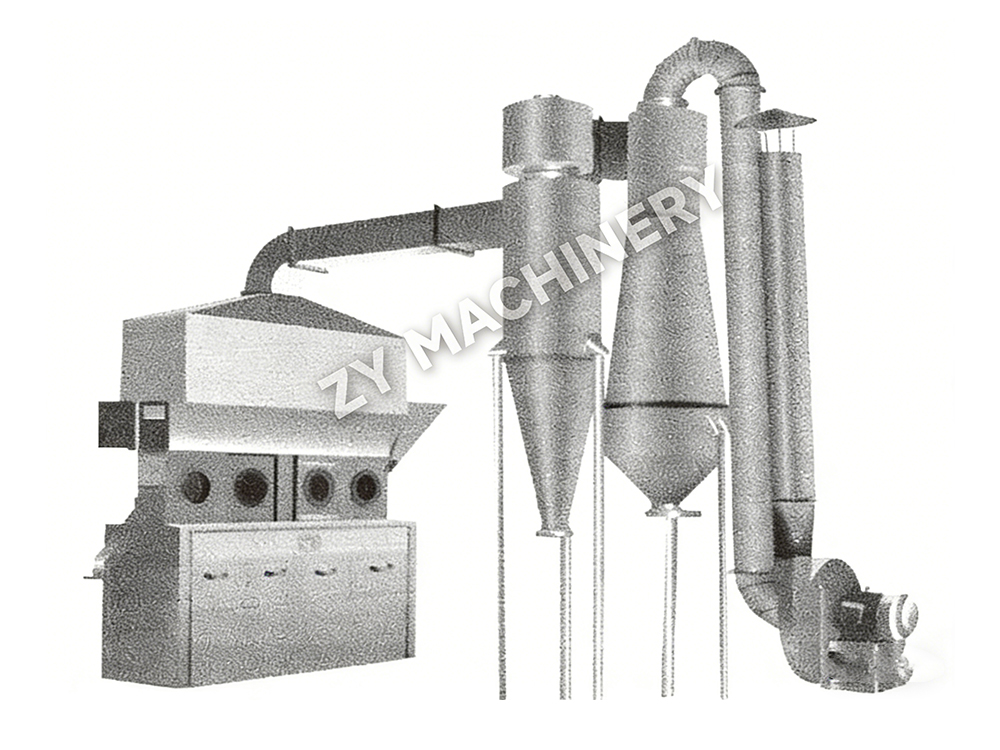
Vuonna a leijukerroskuivain , kuivaussuorituskykyä määrää paitsi ilman lämpötila, myös materiaalin hiukkaskokojakautuma, bulkkitiheys, kosteustila, koheesio ja lämpöherkkyys. Materiaalit, joiden kosteuspitoisuus on samanlainen, voivat vaatia hyvin erilaisia prosessiasetuksia, koska niiden leijutuskäyttäytyminen on erilaista.
| Materiaalin ominaisuus | Mahdollinen kuivumisvaikutus | Prosessin huomiopiste |
|---|---|---|
| Hieno tai matalatiheyksinen jauhe | Suurempi mukana kulkeutumis- ja suodattimen kuormitusriski | Säädä ilmavirran nousua ja tarkista suodattimen puhdistustiheys |
| Kosteat, tarttuvat rakeet | Agglomeraatio tai huono petiliike alkuvaiheessa | Käytä sopivaa alkuilmavirtaa ja vältä liiallista pinnan kosteutta |
| Lämmölle herkkä koostumus | Hajoaminen, värimuutos tai toiminnallisten ominaisuuksien menetys | Priorisoi tuotteen lämpötila ja kuivauksen päätepisteen valvonta |
| Laaja hiukkaskokojakauma | Epätasainen kuivumistaipumus tai segregaatiotaipumus | Varmista tasainen leijutus koe-erillä |
Ostajien kannalta käytännön johtopäätös on, että kuivausrumpu tulee mitoittaa ja konfiguroida materiaalin todellisen käyttäytymisen mukaan, ei pelkästään kapasiteetin mukaan . Arvioimme ZY:llä materiaaliolosuhteet ja tavoitetuotannon yhdessä, jotta valittu prosessireitti on toiminnassa tuotannossa.
Tärkeimmät parametrit, jotka on vahvistettava prosessikokeiden aikana
Kokeilu on hyödyllisin, kun se varmistaa enemmän kuin sen, voidaanko materiaali kuivata. Sen tulisi luoda toistettava käyttöikkuna kosteuden hallinnan, hiukkasten tilan, prosessin ajan, puhdistustaakan ja mittakaavan lisäämisen toteutettavuuden kannalta.
Dokumentoinnin arvoisia parametreja
- Tuloilman lämpötila, poistoilman lämpötila ja tuotteen lämpötilatrendi koko erän aikana.
- Ilmavirran tai tuulettimen asetus vaaditaan vakaan leijutuksen aikaansaamiseksi ilman liiallista jauhehävikkiä.
- Alkukosteus, loppukosteus ja mahdollinen kosteusvaihtelu erästä otettujen näytteiden välillä.
- Kuivumisaika, joka vaaditaan tavoitepäätepisteen saavuttamiseksi vakaissa käyttöolosuhteissa.
- Raekoon, juoksevuuden, irtotiheyden, ulkonäön tai kokoonpuristuvuuden muutokset kuivauksen jälkeen.
- Suodattimen kunto, tuotteen säilyvyys, puhdistusvaatimukset ja tyhjennysmukavuus.
Farmaseuttisten ja ravitsemusmateriaalien osalta hyväksyttävä kosteustulos on vain yksi osa arvioinnista. Kuivatun tuotteen tulee myös pysyä sopivana jatkosekoitukseen, tabletointiin, kapselin täyttöön, päällystämiseen tai pakkaamiseen .
Käytämme ZY:n kokeilutietoja tukemaan laitteiden valintaa ja prosessien integrointia, mikä auttaa ostajia vähentämään epävarmuutta ennen siirtymistä laboratorio- tai pilottityöstä tuotantolaitteisiin.
Vakaan fluidisoitumisen ja yleisten prosessipoikkeamien tunnistaminen
Stabiili leijutus on välttämätön tasaiselle lämmön- ja massansiirrolle. Käytön aikana pedin tulee liikkua tasaisesti, ilman pitkiä kuolleita vyöhykkeitä, vakavaa kanavoitumista, epänormaalia materiaalin siirtymistä tai toistuvaa leijutilan romahtamista.
| Havaittu kunto | Mahdollinen syy | Rakentava tarkistus |
|---|---|---|
| Materiaali ei liiku tasaisesti | Riittämätön ilmavirta, liiallinen kuormitus tai tahmea syöttötila | Tarkista kuorman tilavuus, käynnistyskosteus, ilmavirtaus ja ilman jakautuminen |
| Liikaa hienojakoisia osia suodatinalueella | Liian suuri ilmannopeus tai hauras hiukkasrakenne | Säädä ilmavirran profiilia ja tutki hiukkasten hankausta |
| Pitkä kuivumisaika huonolla päätepisteen konsistenssilla | Epätasainen sänky, väärä lämpötila-asetus tai näytteenottovirhe | Vertaa lämpötilatrendejä, kosteuden näytteenottopisteitä ja leijutusstabiilisuutta |
| Rakeet muuttuvat liian kuiviksi tai hauraiksi | Ylikuivuminen tai liian aggressiiviset lämpöolosuhteet | Tarkenna päätepisteen määritelmää ja säädä tuotteen lämpötilaa |
Johdonmukainen prosessi syntyy tavallisesti ilmavirran, lämpötilan, erälatauksen ja päätepisteen arvioinnin tasapainottamisesta sen sijaan, että maksimoittaisiin mitään yksittäistä parametria. Korkeampi lämpötila tai voimakkaampi ilmavirta ei automaattisesti tuota parempaa kuivattua tuotetta .
Käytännön valintapisteet laboratorio-, pilotti- ja tuotantokäyttöön
Ostajat vertailevat usein kuivaimia nimelliskapasiteetin mukaan, mutta pitkän aikavälin käytettävyys riippuu myös skaalauksen logiikasta, puhdistuksen saatavuudesta, toiminnan ohjauksesta, suojausvaatimuksista ja kytkennästä ylä- tai loppupään laitteisiin.
Kysymyksiä, jotka auttavat määrittämään sopivan kokoonpanon
- Onko leijukerroskuivain tarkoitettu formulaatioiden kehittämiseen, parametrien varmentamiseen, kliinisiin eriin tai pilottieriin tai rutiininomaiseen kaupalliseen tuotantoon?
- Mitkä ovat pienin ja suurin erämäärä, ja voidaanko stabiilia leijutusta ylläpitää tällä alueella?
- Vaatiiko materiaali tuotteen lämpötilan, pölyn kulkeutumisen, ristikontaminaation tai puhdistuksen validoinnin huolellista valvontaa?
- Yhdistetäänkö kuivaaja märkärakeistus-, kuivasekoitus-, jauhatus-, nosto-, materiaalinsiirto- tai kiinteän annostelun tuotantolaitteisiin?
- Mitä asennusrajoituksia sovelletaan, mukaan lukien huoneen korkeus, apuohjelmat, pakokaasujen käsittely, huoltoon pääsy ja paikan asettelu?
Pienieräkehityksessä etusijalla on usein joustava parametrien todentaminen ja luotettava näytteenotto. Tuotantokäytössä toistettavuus, tehokas lastaus ja tyhjennys, puhdistusmukavuus ja prosessien integrointi ovat yhä tärkeämpiä.
ZY kehittää itsenäisiä koneita, modulaarisia järjestelmiä ja täydellisiä prosessointireittejä materiaaliominaisuuksien, tulostavoitteiden ja työpaikan olosuhteiden mukaan. Tavoitteemme on auttaa asiakkaita valitsemaan leijupetikuivausratkaisu, joka on käytännöllinen käyttää, helppo integroida ja luotettava toistuvissa erissä.
Onnistuneen ostopäätöksen tulee perustua todennettuun materiaalin suorituskykyyn, sopivaan prosessinhallintaan ja realistisiin tuotantovaatimuksiin , sen sijaan, että laitetietoja tarkastellaan erikseen.