Alan osaaminen
Kuivumisen päätepiste tulisi määrittää tuotteen suorituskyvyn, ei vain ajan mukaan
Jauheille, rakeille, yrttiuutteille, elintarvikkeiden ainesosille ja lisäaineille sama kuivausaika ei takaa identtistä tulosta. Alkukosteus, hiukkaskokojakauma, bulkkitiheys, hygroskooppisuus ja alustan täyttösyvyys vaikuttavat kaikki siihen, kuinka nopeasti kosteus siirtyy materiaalin sisältä pintaan.
Käytännön kuivaustutkimuksessa tulisi arvioida tuloilman lämpötilan, poistoilman tilan, tuotteen kosteuden ja lopullisten käsittelyominaisuuksien välistä suhdetta. Suun kautta otettavien kiinteiden annostelumateriaalien ylikuivaus voi heikentää kokoonpuristuvuutta tai lisätä pölyn muodostumista, kun taas riittämätön kuivaus voi edistää agglomeroitumista, tarttumista, mikrobiriskiä tai heikentynyttä varastointistabiilisuutta.
Hyödyllisiä päätepisteen vahvistuskohteita
- Kosteuspitoisuus tai kuivaushäviö mitattuna edustavista tarjottimien kohdista.
- Ulkonäkö, juoksevuus, taipumus muodostaa kokkareita ja helppo poisto jäähdytyksen jälkeen.
- Tuotteen lämpötila purkamisen yhteydessä, erityisesti lämpöherkille formulaatioille.
- Johdonmukaisuus erien välillä pikemminkin kuin pelkkä kiinteä ajastinasetus.
Ostajan takeaway: kuivauslaitteiden tulee tukea toistettavaa kosteuden hallintaa ja näytteenottoa, koska todellinen tavoite on vakaa materiaalitila seuraavaa prosessivaihetta varten. Otamme ZY:llä huomioon kuivatun materiaalin jatkokäytön, kun kehitämme toimivaa kuivausreittiä.
Ilmanjako- ja latausmenetelmä vaikuttavat suoraan erän tasaisuuteen
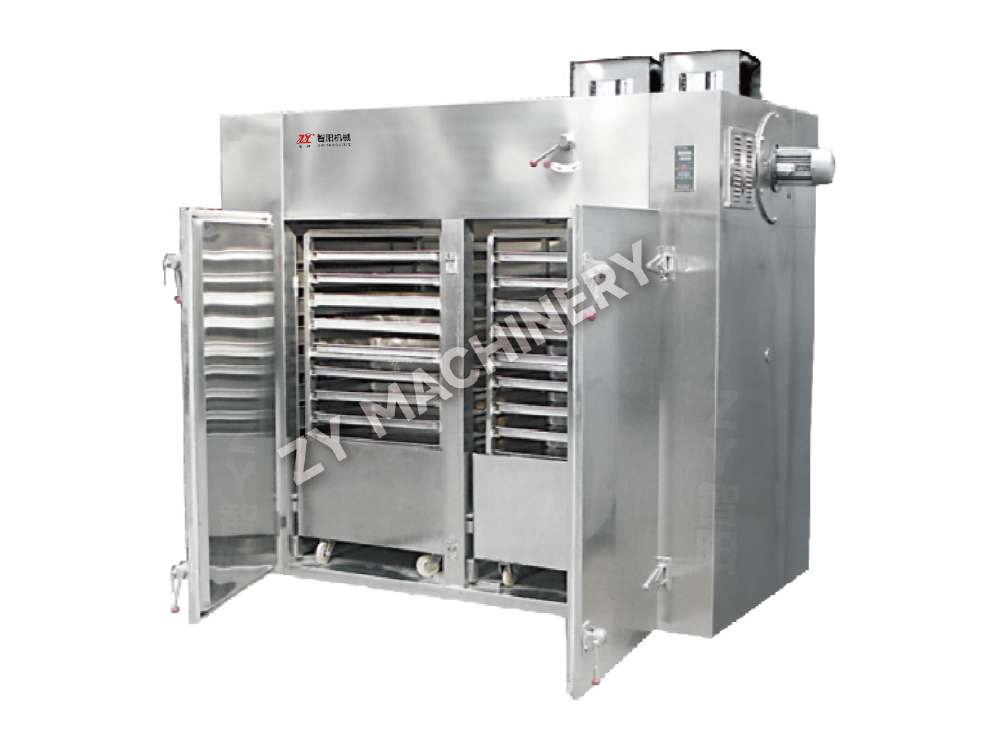
Aluspohjaisessa kuumailmakuivauksessa yleisin erän epäjohdonmukaisuuden lähde ei ole riittämätön lämmitysteho, vaan kiertävän kuuman ilman ja ladatun materiaalin epätasainen kosketus. Ilma voi mieluiten kulkea alhaisen resistanssin alueiden läpi, jolloin jää syvempiä tai tiheämpiä osia, joiden kosteus poistuu hitaammin.
Ostoarvioinnissa tulee kiinnittää huomiota ilmankiertorakenteeseen, tarjottimen järjestelyyn, kammion tiivistykseen, suodatinkokoonpanoon ja siihen, voidaanko lastauskäytäntöjä standardoida. Suuremmasta kammion nimellistilavuudesta on hyötyä vain, kun voidaan saavuttaa hyväksyttävä tasaisuus aiotulla työkuormalla.
| Toimintatekijä | Mahdollinen kuivumisriski | Käytännön ohjauspiste |
|---|---|---|
| Liian suuri alustakerroksen paksuus | Märkä materiaali jää alempaan kerrokseen | Määritä vahvistettu lastaussyvyys materiaalityypin mukaan |
| Epätasainen lokeron täyttö | Vaihteleva kuivausaika eri paikoissa | Käytä määriteltyä lastauspainoa ja levityskäytäntöä |
| Huono ilmavirran tasapaino | Kuumat kohdat tai hitaasti kuivuvat alueet | Arvioi lämpötilan jakautuminen kuormitetuissa olosuhteissa |
| Korkea materiaalin tarttuvuus | Paakkuuntumista ja vaikeaa irtoamista | Tarkista alustan pinta, lämpötilaikkuna ja puhdistusmenetelmä |
ZY arvioi materiaalien ominaisuudet ja tuotantokapasiteetin yhdessä, mikä auttaa asiakkaita välttämään laitekapasiteettia, jota ei voida käyttää tehokkaasti päivittäisessä käytössä.
Puhdistettavuus, ristikontaminaation hallinta ja lämpöherkät materiaalit
Milloin kuumailmakuivauslaitteet käytetään lääke-, ravitsemus-, eläinlääkintä-, bioteknologia- tai lisäainetuotteissa, siivouspääsy ja kontaminaatiovalvonta liittyvät läheisesti tuotannon tehokkuuteen. Jauhetta voi kerääntyä tarjottimen kulmiin, ovien tiivistysalueisiin, ilmakanaviin, suodatinvyöhykkeisiin ja kammion liitoksiin, jos näitä yksityiskohtia ei huomioida laitevalinnassa.
Kysymyksiä kannattaa kysyä teknisen vahvistuksen yhteydessä
- Ovatko tuotetta koskettavat pinnat sileät, helposti saavutettavissa ja sopivatko aiottuun puhdistustoimenpiteeseen?
- Voidaanko alustat, telineet ja suodattimet poistaa tehokkaasti puhdistusta ja tarkastusta varten?
- Tarvitaanko suodatettua tuloilmaa tuotteen hygieniatason vuoksi?
- Miten yhden tuotteen pölyä, hajua tai jäämiä estetään vaikuttamasta seuraavaan erään?
- Vaatiiko materiaali kuivaamista alhaisemmassa lämpötilassa ja pidemmän viipymäajan suojaamaan väriä, tehoa, aromia tai aktiivisia aineosia?
Lämmönherkkiä tuotteita ei tule arvioida pelkästään kuivausrummun enimmäislämpötilan perusteella. Hyödyllisempi kysymys on, pystyykö laitteisto ylläpitämään vakaan, hallittavan kuivausympäristön tuotteen hyväksyttävällä lämpötila-alueella.
Usean tuotteen tuotannossa helppo puhdistaa ja luotettava prosessinohjaus voivat luoda pitkäaikaisempaa arvoa kuin pelkkä maksimilämmitysteho. Me ZY:llä integroimme laitekokoonpanon käytännön puhdistus- ja materiaalinkäsittelyvaatimuksiin.
Laboratoriokokeista tuotantokuivaukseen: mitä tulee varmistaa ennen ostamista
Skaalaus ei ole pelkästään kammion tilavuuden lisääminen. Pienessä kokeessa onnistuneesti kuivuva materiaali voi käyttäytyä eri tavalla täydessä tuotannossa, koska kuormitettu kerros on paksumpi, ilmavirtausreitit pidempiä, kosteuden poisto on suurempi ja käyttökäsittely on monimutkaisempaa.
Ostajille, jotka suunnittelevat laboratorio-, pilotti- tai tuotantokäyttöä, hyödylliset tekniset keskustelut tulisi aloittaa materiaalitiedoista ja prosessitavoitteista pelkkien laitteiden mittojen sijaan.
- Anna materiaalin nimi, alkuperäinen kosteusalue, tavoitejäännöskosteus, bulkkitiheys, tahmeus ja lämpötilaherkkyys.
- Määrittele odotettu eräkapasiteetti, työtaajuus, käytettävissä olevat apuohjelmat, huoneolosuhteet ja puhdistusvaatimukset.
- Varmista, eteneekö kuivattu materiaali sekoittamiseen, rakeistamiseen, puristamiseen, kapselointiin, pakkaamiseen tai muuhun jatkoprosessiin.
- Pyydä koepohjaisia todisteita tai prosessioletuksia kuivauslämpötilasta, lastaussyvyydestä, arvioidusta sykliajasta ja tasaisuustarkastuksista.
- Arvioi asennustila, pakokaasujärjestely, käyttäjän pääsy, tarjottimen siirtotapa ja ylläpidon mukavuus.
Hyvin määritelty prosessireitti vähentää tarpeetonta ylimitoitusta, lyhentää käyttöönottotyötä ja parantaa erän toistettavuutta asennuksen jälkeen. Sopivin kuumailmakuivauslaitteet on se, joka vastaa todellista materiaalin käyttäytymistä, vaadittua tuottoa ja työpaikan olosuhteita.
ZY toimittaa itsenäisiä kuivaimia, modulaarisia järjestelmiä ja integroituja tuotantoratkaisuja, jotka on rakennettu käytännön prosessivaatimusten ympärille kehityksestä tuotantoon.