LDP-B-leijupetipinnoituskone
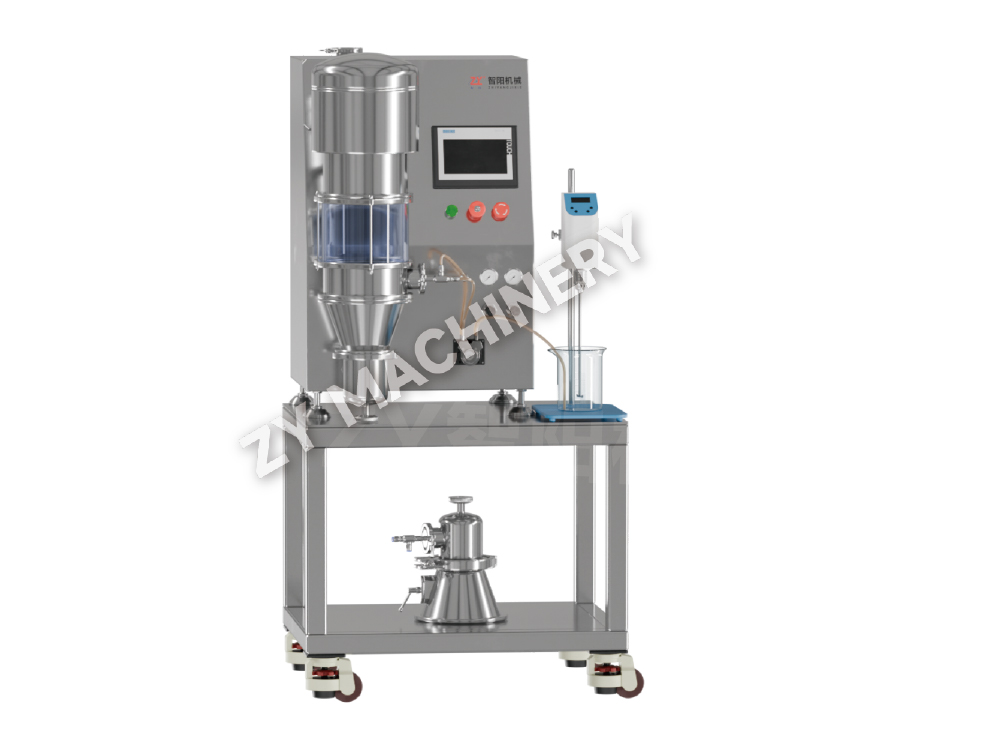
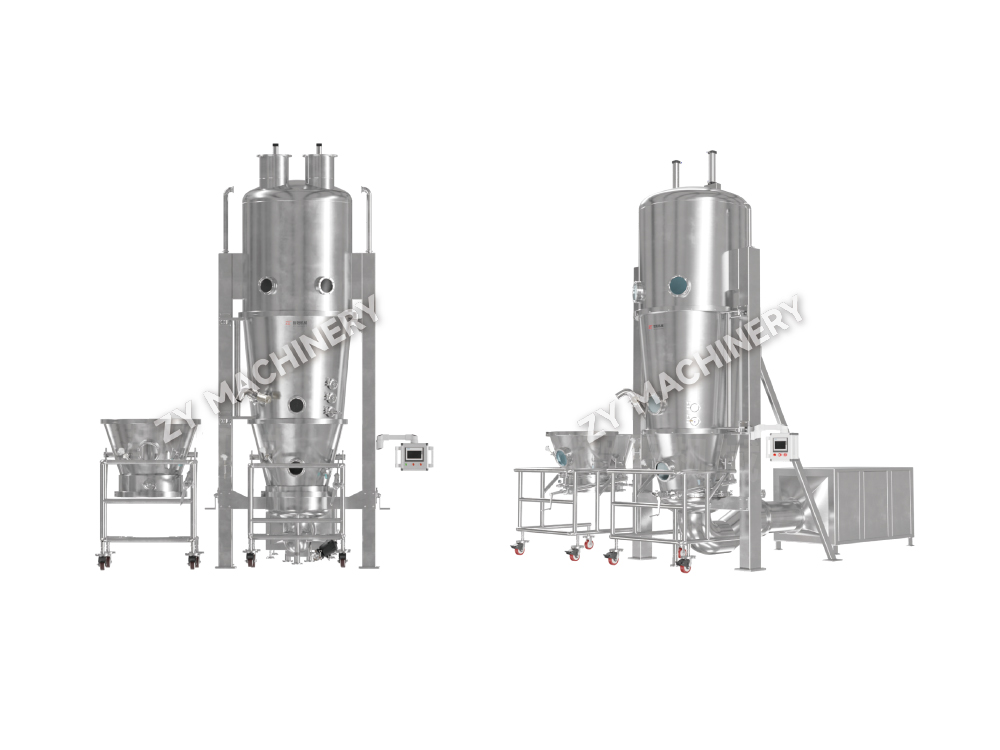
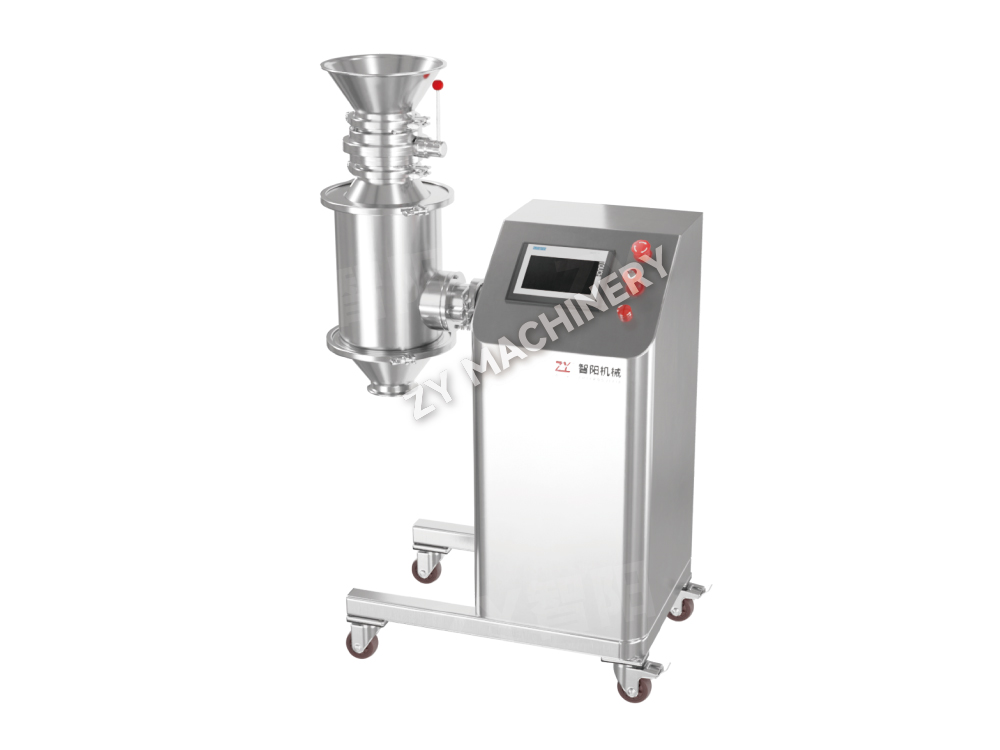
LDP-B-leijupetipäällystyskone yhdistää leijukerrospinnoitustekniikan rui.....

Farmaseuttisten formulaatioiden kehittäminen on yksi niistä tieteenaloista, jotka näyttävät järjestyneeltä vuokaaviossa ja tuntuu siltä kuin penkillä. Aloitat tavoiteannoksella, apuaineiden luettelolla ja liukenemisprofiililla, jonka joku on luvannut kliiniselle ryhmälle. Kun olet valmis, jokainen varhainen päätös – hiukkaskoko, sideaineen valinta, rakeistusreitti, kuivausmenetelmä – on muuttunut koneen asetukseksi, erän tallennusvaiheeksi ja puhdistushaasteeksi.
Kun olemme rakentaneet vuosia jauheen käsittelyyn ja oraaliseen kiinteään annostelulaitteistoon tiimeille kaikissa vaiheissa toteutettavuudesta kaupalliseen toimitukseen, olemme huomanneet, että menestyneimmät formulaatioprojektit eivät ole kaikkein tyylikkäimmät reseptit. He ovat niitä, joissa prosessi suunniteltiin kaavan rinnalla mahdollisia tuotantolaitteita silmällä pitäen heti ensimmäisestä päivästä lähtien. Tässä artikkelissa käydään läpi, miltä tuo käytännön kurinalaisuus todellisuudessa näyttää.
Ennen kuin kukaan valitsee granulaattorin, itse materiaali on ymmärrettävä. Esiformulointityö vastaa kysymyksiin, joista myöhemmin tulee laitespesifikaatioita: Miten API virtaa? Onko se yhtenäinen, tahmea vai erittäin sähköstaattinen? Mikä on sen hiukkaskokojakauma, ja miten se käyttäytyy puristettaessa? Onko se hygroskooppinen, lämpöherkkä, polymorfinen vai valoherkkä? Vaatiiko se eristämisen tehon tai myrkyllisyyden vuoksi?
Nämä vastaukset muokkaavat reitin. Hyvin virtaava, erittäin puristuva sekoitus voi siirtyä suoraan suoraan puristamiseen. Huonosti virtaava, matalatiheyksinen API tarvitsee usein märkärakeistusta tiheyden lisäämiseksi ja sisällön tasaisuuden parantamiseksi. Kosteudelle herkkä tai lämpölabiili yhdiste voi viitata kuivarakeistukseen telapuristuksen avulla. Jokainen reitti edellyttää erilaista yksikkötoimintojen sarjaa, ja jokainen yksikköoperaatio tuo omat muuttujansa, jotka on myöhemmin toistettava mittakaavassa.
Tästä syystä rohkaisemme formuloijia käsittelemään prosessin valintaa osana formulaatiokehitystä sen sijaan, että se tapahtuu jälkikäteen. Kaava, joka toimii vain yhdessä tietyssä kulhossa, tietyllä juoksupyörän nopeudella, yhdessä tietyssä laboratoriossa, ei ole vielä kaava - se on kokeilu.
Alla oleva taulukko on henkinen kartta, jota käytämme varhaisissa teknisissä keskusteluissa. Se on tarkoituksella yksinkertainen, koska useimmat skaalausongelmat juontavat juurensa vaiheeseen, jossa yksikön toiminnan toimintoa ei koskaan määritelty selkeästi.
| Yksikön toiminta | Mitä se edistää | Mitä katsoa |
|---|---|---|
| Sekoitus | Sisällön tasaisuus ennen rakeistamista tai puristamista | Erottelu, täyttötaso, säiliön geometria |
| Märkä rakeistus | Tiheys, virtaus, kokoonpuristuvuus | Sideaineen jakelu, päätepiste, ilmaus |
| Kuiva rakeistus | Tiivistys ilman kosteutta tai lämpöä | Nauhan tiheys, hienoainesten kierrätys, rullausvoima |
| Kuivaus | Kosteudenhallinta ilman hajoamista | Tulolämpötila, LOD-tavoite, kuivauskäyrä |
| Jyrsintä ja mitoitus | Kapeampi hiukkaskokojakauma | Lämmön muodostuminen, näytön kuluminen, pöly |
| Pinnoite | Julkaisun muokkaus, maun peittäminen, suojaus | Ruiskutusmäärä, astian kuormitus, ilmatasapaino |
| Siirto ja eristäminen | Materiaalin liikkuminen ilman altistumista tai erottelua | Suojataso, suljettu siirto, puhdistus |
Laboratoriotyö on paikka, jossa kaava syntyy, ja siellä syntyy myös hiljaa monia laajenevia päänsäryjä. Jos laboratoriorakeistimella on erilainen kulhogeometria, eri siipipyörän ja kulhon välinen suhde tai erilainen ilmavirtauskuvio kuin tuotantoyksikössä, "skaalattu" prosessi voi toimia kuin täysin uusi koostumus.
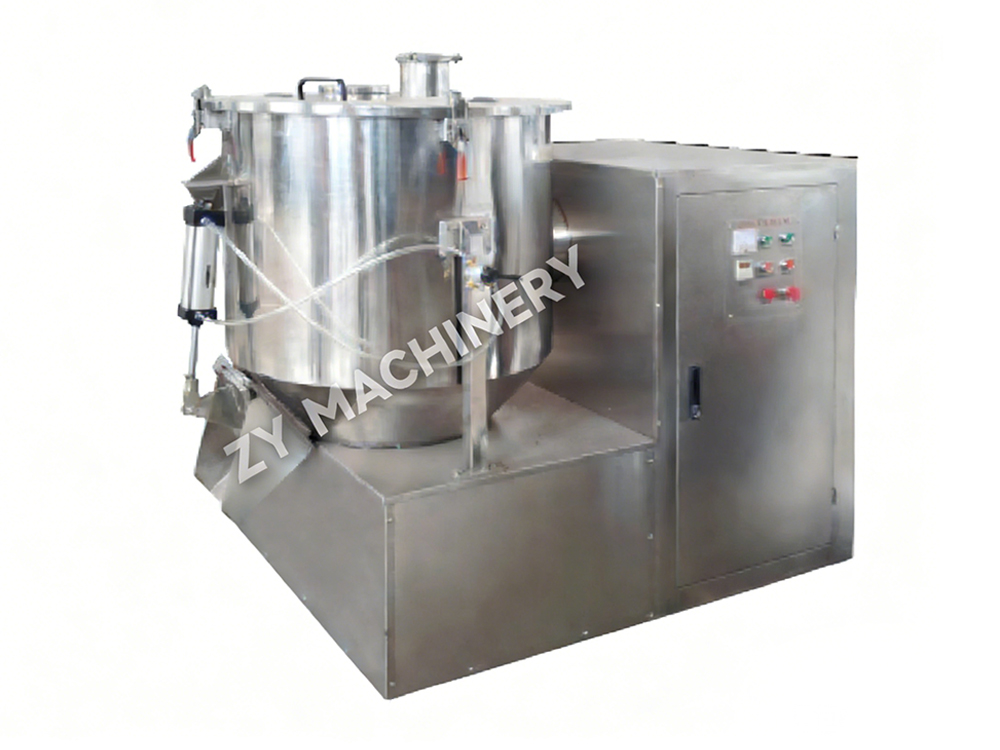
Monien projektien aikana kehitetty mieltymyksemme on pitää laboratorio- ja tuotantolaitteet samassa prosessiperheessä. Pienen vaihdettavan kulhoisen märkärakeistuskoneen avulla formuloija testaa useita kulhojen kokoja ja sideainelisäyksiä yhden kokeiluistunnon aikana, mikä lyhentää polkua toimivaan päätepisteeseen.
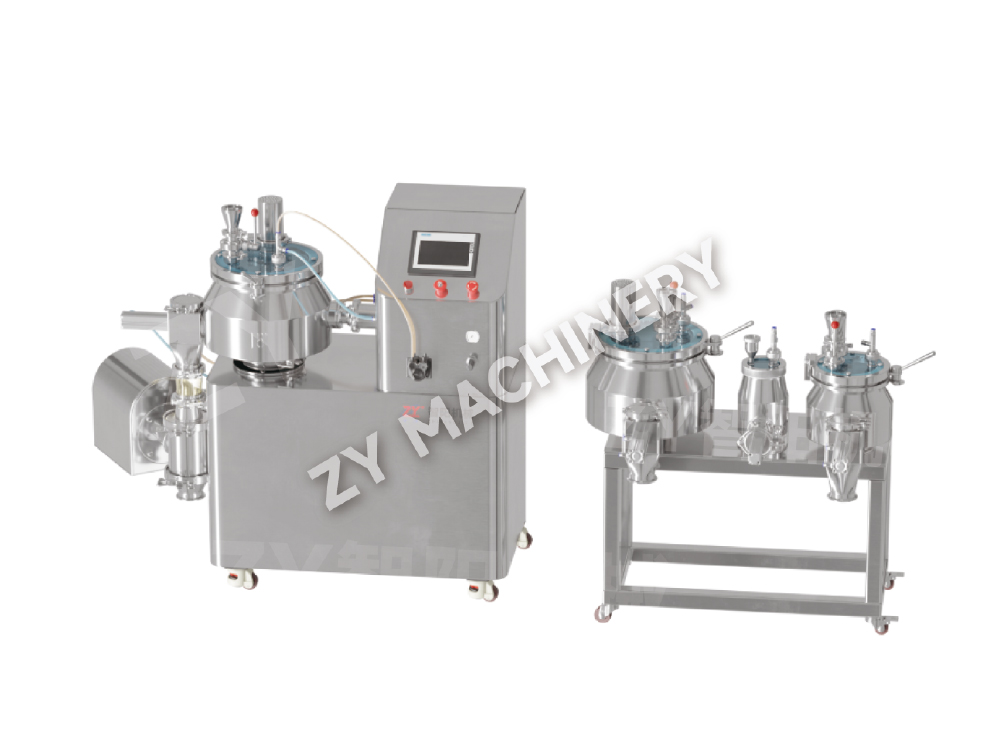 GHL:n vaihdettava kulho märkärakeistuslaboratoriokone Laboratoriokokoinen rakeistaja, jossa on useita vaihdettavia kulhoja ja yhdistetty sekoitus/rakeistus, joka soveltuu kulhojen koon ja sideainelisäysten testaamiseen ennen prosessisekvenssin mittaamista. Näytä tuote →
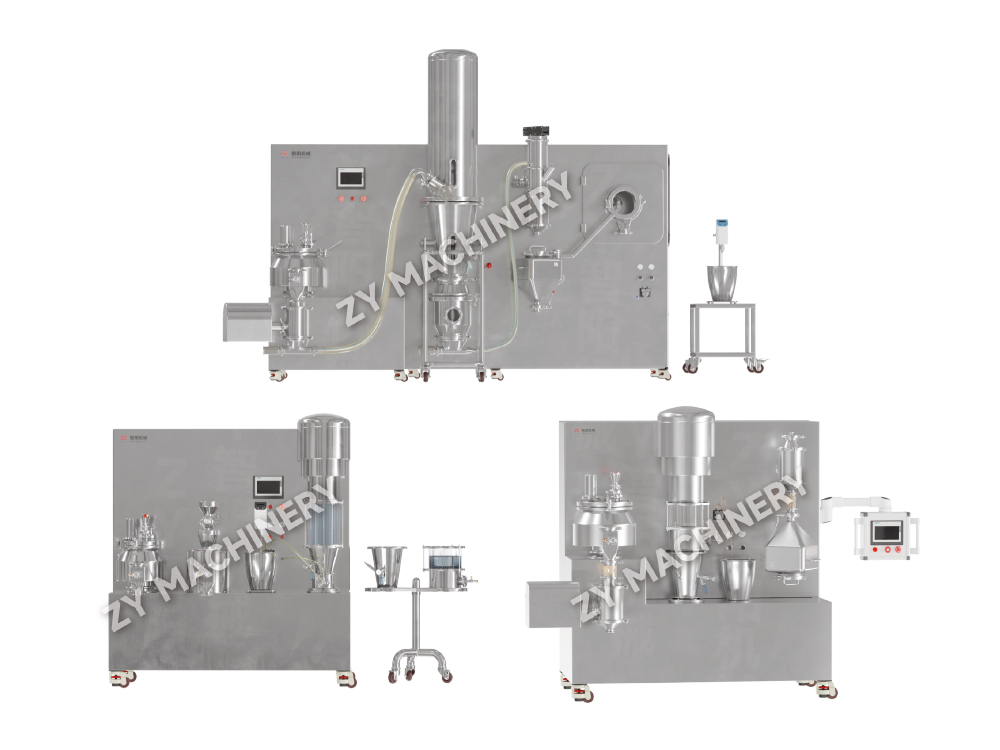
Tiimille, joiden on arvioitava koko sarja yhden vaiheen sijasta, kompakti kiinteän annoksen tuotantoyksikkö voi kuljettaa materiaalia sekoituksen, rakeistuksen, kuivauksen ja mitoituksen läpi yhdessä yhdistetyssä virtauksessa. Se ei korvaa pilottilaitosta, mutta se vastaa tärkeään varhaiseen kysymykseen: toimiiko tämä prosessiketju todella tämän materiaalin kanssa?
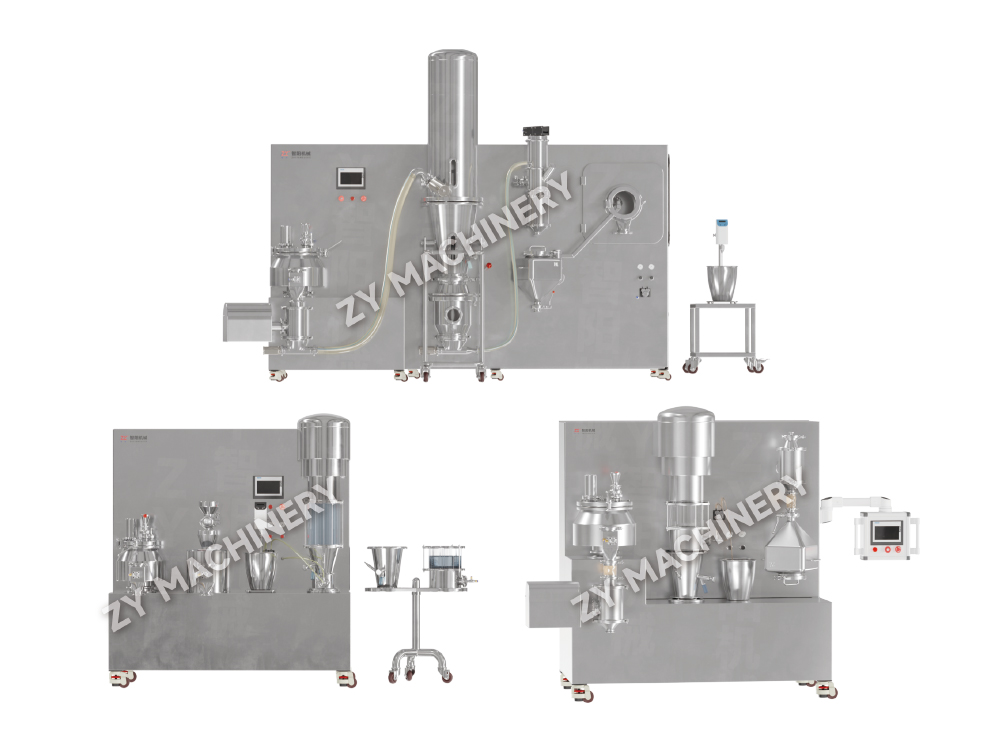 GFL:n modulaarinen laboratoriomittakaavainen kiinteän annostelun tuotantoyksikkö Modulaarinen laboratorioyksikkö, joka yhdistää märkärakeistuksen, kuivauksen ja muut kiinteän annostelun vaiheet testatakseen, sopiiko koko prosessiketju tiettyyn materiaaliin. Näytä tuote →
Skaalaus on harvoin kysymys numeroiden kertomisesta. Ruiskutusmäärä materiaalikiloa kohden, ilmavirta kilogrammaa kohti, kärjen nopeus, täyttötilavuus ja kuivauskinetiikka muuttuvat eri nopeuksilla. Märkä rakeistus, joka saavuttaa päätepisteensä neljässä minuutissa 10 litran kulhossa, saattaa tarvita hyvin erilaisen ohjausstrategian 600 litran kulhossa, jossa massa käyttäytyy vähemmän kuin neste ja enemmän kuin joukko vuorovaikutuksessa olevia vyöhykkeitä.
Käytännön vastaus on määritellä prosessi sen tuloksen eikä asetusten perusteella. Jos kohde on tietty raekokojakauma, tiheys ja kosteuspitoisuus, laitteiston tulee olla riittävän hallittavissa päästäkseen tavoitteeseen toistuvasti, ja riittävän instrumentoituja osoittamaan, mitä erän aikana tapahtui. Tämä on ajattelu prosessikehitysohjeiden takana, joita julkaisemme kiinteän annostelun valmistukseen, jossa päätepisteen määrittely on tärkeämpää kuin kiinteä resepti.
prosessikehitys kiinteän annostelun valmistukseenSe auttaa myös kysymään epämiellyttäviä kysymyksiä aikaisin:
Puhdistus on yleensä viimeinen asia, joka lisätään kehitysaikajanalle ja ensimmäinen asia, joka viivyttää julkaisua. Jäännösrajat, talteenottotutkimukset ja puhdistuksen validointi riippuvat kaikki paljon aikaisemmin tehdyistä laitesuunnittelupäätöksistä: pinnan viimeistely, kuolleet jalat, irrotettavat osat, tyhjennettävyys ja se, voidaanko laitteet puhdistaa paikoillaan.
Astioiden, kulhojen ja tuotteiden kanssa kosketuksiin joutuvien astioiden kohdalla erillinen pesujärjestelmä on usein ero kaksivuoroisen puhdistusjakson ja kahdenkymmenen minuutin käsittelyn välillä. Siirrettävät siivousasemat antavat pienempiin tiloihin joustavuutta sitoutumatta kiinteään asennukseen.
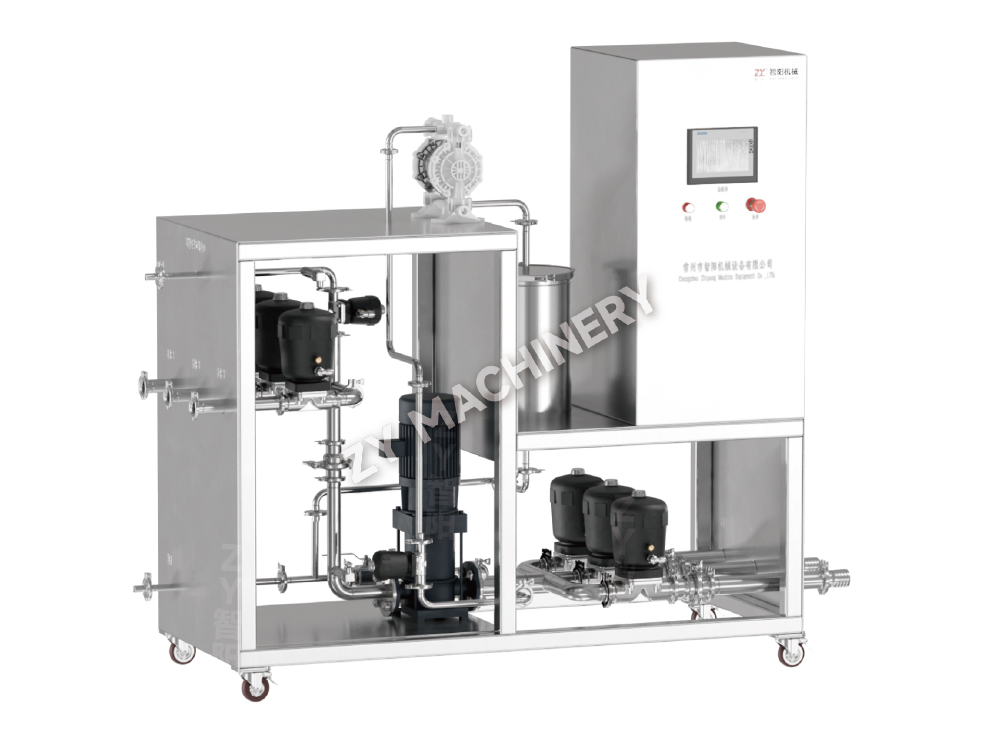 QWQY siirrettävä CIP-puhdistusasema kiinteälle annostelulaitteistolle Mobiilipuhdistusjärjestelmä märkärakeistus- ja päällystyslaitteisiin liittämiseen, joka tarjoaa joustavan automatisoidun prosessikammioiden puhdistuksen ilman kiinteää asennusta. Näytä tuote →
Suojaus ansaitsee saman varhaisen huomion. Jos yhdisteellä on merkityksellinen työperäinen altistusalue, ei ole kysymys siitä, pitääkö se sisältää, vaan missä: punnitusasemalla, rakeistimessa, kuivaimen poistoputkessa vai koko linjalla. Tähän kysymykseen vastaaminen kehityksen aikana on paljon halvempaa kuin tuotantosarjan jälkiasentaminen myöhemmin.
Useimmat laitetoimittajat voivat tarjota koneen. Harvemmat voivat selittää, miksi tietty juoksupyörän nopeus, kulhon muoto tai ilmavirtausreitti sopii materiaaliisi. Kysy seuraavan arvioinnin yhteydessä suunnitteluvalinnan perustelut, pyydä kokeilua todellisella koostumuksellasi lumelääkesekoituksen sijaan ja tarkista, kuinka toimittaja käsittelee laboratoriotulosten ja tuotantomäärittelyjen välisen luovutuksen.
Rakensimme oman lähestymistapamme tämän periaatteen ympärille: aloitamme materiaalista ja tavoitetuloksesta ja jatkamme sitten takaisin laitteisiin. Jauheenkäsittely- ja kiinteäannostelulaitteistomme heijastelee tätä järjestystä laboratoriomittakaavan yksiköistä täysiin tuotantolinjoihin, joissa siirto, annostelu ja puhdistus on integroitu samaan prosessilogiikkaan.
jauheenkäsittely- ja kiinteän annostelulaitteetFormulaatiokehitys palkitsee tiimejä, jotka pitävät prosessia osana tuotetta. Muutamat tottumukset kannattavat:
Mikään näistä ei korvaa hyvää formulointitiedettä. Se yksinkertaisesti varmistaa, että tiede selviää kosketuksesta tuotantolattiaan – jossa kokemuksemme mukaan lupaavimmat formulaatiot joko vahvistetaan tai niistä luovutaan hiljaa.
Haluatko pysyä ajan tasalla?
Ota meihin yhteyttä alla olevan sähköpostiosoitteen kautta.
Älä huoli roskapostista. Mekin vihaamme sitä!
Mobiili asiakas
Videotili
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Sähköposti: zy@zy-drying.com
WeChat-tunnus
Tekijänoikeus 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään  Oral Solid Dosage Equipment Manufacturer