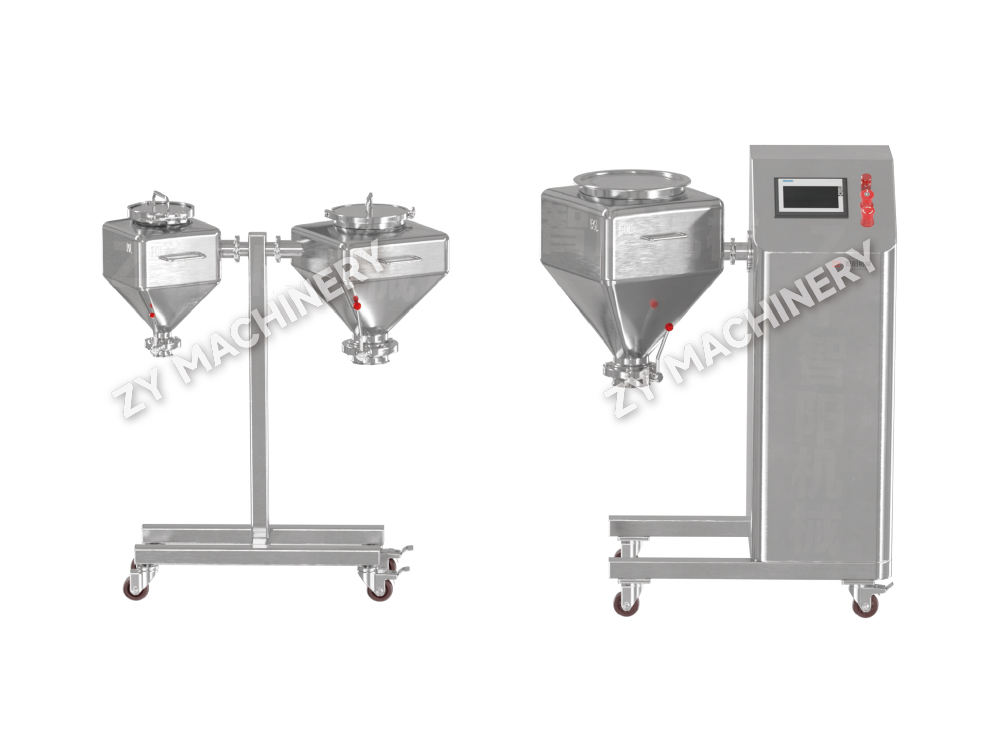
HSD R&D Lab Size Bin Blender
HSD R&D -laboratorion kokoinen säiliösekoitin saavuttaa materiaalien teh.....

Laboratoriomittakaavassa moitteettomasti toimiva tabletti ei aina kestä siirtymistä kaupalliseen tuotantoon. Useimmissa tapauksissa ongelma ei ole itse formulaatiossa vaan prosessissa. Lääketeollisuuden prosessikehitys on ala, joka muuttaa laboratoriomittakaavan reseptin vankaksi, toistettavaksi ja skaalautuvaksi valmistusmenetelmäksi.
Suun kautta otettavien kiinteiden annosmuotojen – tablettien, kapseleiden ja rakeiden – prosessikehityksellä on hyvin konkreettinen merkitys. Se määrittelee, kuinka raakajauheet sekoitetaan, rakeistetaan, kuivataan, liimataan, päällystetään ja siirretään yksikkötoimintojen välillä. Se määrittelee myös laitteet, toimintaparametrit ja säätimet, jotka pitävät jokaisen erän yhtenäisenä. Tässä artikkelissa kerrotaan, mitä prosessikehitys käytännössä sisältää, miksi sillä on merkitystä ja kuinka laitevalinnat vaikuttavat lopputulokseen.
Prosessikehitys on työtä, joka tapahtuu lääkekehityksen ja rutiinivalmistuksen välillä. Löytämisen aikana ensisijaisena tavoitteena on osoittaa, että molekyyli toimii. Prosessikehityksen aikana prioriteetti siirtyy sen osoittamiseen, että molekyyli voidaan valmistaa mittakaavassa hyväksyttävällä laadulla, saannolla ja kustannuksilla.
Lääketeollisuudessa tämä kattaa useita toisiinsa liittyviä aloja:
Varhainen prosessikehitys tehdään usein laboratorio- tai pilottilaitteistolla, joka peilaa tuotantolinjaa. Tavoitteena on tarkkailla, kuinka materiaali reagoi mekaaniseen ja lämpörasitukseen, ja sitten muuntaa havainnot prosessiksi, joka voi toimia toistettavasti tuotantomittakaavaisilla koneilla. Kun tämä käännös on tehty hyvin, laajennuksesta tulee pikemminkin vahvistus kuin vianetsintä.
Heikon prosessikehityksen seuraukset näkyvät myöhään – yleensä laajennuksen tai validoinnin aikana – ja niiden korjaaminen on kallista. Vankka prosessi sen sijaan tarjoaa etuja, jotka yhdistyvät tuotteen koko elinkaaren ajan.
Hyvin kehittynyt prosessi tuottaa tabletteja, joiden sisältö on tasalaatuinen, kovuus, hajoamis- ja liukenemiskäyttäytyminen. Pieniannoksisille ja voimakkaille tuotteille tasainen sekoitus ja rakeistus eivät ole vain laatutavoitteita; ne ovat potilasturvallisuusvaatimuksia. Prosessi, joka riippuu pikemminkin käyttäjän harkinnasta kuin mitattavissa olevista päätepisteistä, ajautuu vuorojen välillä, erien välillä ja erityisesti laitteita vaihdettaessa.
Lääketeollisuus ei palkitse prosesseja, jotka toimivat vain täydellisissä olosuhteissa. Vankka prosessi sietää normaalia vaihtelua raaka-aineen ominaisuuksissa ja ympäristöolosuhteissa. Se tuottaa hyväksyttävän tuoton, välttää uudelleentyöstö- ja hylätyt erät sekä käyttää energiaa ja puhdistusresursseja ennustettavasti. Varhainen prosessikehitystyö maksaa itsensä nopeasti takaisin, koska erävikoja vähennetään ja teknologian siirto nopeutuu.
Sääntelyviranomaiset odottavat valmistajien ymmärtävän prosessejaan, eivät vain ajavan niitä. Prosessien kehittäminen luo tieteelliset perusteet säädösasiakirjoissa esitetyille parametreille ja vaihteluvälille. Se luo myös tilaa jatkuvalle parantamiselle: kun prosessi ymmärretään hyvin, muutoksia voidaan arvioida selkeään lähtötilanteeseen nähden, mikä tekee hyväksynnän jälkeisistä muutoksista vähemmän riskialttiita ja helpompia perustella.
Monet tuotantomittakaavassa ilmenevät prosessiongelmat syntyvät itse asiassa pienessä mittakaavassa tehdyistä päätöksistä. Huonoista sekoitusvalinnoista, epäyhtenäisistä rakeistamisen päätepisteistä tai epäsopivista kuivausolosuhteista muodostuu satohäviöitä, segregaatiota tai liukenemishäiriöitä mittakaavassa. Prosessikehitys on vaihe, jossa nämä riskit tunnistetaan ja eliminoidaan ennen kuin niistä tulee valmistushäiriöitä.
Lääketeollisuuden yleisimpien kiinteiden annosmuotojen valmistusprosessi kulkee yleensä samojen ydinyksikkötoimintojen kautta. Jokaisella toiminnolla on useita laitevaihtoehtoja, ja valinta niiden välillä riippuu materiaalista, kohdetuoteprofiilista ja käytettävissä olevista tiloista.
Blending on ensimmäinen mahdollisuus luoda sisällön yhtenäisyyttä, ja se on myös helpoin paikka menettää se. Jauheseokset voivat erottua hiukkaskoon, tiheyden tai muodon mukaan, jos niitä käsitellään väärin. Prosessikehityksen on siksi määriteltävä tehosekoittimen tyypin ja nopeuden lisäksi myös siirtomenetelmä sekoittimen ja seuraavan toimenpiteen välillä.
Vapaasti virtaaville jauheille rumpusekoittimia, kuten roskasekoittimia, käytetään laajalti, koska niissä yhdistyvät sekoituskapasiteetti ja konttikäsittely. Kohesiivisille formuloinneille korkean leikkausvoiman sekoituslaitteisto on usein parempi lähtökohta, varsinkin kun sekoitin suorittaa myös märkärakeistuksen. The nopeiden sekoituslaitteiden tärkeimmät suorituskykytekijät sisältää juoksupyörän kärjen nopeuden, silppurin kokoonpanon, kulhon geometrian ja nesteen syöttötavan – joista jokainen vaikuttaa rakeiden laatuun ja erän konsistenssiin.
Granulointi parantaa virtausta, estää segregaatiota, lisää bulkkitiheyttä ja luo hyvin puristuvan rakenteen. Rakeistusmenetelmän valinta on yksi merkittävimmistä päätöksistä kiinteän annosteluprosessin kehittämisessä.
| Kriteerit | Märkärakeistus (korkealeikkaus) | Kuivarakeistus (telapuristus) | Leijukerrosrakeistus |
|---|---|---|---|
| Tyypillisiä materiaaleja | Koostumus, suuri annos, huonosti virtaava | Kosteus- tai lämpöherkät API:t | Kohtalaisen yhtenäinen, lämmönkestävä |
| Käsittelyaika | Lyhyt erää kohden | Suhteellisen lyhyt | Pidempi integroitu kuivausvaihe |
| Tärkeimmät parametrit | Juoksupyörän nopeus, nesteen lisäysnopeus, märän massan sakeus | Rullapaine, rullaväli, näytön koko | Tulolämpötila, ruiskutusnopeus, sumutusilma |
| Erän käsittely | Erillinen kuivaus vaaditaan | Kuivausta ei vaadita | Rakeistus ja kuivaus yhdistettynä |
| Yleinen riski | Yligranuloituminen, paakkujen muodostuminen | Tiheysvaihtelu, huono työstettävyys | Agglomeraattien kasvun hallinta |
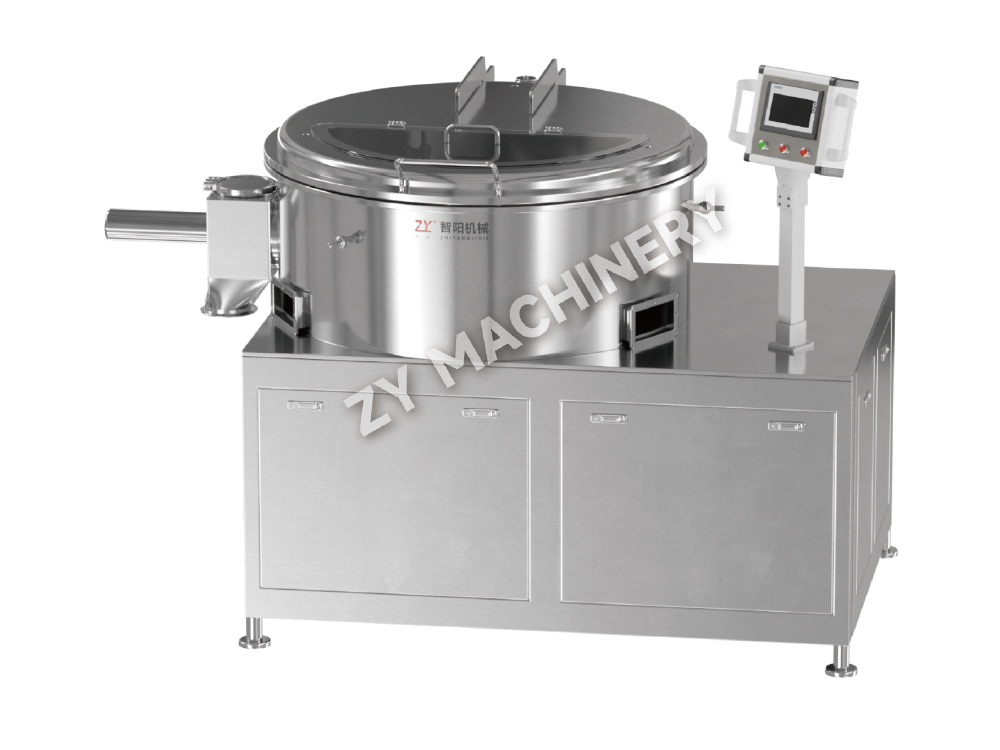
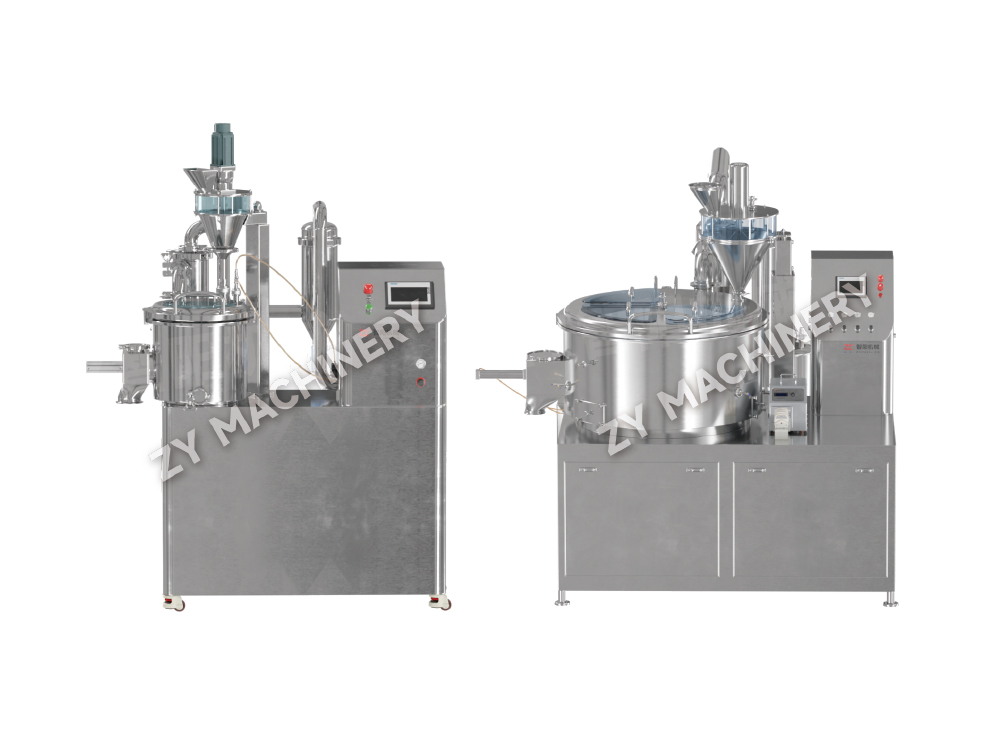
Korkean leikkausvoiman märkärakeistuksessa prosessin kehitystiimin on vastattava käytännön kysymyksiin: kuinka paljon sideaineliuosta tarvitaan, kuinka kauan märkää massaa tulee sekoittaa, millainen rakeiden kokojakauma tulee olla ennen kuivaamista ja kuinka kestävä päätepiste on pienille nesteen lisäyksen muutoksille. Laitesuunnittelulla on tässä väliä. A nopea sekoitus- ja rakeistuskone hyvin suunnitellulla siipipyörä- ja silppurijärjestelyllä tekee päätepisteestä helpompi hallita. Erilaisia tekijöitä, jotka vaikuttavat märkäsekoituksen rakeistustuotteisiin ansaitsevat huomiota varhaisessa kehitysvaiheessa sideaineen valinnasta kulhojen lataamiseen.
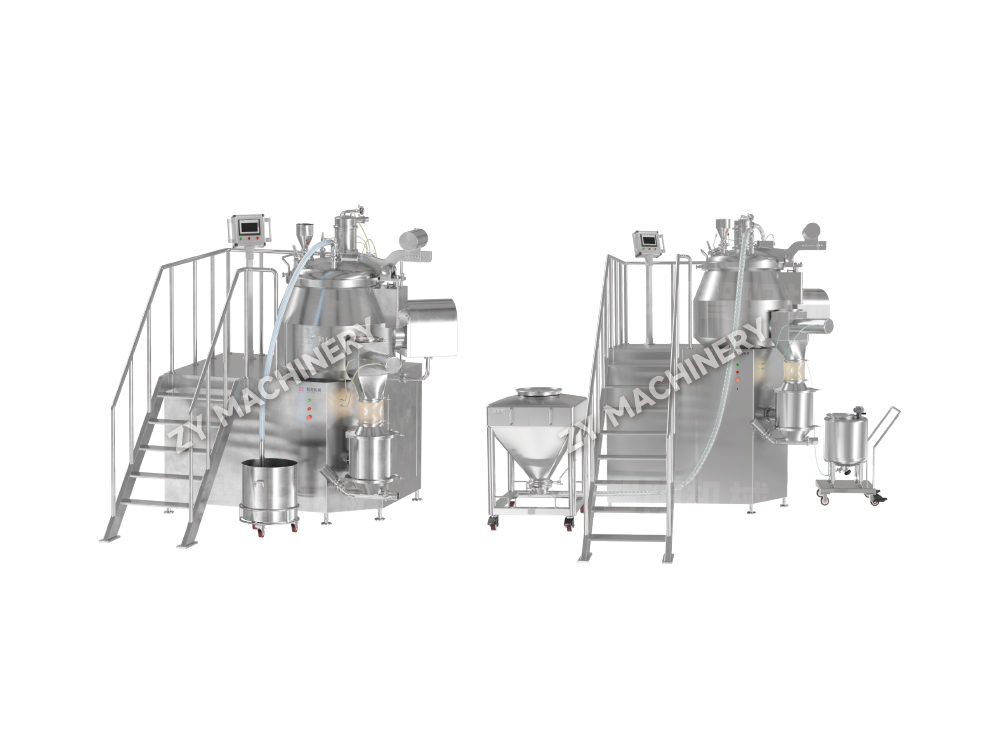 GHL High Speed Mixing Granulator Suppliers, Company GHL High Speed Mixer Granulator -toimittajina ja High Speed Mixer Granulator Companyna Kiinassa ZY Machinery tarjoaa mukautetun nopean sekoituksen... Näytä tuote →
Kuivarakeistus sitä vastoin tiivistää jauheen vastakkaiseen suuntaan pyörivien telojen väliin ja jauhaa sitten tiivistetyt nauhat rakeiksi. Se sopii API:ille, jotka hajoavat kosteuden tai lämmön vaikutuksesta. Kriittiset parametrit ovat telan paine, telaväli, syöttönopeus ja jyrsintäseulan koko. A telapuristin, joka on suunniteltu tasaiseen syöttöön ja vakaaseen telapaineeseen vähentää vaihtelua, joka tekee kuivarakeistuksen vaikeasti hallittavan.
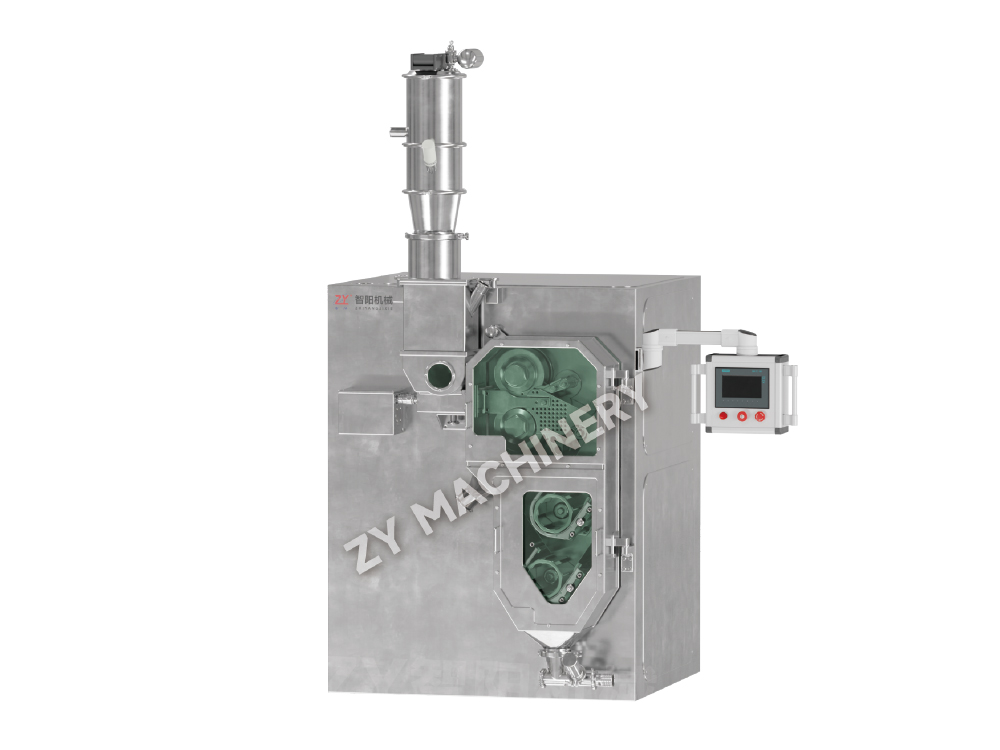 GK Roller Compactor Toimittajat, OEM/ODM-yritys - Changzhou Zhiyang Machinery Equ Koska Kiinan GK-telapuristimien toimittajat ja OEM/ODM-yritys, ZY Machinery tarjoaa GK-telapuristimen myyntiin, GK-telapuristin on ... Näytä tuote →
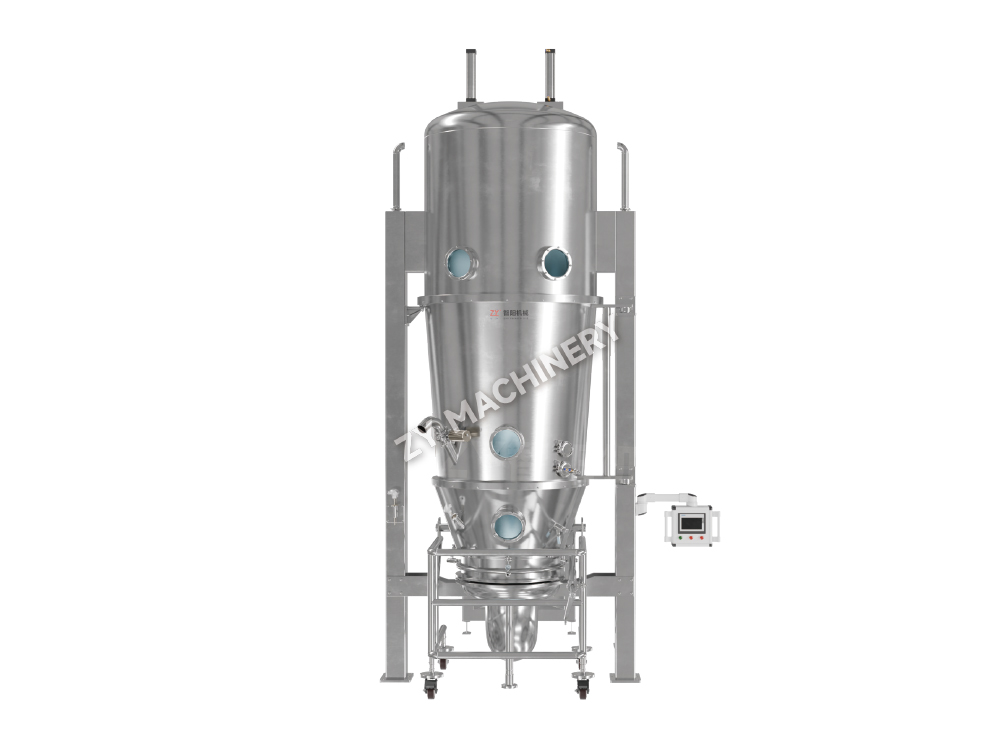
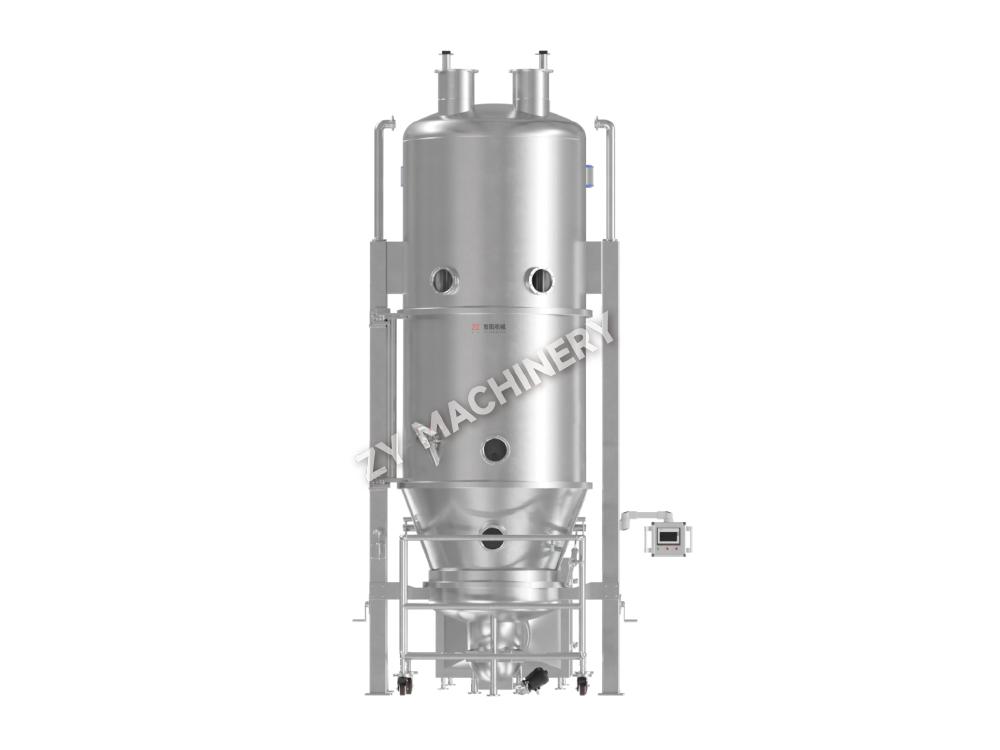
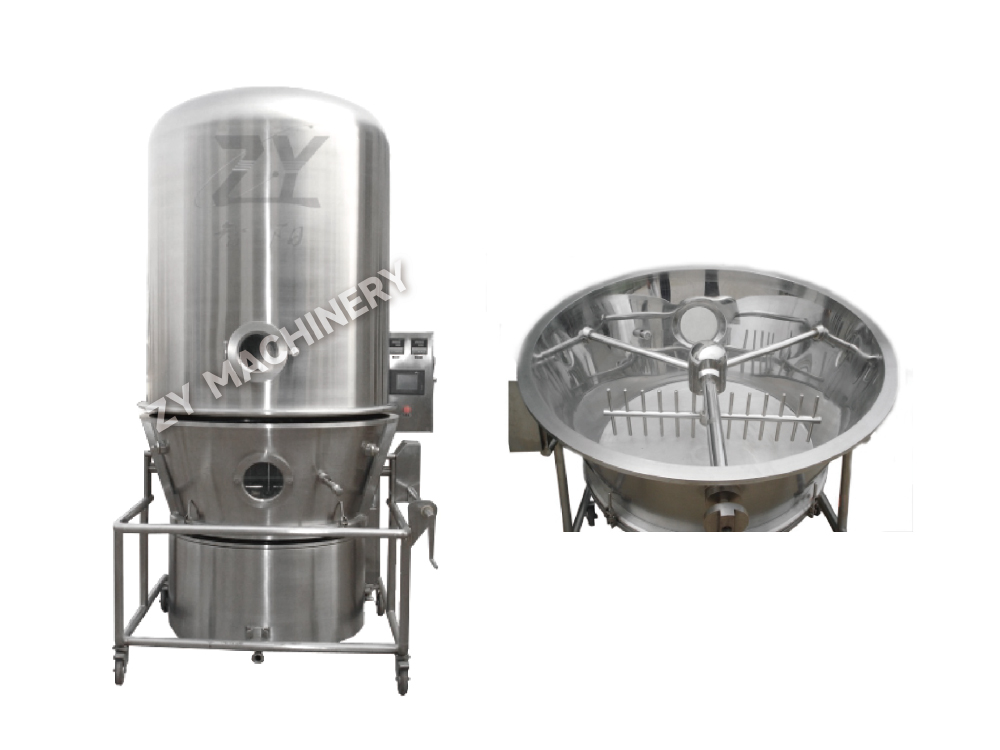
Leijukerrosrakeistus yhdistää granuloinnin ja kuivauksen yhdessä astiassa. Jauhepeti leijutetaan kuumennetulla ilmalla samalla kun sideaineliuosta ruiskutetaan ylhäältä. Tämä reitti tuottaa huokoisia rakeita, joilla on hyvä kostuvuus ja se sopii hyvin tuotteisiin, jotka tarvitsevat suuremman hiukkasrakenteen. Kompromissi on, että se on herkkä ilmavirran jakautumiselle, suihkepisaroiden koolle ja pedin kosteuspitoisuudelle. A monitoiminen leijukerrosrakeistin, joka tukee myös päällystystä ja kuivausta antaa kehitysryhmille joustavuuden testata useita prosessireittejä yhdellä koneella.
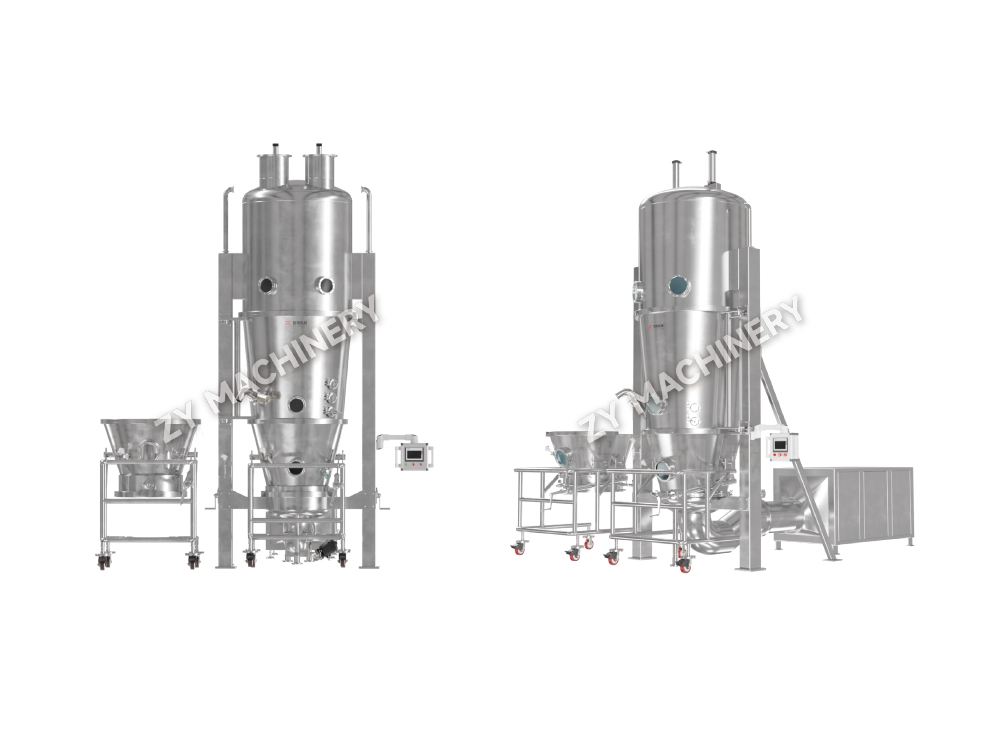 DLP-monitoimiset leijukerrosrakeistus- ja päällystyskoneiden toimittajat, OEM/ODM C Koska Kiinan DLP-monitoiminen leijukerrosrakeistus- ja päällystyskonetoimittaja ja OEM/ODM-yritys, ZY Machinery tarjoaa DLP-monitoimisia... Näytä tuote →
Märkärakeistusprosesseissa kuivaus on kohta, josta monet epäonnistumiset alkavat. Ylikuivaus voi aiheuttaa pölyn ja segregaatioriskin; alikuivaus voi aiheuttaa tarttumista ja huonon virtauksen. Tyhjiökuivaus, alustakuivaus ja leijukerroskuivaus tuottavat kukin erilaisia rakeiden ominaisuuksia. Laitteiden valinnan ja päätepisteen määrittelyn on perustuttava tietoihin. Prosesseissa, joissa API on herkkä hapelle tai lämpötilalle, farmaseuttisten tyhjiökuivauslaitteiden suorituskykytiedot ja valintakriteerit kannattaa tutkia ennen kuivausreittiin sitoutumista.
Jauhatus ja liimaus seuraa kuivausta rakeiden kokojakauman normalisoimiseksi ennen lopullista sekoittamista. Tavoitteena ei ole luoda hienojakoista jauhetta, vaan hajottaa agglomeraatteja kapeaan kokoluokkaan, joka virtaa ja puristuu tasaisesti. Seulatyyppi, roottorin nopeus ja syöttönopeus on määriteltävä kehitysvaiheessa, eikä niitä saa jättää tuotantokäyttäjille.
Lopullinen sekoitus korjaa pienet tasaisuusvaihtelut ja sisältää voiteluaineita tai muita kuivia apuaineita. Sekoitusaika ja sekoitusintensiteetti on määriteltävä huolellisesti – liiallinen sekoitus voi heikentää voiteluaineiden tehokkuutta, kun taas alisekoitus johtaa sisällön tasaisuusongelmiin.
Päällystys lisää prosessin monimutkaisuutta. Kalvopinnoitteella, sokeripinnoitteella, enteropinnoitteella ja toiminnallisilla pinnoitteilla on kullakin ainutlaatuiset prosessivaatimukset. Toiminnallisille kalvoille pinnoitteen painon tasaisuus on kriittistä, ja päällystysprosessin parametrit on validoitava samalla tarkkuudella kuin rakeistus.
Lopuksi materiaalien siirto yksiköiden välillä on osa prosessia. Pölytön siirto, tyhjiösyöttö ja konttikäsittely estävät erottelun ja ristikontaminaation. Näiden siirtojen automatisointi vähentää myös inhimillisiä virheitä, joita usein ilmenee verrattaessa kehityseriä tuotantoeriin.
Scale-up on paikka, jossa prosessikehityksen laatu todella testataan. 10 kg:n laboratoriokoneella toiminut prosessi voi epäonnistua siirrettäessä 300 kg:n tuotantoyksikköön, ei siksi, että kemia olisi muuttunut, vaan koska geometria, lämmönsiirto ja jauheen virtauskäyttäytyminen muuttuivat.
Käytännön laajennustekijöitä ovat:
Toinen usein aliarvioitu mittakaavan kasvutekijä on eristäminen ja puhdistus. Tuotteet, joissa on voimakkaita tai myrkyllisiä API-yhdisteitä, vaativat pölytiiviitä laitteita ja validoituja puhdistusmenetelmiä. Jos kehitystiimi jättää nämä rajoitukset huomioimatta, kunnes tuotantolinja on otettu käyttöön, seurauksena voi olla kalliita laitemuutoksia ja viivästynyttä rekisteröintiä. Prosessin suunnittelu alusta alkaen eristämistä ja puhdistusta ajatellen on paljon tehokkaampaa.
Laitteiden valinta ei ole hankintatehtävä; se on prosessikehitystoimintaa. Oikea laitteisto antaa prosessille riittävästi joustavuutta optimoitavaksi; väärä laite lukitsee rajoituksia, joita mikään parametrien säätäminen ei voi voittaa.
Useat periaatteet ohjaavat äänilaitteiden valintaa kiinteän annosteluprosessin kehittämisessä:
Sekä sopimuskehitysorganisaatioiden että valmistajien kannalta kyky arvioida erilaisia rakeistusreittejä, sekoitusstrategioita ja kuivausmenetelmiä edustavalla laitteistolla lyhentää kehitysaikatauluja ja vähentää epäonnistuneiden erien määrää.
Lääketeollisuuden prosessikehitys ei ole yksittäinen virstanpylväs; Se on jatkuvaa toimintaa, joka ulottuu ehdokkaiden valinnasta kaupalliseen validointiin ja elinkaaren hallintaan. Suun kautta otettavien kiinteiden annosmuotojen keskeinen haaste on toistettava jauheen käsittely: sekoitus, rakeistus, kuivaus, kokoluokittelu ja lopullinen prosessointi olosuhteissa, jotka pysyvät hallinnassa.
Kehityksessä käytetyt laitteet määrittelevät rajat sille, mitä prosessilla voidaan saavuttaa. Korkean leikkausvoiman rakeistaja, jolla on yhtenäinen päätepiste, telapuristin, jossa on vakaa telapaine, ja leijukerrosjärjestelmä, jossa on luotettava ruiskutus- ja ilmavirransäätö, antavat prosessikehitystiimeille työkalut, joita he tarvitsevat luodakseen prosesseja, jotka selviävät laajenemisesta ja sääntelystä. Kun työkalut sovitetaan materiaaliin, mittakaavaan ja laitteistoon, prosessikehitys lakkaa olemasta viivästyksiä ja siitä tulee sitä, mitä sen pitäisi olla: lyhin luotettava tie valmistettavaan tuotteeseen.
Haluatko pysyä ajan tasalla?
Ota meihin yhteyttä alla olevan sähköpostiosoitteen kautta.
Älä huoli roskapostista. Mekin vihaamme sitä!
Mobiili asiakas
Videotili
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Sähköposti: zy@zy-drying.com
WeChat-tunnus
Tekijänoikeus 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään  Oral Solid Dosage Equipment Manufacturer