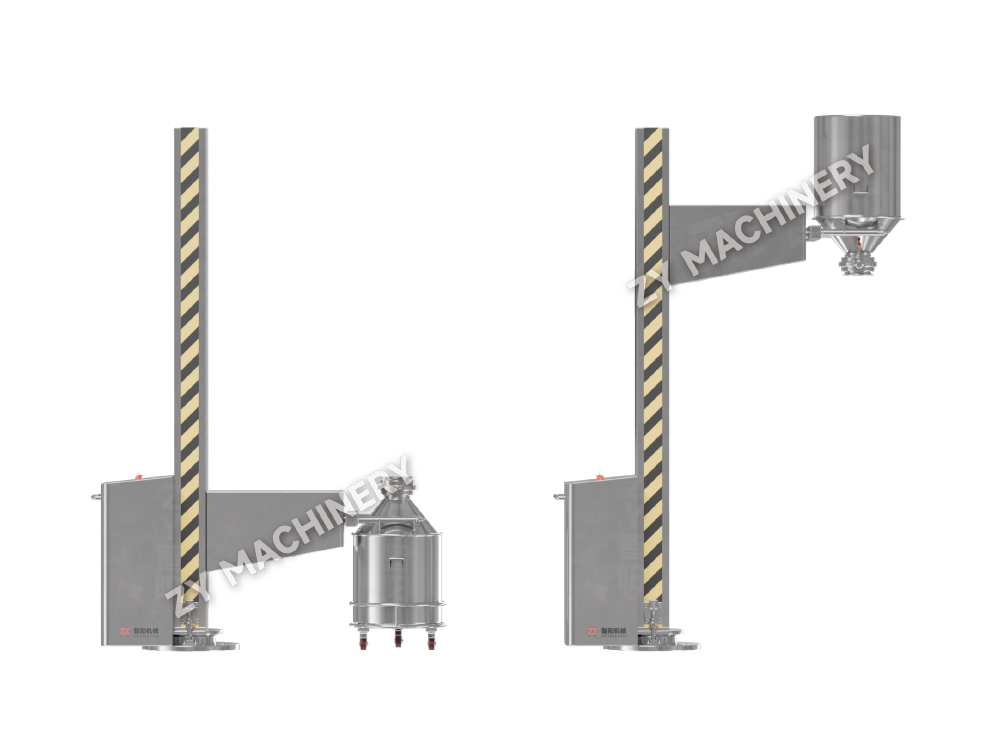
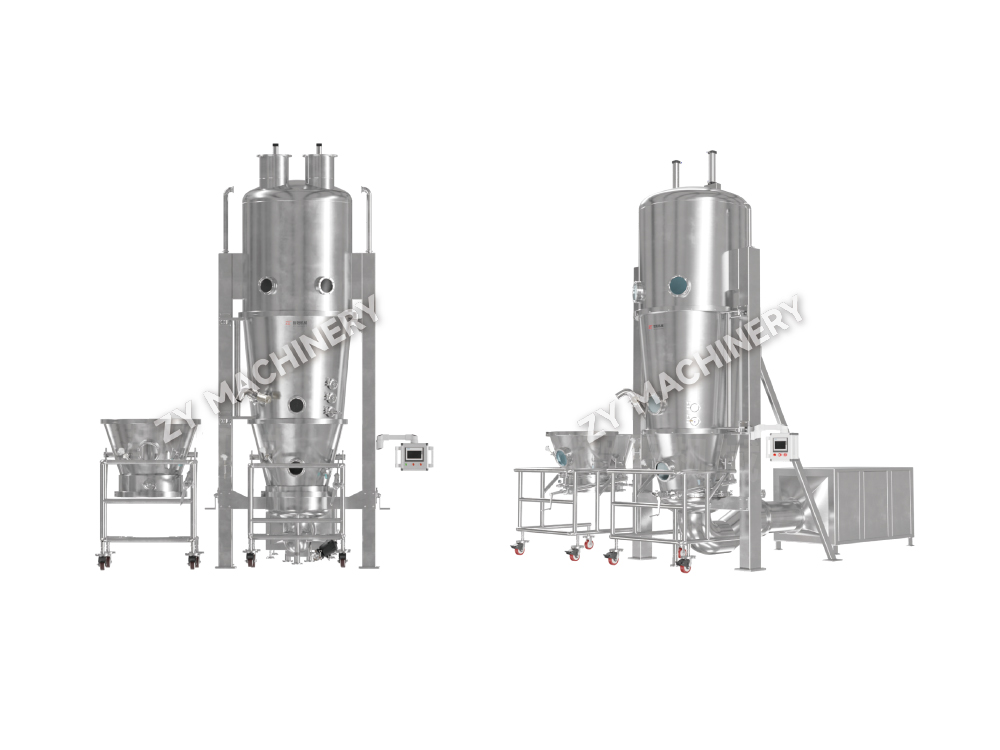
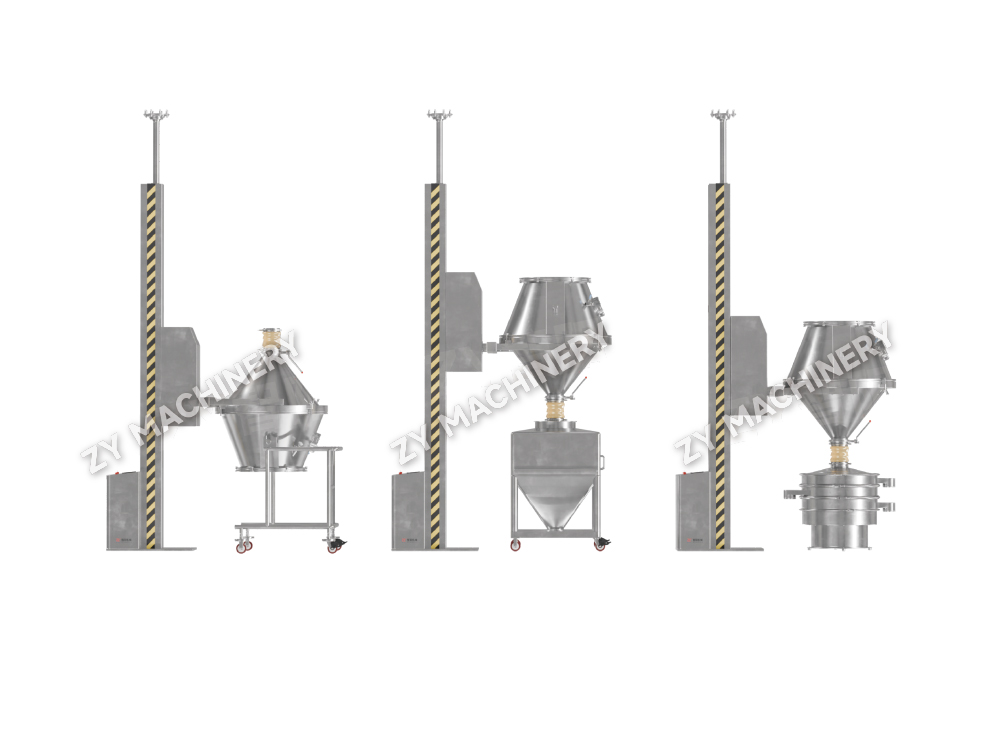
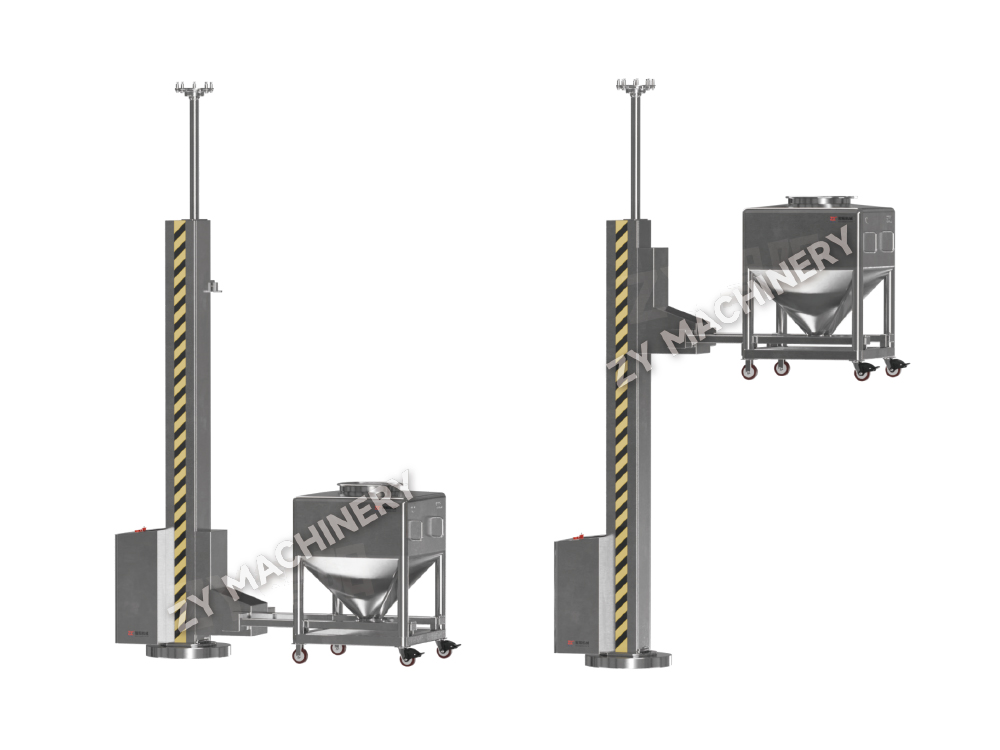
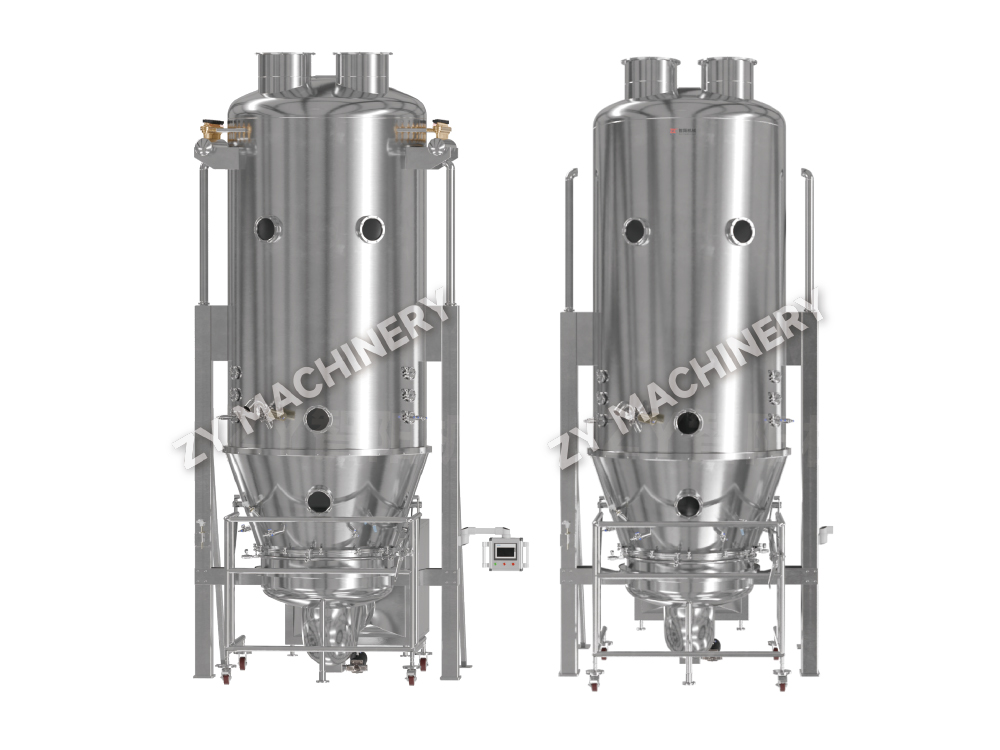
NTG-sarjan kiinteä nostosyöttölaite
NTG-sarjan kiinteän nostosyöttölaite on tarkoitettu kiinteiden aineiden .....

Nopeiden sekoituslaitteiden todellista suorituskykyä ei määritä pelkästään moottorin hevosvoima, vaan se kärjen nopeus ja leikkausnopeus syntyy sekoituspäässä. Suurinopeuksinen dispergaattori, joka toimii kärjen nopeudella 4 000–6 000 ft/min voi vähentää hiukkasagglomeraatteja pigmenttidispersiossa 50 µm:stä alle 10 µm:iin alle 15 minuutissa – tehtävä, jonka suorittaminen tavanomaisella hitaalla sekoittimella vie tunteja. Tämä dramaattinen käsittelyajan lyheneminen yhdistettynä erinomaiseen dispersion laatuun on ensisijainen syy, miksi nämä järjestelmät hallitsevat teollisuudenaloja pinnoitteista lääketeollisuuteen.
Nopeat sekoituslaitteet kattaa joukon koneita, jotka on suunniteltu siirtämään intensiivistä mekaanista energiaa neste- tai jauheseokseen. Toisin kuin hellävarainen sekoitus, nämä työkalut luottavat suuren nopeuden juoksupyöriin, roottoreihin tai siipiin voimakkaan leikkauksen, turbulenssin ja kavitaation luomiseksi. Tuloksena on jauheiden nopea kostutus, hiukkasten hajoaminen, sekoittumattomien nesteiden emulgoituminen ja kiintoaineiden tasainen suspensio. Suora johtopäätös on selvä: nopean sekoittimen valinta edellyttää vaaditun leikkausvoimakkuuden ja virtauskuvion sovittamista tiettyyn prosessointitavoitteeseen, ei vain nopeimman moottorin valitsemista.
Kärjen nopeus – lineaarinen nopeus sekoitussiiven ulkoreunassa – on kriittisin yksittäinen muuttuja. Sahanhammasterän kärjen nopeus kasvaa suunnilleen joka 1000 jalkaa/min kaksinkertaistaa leikkausjännityksen vaikuttavat agglomeraatteihin. Musteen valmistuksen kenttäkokeet osoittavat, että kärjen nopeuden nostaminen arvosta 3 200 jalkaa/min 5 000 jalkaan/min lyhentää jauhatusaikaa kolmitelamyllyssä kolmesta ajokerrasta yhteen ajoon, koska esidispersiolaatu on jo lähellä tavoitetta. Leikkausnopeus mitattuna käänteissekunteina (s-1) ilmaisee nopeusgradientin nesteen sisällä. Tavallinen nopea dispergaattori tuottaa 10 000–50 000 s⁻¹ , kun taas suuren leikkausvoiman roottori/staattorisekoitin voi ylittää 100 000 s⁻¹ . Tämä hyppy mahdollistaa pisarakoon pienentämisen 10 µm:stä 0,5 µm:iin emulsioissa, mikä parantaa suoraan tuotteen vakautta ja säilyvyyttä.
| Sekoittimen tyyppi | Kärjen nopeusalue (ft/min) | Tyypillinen leikkausnopeus (s⁻¹) | Ensisijainen toiminto |
|---|---|---|---|
| Sahanhammashajotin | 3 500 – 5 500 | 10 000 – 50 000 | Pigmentti/agglomeraattidispersio |
| Roottori/staattori (erä) | 3 000 – 10 000 | 40 000 – 120 000 | Emulgointi, submikroninen deagglomeraatio |
| Inline High-Shear -sekoitin | 4 500 – 11 000 | 60 000 – 200 000 | Jatkuva hieno emulsio, märkäjauhatus |
| Nopea sekoitin | 1 500 – 3 000 | 2 000 – 10 000 | Nesteen sekoitus, lämmönsiirto |
Vaikka kärjen nopeus sanelee leikkausvoiman, teho tilavuusyksikköä kohti (P/V) määrittää, kuinka tasaisesti leikkaus saadaan aikaan. Laboratoriotiedot osoittavat, että hiilimustan dispersiolle vedessä Hegman-mittarin lukeman 7 saavuttaminen vaatii vähintään P/V:n 0,3 hv/gal käytettäessä sahanterää; alle 0,15 hv/gal, hajoamattomia agglomeraatteja säilyy pidennetystä sekoitusajasta huolimatta. Nopeat laitteet saavuttavat tämän keskittämällä mekaanisen energian pienelle suuren leikkausvoiman vyöhykkeelle ja luottamalla sitten bulkkivirtaukseen kierrättääkseen koko erän uudelleen kyseisen alueen läpi.
Virtauskuvio on yhtä tärkeä. Säteittäinen virtaushajottaja työntää materiaalia ulospäin suonen seinämään, mikä luo voimakkaan ylhäältä alas vaihtuvuuden. Kun erän halkaisijan ja terän halkaisijan suhde pidetään välissä 2,8:1 ja 3,5:1 , muodostuu yksittäinen pyörre, joka vetää jauhetta pinnalta ilman liiallista ilmaa. Aksiaalivirtaus nopea juoksupyörä sitä vastoin soveltuu paremmin lämpöherkille materiaaleille, koska se siirtää nestettä pystysuunnassa astian akselia pitkin pienemmällä paikallisella leikkausvoimalla, mikä vähentää lämpötilan nousua ja tarjoaa silti nopean homogeenisuuden. Käymisliemisovelluksessa vaihtaminen radiaalista aksiaaliseen nopeaan sekoittimeen vähensi keskilämpötilan nousua 4°C samalla tehonsyötöllä säilyttäen entsyymiaktiivisuuden.
Kun tavanomainen dispergaattori ei pysty vähentämään vaadittua hiukkaskokoa, roottori/staattorikokoonpano tulee välttämättömäksi. Nämä laitteet pakottavat tuotteen tarkan raon läpi – tyypillisesti 0,1-0,5 mm -suurnopeuksisen roottorin ja kiinteän staattorin välillä. Nopeudella 3 600 rpm 0,3 mm:n rako tuottaa suurempia leikkausnopeuksia 180 000 s⁻¹ , joka pystyy rikkomaan öljypisarat kosmeettisessa voiteessa D90:een 1 µm yhdellä kertaa. Monivaiheisilla roottori-/staattorimalleilla, jotka pinoavat kaksi tai kolme samankeskistä rengasta, joissa on asteittain ohuempia rakoja, voidaan saavuttaa D50-arvot alle 0,2 µm silikoniemulsioissa ilman korkeapainehomogenisaattoria.
Valinta erä- ja inline-kokoonpanon välillä riippuu tilavuudesta ja viskositeetista. Inline-yksiköt ovat loistavia, kun käsittelymäärät ylittävät 500 gallonaa, koska ne varmistavat jokainen nesteelementti kokee saman korkean leikkausvoiman historian , poistaa kuolleita alueita. Konkreettinen esimerkki: jatkuva inline roottori/staattorisekoitin, joka prosessoi 80 gal/min porausnesteen lisäainetta, nosti myötörajaa 22 % verrattuna saman tehon omaavaan erähajottimeen, koska säiliössä ei ollut ohitusta.
Käytännön valintaprosessi alkaa lopullisesta dispersiovaatimuksesta, ei sekoittimesta. Seuraava kysymyshierarkia, joka perustuu kenttäsuunnittelukokemukseen, estää ylimitoituksen ja alitoimivuuden.
Pigmenttidispersion laajennuksesta saadut tiedot havainnollistavat kehystä: 50 gallonan laboratoriodispergaattori nopeudella 5 000 jalkaa/min tuotti 7,5 Hegman-jauheen 20 minuutissa. Toistaakseen tämän laadun 500 gallonan tuotantoaluksessa insinöörit säilyttivät saman kärjen nopeuden ja saman terän ja säiliön halkaisijasuhde 0,33 , samalla kun säädät hevosvoimaa pitämään P/V vakiona 0,35 hv/gal. Ensimmäinen tuotantoerä täytti vaatimukset 18 minuutissa, mikä vahvistaa, että geometrinen samankaltaisuus ja vakioteho per tilavuus ovat luotettavimmat mittakaavan lisäysparametrit.
Yleinen väärinkäsitys on, että nopean sekoittimen käyttäminen suurimmalla kierrosluvulla tuottaa aina parhaan tuloksen. Liiman valmistuksessa liiallinen kärjen nopeus voi leikata polymeeriliuosta siihen pisteeseen, jossa dispergoiva sekoitus lakkaa ja seos ylikuumenee . Käyttäjät voivat käyttää yksinkertaista teho-aikakäyrää tunnistaakseen optimaalisen päätepisteen: kun virrankulutus tasoittuu 2–3 minuutiksi, dispersio on saavuttanut tasapainohiukkaskokojakautumansa, eikä lisäsekoituksesta ole hyötyä. Yhdessä epoksiesisekoitusjärjestelmässä pysähdytään tälle tasangolle sen sijaan, että ajettaisiin ylimääräistä 15 minuuttia. 18 % sähköenergiassa ja poisti aktiivisen jäähdytyksen tarpeen.
Terän geometria vaikuttaa myös suoraan tehokkuuteen. Dispersioterä, jossa on vuorottelevat säteittäiset ja kulmahampaat, luo makrokavitaatiotaskut jotka romahtavat rajusti ja aiheuttavat voimakasta paikallista leikkausta vaatimatta suurempaa moottorin nopeutta. Kokeet, joissa verrattiin tavallista sahanhammasterää kavitaatiolla tehostettuun malliin samalla kierrosluvulla, osoittivat 30 % lyhyempi sekoitusaika saavuttaa Hegman-mittarin lukema 7 titaanidioksididispersiolle. Lisäksi terän asentaminen säiliön keskikohdan ulkopuolelle – tyypillisesti 1/3 etäisyydelle säiliön säteestä seinästä – häiritsee pyörteitä ja lisää voimakkaiden törmäysten tiheyttä agglomeraattien ja terän kärjen välillä.
Voimakas mekaaninen energia, joka tekee nopeasta sekoituksesta tehokkaan, nopeuttaa myös kulumista. 1–2 mm:n sahanterän kuluminen hampaan reunassa voi vähentää kärjen nopeutta jopa 8 % ja vaativat kierrosluvun lisäyksen kompensoimiseksi, mikä puolestaan lisää virrankulutusta. Ennaltaehkäisevä aikataulu, joka vaihtaa dispersioterät 800–1 200 käyttötunnin välein tai kun hampaiden leveys pienenee 15 %, ylläpitää tasaista laatua erästä toiseen. Roottori/staattoriyksiköt vaativat raon tarkastuksen 300 tunnin välein hankaavien koostumusten osalta; aukon lisäys 0,3 mm:stä 0,5 mm:iin voi siirtää emulsiopisaran D50 0,8 um:sta 1,5 um:iin.
Mittakaappaus pilotista tuotantoon noudattaa johdonmukaisesti sääntöä yhtä suuri kärjen nopeus ja sama määrä ajoja suuren leikkausvoiman alueen läpi . Inline roottorin/staattorin kohdalla tämä tarkoittaa saman roottorin halkaisijan ja raon leveyden suhteen ja saman viipymäajan säilyttämistä, mikä vaatii usein virtauksen kierrätyssilmukoita. Dokumentoitu menestys kosmeettisen voiteen siirrossa osoitti, että kärjen nopeuden sovittaminen 8 000 jalkaan minuutissa ja erän kierrättäminen kuusi kertaa riviyksikön läpi 2 000 litran mittakaavassa toisti 50 litran pilottierän pisarakokojakauman. ±5 % paikassa D90. Tämä prosessikeskeinen lähestymistapa, joka perustuu mitattavissa oleviin leikkaus- ja virtausparametreihin, muuttaa nopeat sekoituslaitteet raakavoimatyökalusta tarkkuusvalmistusvälineeksi.
Haluatko pysyä ajan tasalla?
Ota meihin yhteyttä alla olevan sähköpostiosoitteen kautta.
Älä huoli roskapostista. Mekin vihaamme sitä!
Mobiili asiakas
Videotili
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Sähköposti: zy@zy-drying.com
WeChat-tunnus
Tekijänoikeus 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään  Oral Solid Dosage Equipment Manufacturer