


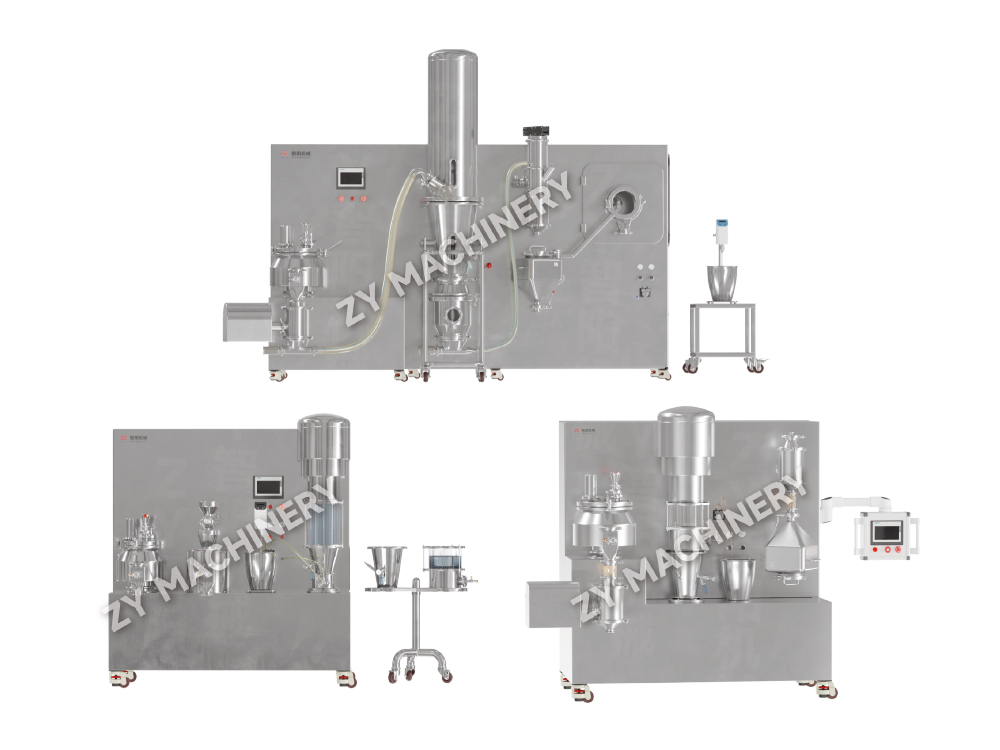
DLP-monitoiminen leijukerrosrakeistus- ja päällystyskone
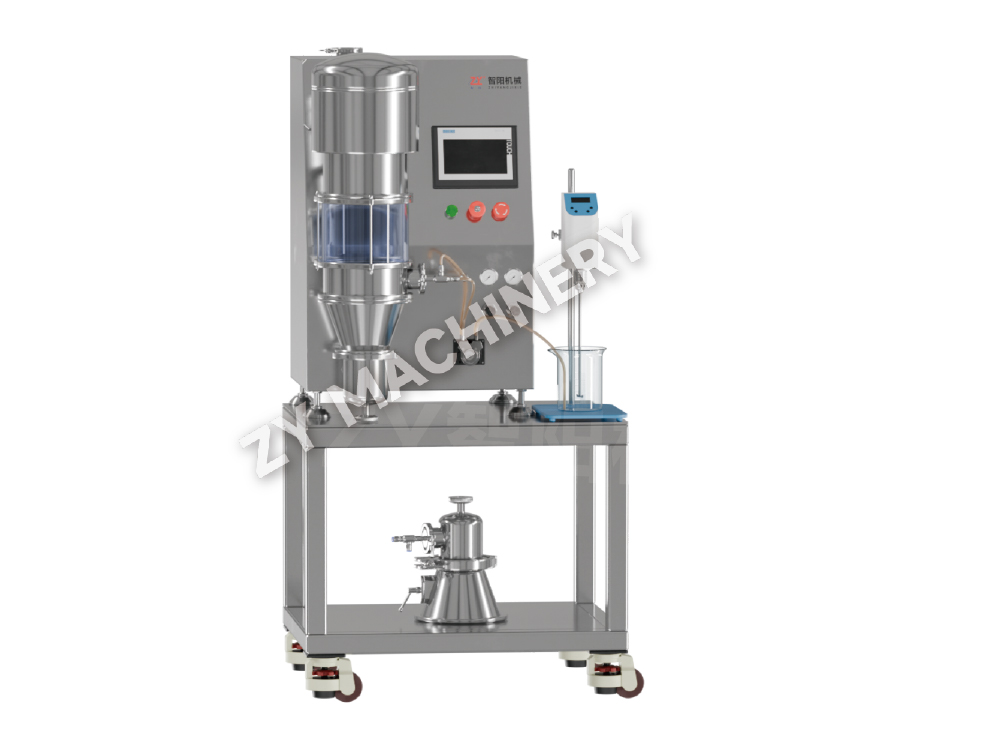
DLP-monitoiminen leijukerrosrakeistus- ja päällystyskone yhdistää sumutu.....

Eräs projektitiimi käytti kerran kahdeksan kuukautta laitoksen suunnittelussa vain havaitakseen perussuunnittelun aikana, että rakennus ei kestäisi vaadittuja painekaskadeja korkean suojakerroksen lohkolle. Perimmäinen syy oli yksinkertainen: he aloittivat seinien piirtämisen ennen muodollisen suunnitteluperustan valmistumista. Suun kautta annettavan kiinteän annostelun (OSD) valmistuksessa jokainen onnistunut laitossuunnittelu alkaa kolmella ei-neuvoteltavalla vastauksella: tarkat annosmuodot ja tuotteen ominaisuudet, suunniteltu vuosituotanto kilogrammoina tai tabletteina ja ensisijaiset sääntelyalueet (FDA, EMA, NMPA jne.). Ilman näitä laitteiden mitoitus, puhdastilojen luokittelu ja jopa käytävien leveydet jäävät arvailuiksi.
Suunnittelun perustan asiakirjan tulisi sisältää enemmän kuin menestysmolekyylin nimi. Sen on määritettävä API:n työperäinen altistusalue (OEB), sen herkkyys kosteudelle ja lämmölle, eräkokoalue ja se, sisältääkö prosessi liuottimia, jotka laukaisevat ATEX-vyöhykejaon. Jos laitos käsittelee sekä välittömästi vapauttavia että depottabletteja, laitoksessa on oltava erilliset rakeistuslinjat tai vähintään validoituja puhdistustoimenpiteitä kampanjoiden välillä. Monikäyttöiset laitokset lisäävät joustavuutta, mutta moninkertaistavat validointiponnistuksen – kompromissi, jonka määrä on määritettävä ajoissa.
| Annostusmuoto | Minimi puhdastilaluokka | Tyypillinen LVI-erikoiskunto | Avainvarusteiden materiaali | Suojausriski |
|---|---|---|---|---|
| Tavalliset OSD-tabletit | D | Yleinen kosteussäätö 40–55 % RH | 316L ruostumatonta terästä koskettavat osat | Matala (OEB 1–2) |
| Poretabletit | D matalan kosteuden sviitissä | Kastepiste <10 °C, suljettu huone | 316L, erikoistiiviste | Matalasta kohtalaiseen |
| Kuivajauheinhalaattorit | C | Tiukka hiukkasten hallinta, alhainen kosteus | Farmaseuttista ruostumatonta terästä | Keskitaso (OEB 2–3) |
| Voimakas OSD (hormonit, sytotoksiset aineet) | D (sisältyy) | Alipainekaskadit, yksisuuntainen ilma | 316L, sähkökiillotettu, CIP-yhteensopiva | Korkea (OEB 4–5) |
Kun suunnitteluperusta on lukittu, seuraava askel on tehdä materiaalin liikkeestä koko layoutin organisointiperiaate. Tämä ajattelun muutos estää yleisen virheen: rakennuksen suunnittelun ja sitten prosessin puristamisen sisään.
Hyvin suunnitellussa OSD-laitoksessa etäisyys, jonka jauhe kulkee annosteluyksikön ja puristuskoneen välillä, ei määrää pelkästään tuottavuutta vaan myös ristikontaminaation riskiä. Jokainen 10 metrin lyhennys manuaalisessa siirtoetäisyydessä pienentää aktiivisten ainesosien ilmassa leviämisen todennäköisyyttä noin 15 % ja ajelee lähes 8 % välittömästä työajasta erää kohden. Tästä syystä materiaalivirtakaavio tulee laatia ennen ensimmäisen arkkitehtonisen linjan piirtämistä.
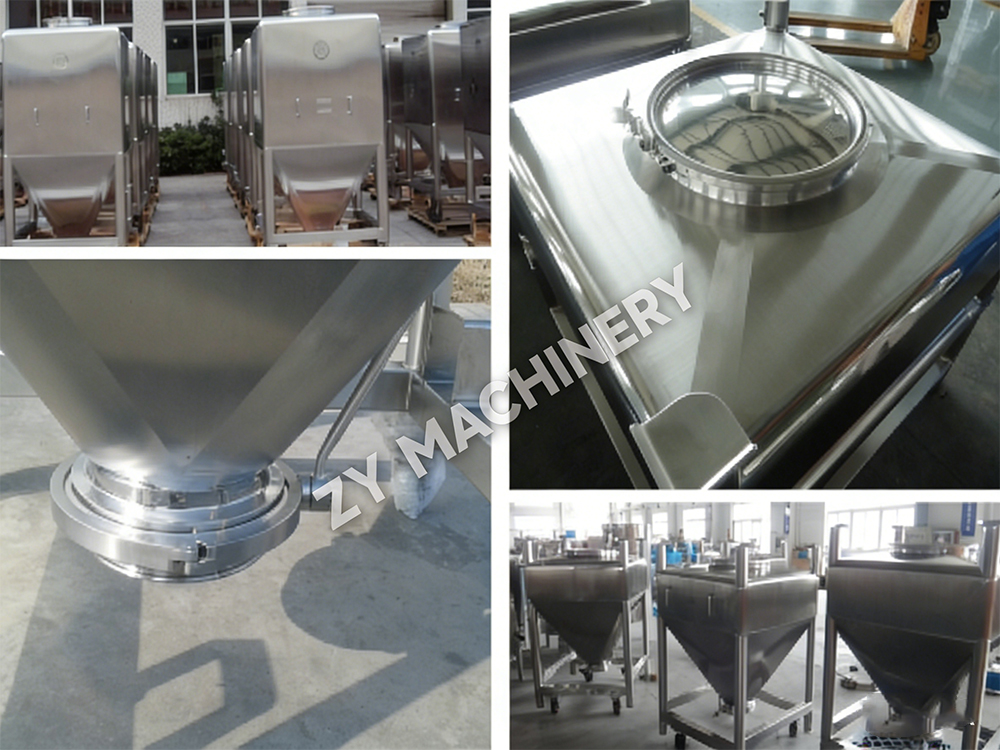
Tablettilinjan tyypillinen virtaus – annostelu, märkä- tai kuivarakeistus, kuivaus, koon pienentäminen, sekoitus, puristus, päällystys ja pakkaus – luo luonnollisia toiminnallisia vyöhykkeitä. Näiden vyöhykkeiden tulisi kulkea yksisuuntaista polkua ilman paluuta. Henkilö- ja materiaaliilmalukot eristävät jokaisen vyöhykkeen ja rumpusekoittimet nostopylväillä voi poistaa tarpeen kuljettaa roskakoria käytävien poikki siirtämällä IBC:t suoraan sekoittamisesta puristamiseen painovoimakourujen tai automatisoitujen ohjattujen ajoneuvojen kautta. Tämä lähestymistapa ei ole vain laiha; se vähentää vaadittavien painekaskadien määrää ja yksinkertaistaa LVI-aluejakoa.
Rakeistus- ja puristusyksiköt erotetaan tyypillisesti seinällä, jossa on läpivienti tai puoliautomaattinen siirtojärjestelmä. Jos tuote on kosteudelle herkkä, materiaalirunko voi sisältää myös a kuivarakeistusrullapuristin leijukerroksen sijaan, mikä vähentää sekä kuivumisaikaa että hydrolyysiriskiä. Asettelussa tulee huomioida myös tuleva kapasiteetin laajentaminen. Peilatun kuoritilan jättäminen keskushyödykkeen selkärangan vastakkaiselle puolelle mahdollistaa kapasiteetin kaksinkertaistamisen ilman, että materiaalivirtaa reititetään uudelleen.
Rakeistuslaitteiston valinta on pohjimmiltaan päätös erän koosta, eristämisestä ja formulaation fysikaalisesta kemiasta. Veden läsnäollessa hajoava molekyyli ei koskaan mene korkean leikkausvoiman märkärakeistimen läpi; se kuuluu telapuristimeen tai suorapuristuslinjaan. Silti monet projektiaikataulut viivästyvät, koska laiteluettelo kirjoitetaan ennen kuin formulaation vakausprofiili on valmis. Seuraava matriisi selventää päätöstä.
| Parametri | Märkä High-Shear-granulointi | Leijukerrosrakeistus | Kuivarakeistus (telapuristin) |
|---|---|---|---|
| CapEx (suhteellinen) | Pohja | 20–30 % | 10–15 % |
| Eräjakson aika | 30-60 minuuttia (plus kuivaus) | 45-90 minuuttia (integroitu kuivaus) | 15-30 minuuttia |
| Pölynrajoitusriski | Kohtalainen (avopurkaus) | Matala (integroitu siirto) | Matala (suljettu järjestelmä) |
| Puhdistettavuus (CIP-käytettävyys) | kohtalainen; Jotkut osat vaativat COP:n | Hyvä; monet mallit tarjoavat WIP:n | Hyvä; rajoitetusti märät pinnat |
| Paras API-ominaisuuksien kannalta | Kestävä kosteudelle, huono puristuvuus | Kosteusherkkä mahdollinen, hyvä virtaus | Erittäin kosteudelle herkkä tai voimakas |
| Validoinnin monimutkaisuus | Keskitaso (kuivauspäätepisteen hallinta) | Keskitaso (prosessi-analyyttinen tekniikka valmis) | Matala (vähän kriittisiä prosessiparametreja) |
Rakeistuksen lisäksi sekoituslaitteet on arvioitava erotteluriskin suhteen. Nostojärjestelmällä varustetut säiliösekoittimet ovat suositeltavia kiinteisiin V-sekoittimiin verrattuna, koska ne minimoivat siirtovaiheet ja on helpompi validoida sisällön tasaisuuden suhteen. OEB 4/5 -yhdisteisiin kohdistetuissa tiloissa koko sekoitus-, puristus- ja päällystyssarjan tulee kulkea isolaattorien sisällä tai alipainekoteloissa. Tämä siirtää laitevalintalaskentaa kohti kompakteja, täysin integroituja järjestelmiä, joissa on validoidut suojarajapinnat.
Kun farmaseuttisen vaikuttavan aineen työperäisen altistuksen raja-arvo on alle 1 µg/m³ (OEB 4 tai 5), laitoksen suunnittelussa siirrytään tuotesuojasta käyttäjän suojaamiseen hallitsevaksi logiikaksi. Eristysstrategiasta tulee arkkitehtoninen selkäranka: jokainen prosessivaihe tiivistetään ja sitä ympäröivä huone pidetään alipaineessa suhteessa viereisiin käytäviin, tyypillisesti vähintään 15 Pa:n tavoitepaine-erolla ja erillisellä läpivirtausilmankäsittelyjärjestelmällä, joka ei kierrä takaisin yleisille alueille.
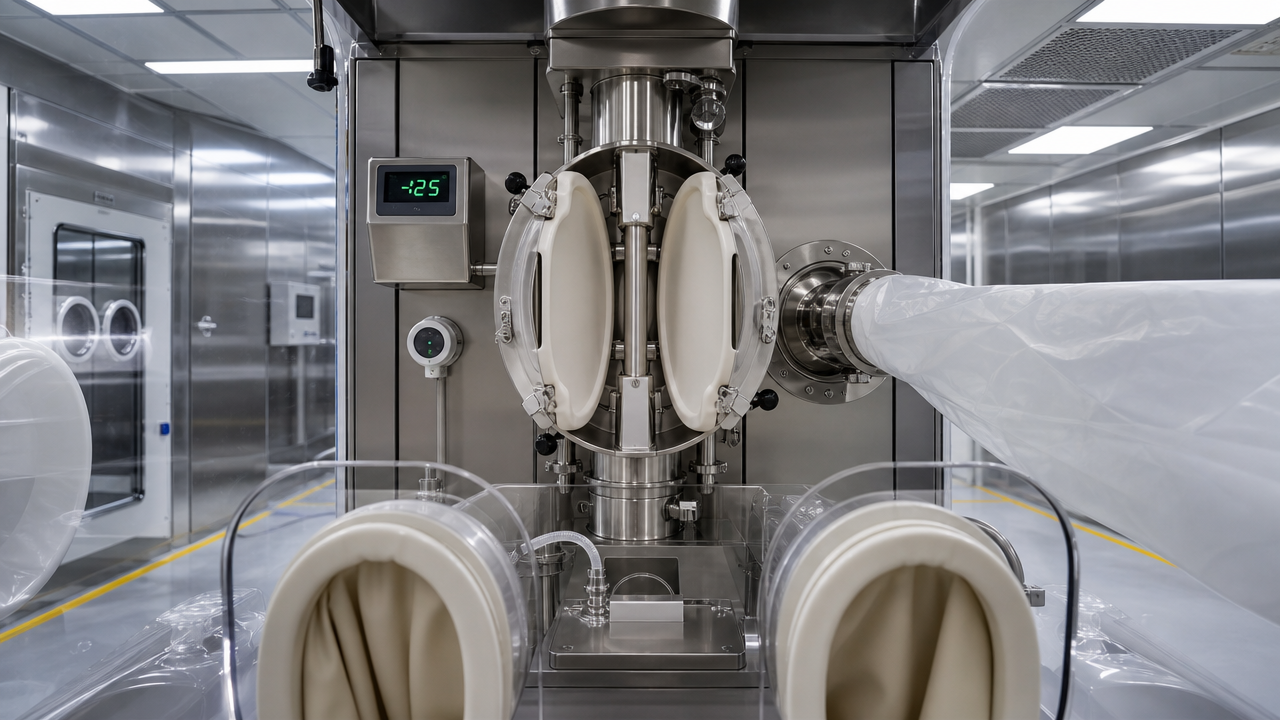
Validoidun split butterfly -venttiilin (SBV) on saavutettava vuotonopeus, joka on alle 1 µg/m³ materiaalin siirron aikana IBC:n ja tablettipuristimen sisääntulon välillä. Erottimen HEPA-suodatuksen luokitus on oltava H14 ja dokumentoitu DOP-testi. Alla on OEB 4/5 -varustepakettien vähimmäistarkistuslista:
Ympäröivän huoneen luokitus on edelleen tyypillisesti luokka D (ISO 8) levossa, mutta painekaskadi pakottaa ilmavirran yleisestä käytävästä (ilmakehän) voimakkaaseen yhdisteilmasulkuun (miinus 7,5 Pa) ja sitten prosessihuoneeseen (miinus 15 Pa tai enemmän), mikä luo jatkuvan sisäänpäin suuntautuvan pyyhkäisyn, joka suojaa käyttäjää. Nykyaikaisiin malleihin lisätään usein eteinen, jossa on HEPA-suodatettu ilmasuihku, jotta materiaalin liikkeen aikana karkaavat hiukkaset voidaan estää.
Lämmitys, ilmanvaihto ja ilmastointi muodostavat 40–60 % lääketehtaan käyttökustannuksista. Painekaskadin väärin saaminen johtaa joko viranomaishavaintoihin tai liiallisiin energialaskuihin. EU:n GMP-liite 1 ja FDA:n aseptiset ohjeet ohjaavat vaadittuja ympäristöparametreja. OSD-laitteiden osalta tavoitteena on säilyttää D-luokan olosuhteet miehitetyissä käsittelyhuoneissa, mutta tiukempi kosteussäätö poreileville tai kosteudelle herkille tuotteille. Alla olevassa taulukossa on yhteenveto kriittisistä LVI-asetusarvoista.
| Arvosana | ISO-luokka (levossa) | Ilmanvaihdot tunnissa | Paine-ero vs viereinen alempi luokka | Hiukkasrajat (≥0,5 µm, levossa) | Elinkelpoiset rajat (pmy/m³, operatiivinen) |
|---|---|---|---|---|---|
| A (steriilille) | 5 | Ei määritelty (nopeus 0,45 m/s) | Ei sovellu | 3,520 | <1 |
| B | 5–7 | 40–60 | 15 Pa - C | 3,520 | 10 |
| C | 7–8 | 20-40 | 12,5 Pa - D | 352 000 | 100 |
| D (OSD-standardi) | 8 | 15-20 | 12,5 Pa luokittelemattomaan | 3 520 000 | 200 |
12,5 Pa:n minimi ei ole ehdotus; se on suunnittelun asetusarvo, joka on säilytettävä oviaukkojen ja laitteiden käytön aikana. Aktiivisten valvonta- ja kiinteistönhallintajärjestelmien hälytyksiä tulee laukaista, kun ero laskee alle 10 Pa:n. OSD-laitoksissa yleinen vikapiste on pölynpoistojärjestelmä, joka on kytkettävä LVI-syöttöön negatiivisen epätasapainon välttämiseksi. Kun a leijukerroskuivain on puhallus- ja poistotilassa, huoneen paineensäädön on kompensoitava suuri poistotilavuus.
Validointi ei ole asennuksen jälkeistä toimintaa; se alkaa siitä hetkestä, kun käyttäjän vaatimusmäärittely laaditaan. Hyvin jäsennelty URS, joka määrittelee rakennusmateriaalin, pinnan viimeistelyn (Ra ≤ 0,4 µm tuotetta koskettavilla pinnoilla), kuivattavuuden ja puhdistusmenetelmän, ennaltaehkäisee 70 % IQ/OQ:n aikana myöhemmin löydetyistä poikkeamista. Tyypillisellä projektin aikajanalla perusteellisen tehdashyväksyntätestin suorittaminen vähentää työpaikan käyttöönottoa jopa 30 % koska useimmat mekaaniset ja ohjelmistovirheet korjataan ennen kuin laite lähtee myyjäliikkeestä.
Useita tuotteita sisältävien laitosten validoinnin yleissuunnitelmaan on sisällyttävä haarukointistrategia, joka ryhmittelee tuotteet liukoisuuden ja tehon mukaan puhdistusten validointiajojen määrän minimoimiseksi. Riboflaviinin testaus ja vanupuikkojen talteenottotutkimukset muodostavat lähtökohdan loppupuhdistuksen hyväksymiskriteereille.
Esivalidoiduilla modulaarisilla prosessijaloilla rakennettu uusi laitos voi valmistua mekaanisesti 3–6 kuukautta nopeammin kuin vastaava puikkorakenteinen, mutta ennakkosuunnittelukustannukset ovat tyypillisesti 10–15 % korkeammat, koska putkien ja instrumenttien paikkojen jäädyttämiseen vaaditaan intensiivistä etupäätä. Tämä palkkio kuitenkin usein palautuu aikaisemmalla markkinoille tulolla: geneerisen tuotteen lanseeraaminen neljä kuukautta aikaisemmin voi saada 8–12 % lisää markkinaosuutta ennen kuin kilpailijat syövät hinnoittelua. Alla olevassa vertailussa käytetään hypoteettista 2 miljardin tabletin vuosittaista OSD-toimintoa.
| Parametri | Modulaarinen/liukupohjainen | Perinteinen sivusto |
|---|---|---|
| Projektin kokonaiskesto (suunnittelu PQ:lle) | 22-28 kuukautta | 28-36 kuukautta |
| Investoinnit (suhteellinen) | 10–15 % | Pohja |
| Validointiyritys | 20–30 % lower (pre-validated modules) | Sivuston täydellinen validointi tyhjästä |
| Tulevaisuuden skaalautuvuus | Joustava; lisää rinnakkaiset luistimet | Vaatii rakenteellisia muutoksia |
| Rakentamisen laadun vaihtelu | Matala (tehdasohjattu) | Korkeampi (paikasta riippuvainen) |
| Tyypillinen puhdastilajalanjälki | 15-20% smaller (optimized piping) | Suurempi paikan päällä tapahtuvan reitityksen ansiosta |
Ajan ja kustannusten lisäksi modulaarinen lähestymistapa yksinkertaistaa teknologian siirtoa, koska sama liukurakenne voidaan toistaa useilla maantieteellisillä alueilla minimaalisella uudelleenvalidointilla. Jos tuotevalikoiman odotetaan kuitenkin muuttuvan merkittävästi viiden vuoden sisällä, perinteinen rakennus, jossa on leveämpi pylväsväli ja yleishyödyllinen pudotus, voi tarjota enemmän vapautta konfiguroida uudelleen. Lopullinen valinta riippuu tuoteputken varmuudesta.
Seuraavan sukupolven OSD-laitokset eivät ole riippuvaisia säännöllisestä näytteenotosta laadun julkaisemiseksi. Prosessianalyyttisen teknologian anturit – sekoittimiin ja kuivaimiin asennetut NIR-anturit, rakeistuksen purkausten hiukkaskoon analysaattorit – mahdollistavat kriittisten laatuominaisuuksien reaaliaikaisen seurannan. Kun nämä signaalit integroidaan Manufacturing Execution Systemiin OPC UA -dataväylien kautta, ne voivat tarjota perusteen reaaliaikaiselle julkaisulle, mikä eliminoi päivien karanteenivarastoinnin. Digitaalisesti valmis laitos vaatii seuraavat integraatiopisteet, jotka on suunniteltu ensimmäisestä päivästä alkaen:
Sääntelyviranomaiset odottavat, että sähköiset tietueet korvaavat paperipäiväkirjat, mutta he odottavat myös, että järjestelmä on validoitu havaitsemaan tietojen manipulointi. PAT:n ja digitaalisen integraation sisällyttäminen alkuperäiseen V-mallin validointisuunnitelmaan maksaa noin 12 % projektin valvonnan kokonaisbudjetista, mutta se vähentää laadunvalvonnan jatkuvia kustannuksia arviolta 20 % vuosittain vähentämällä laboratoriotestausta ja erätietojen tarkistustunteja. Ilman digitaalista valmiutta suunnitellut laitokset joutuvat jälkiasennettavaksi ensimmäisen laajennuksen aikana kolminkertaisesti alkuperäiseen hintaan.
Haluatko pysyä ajan tasalla?
Ota meihin yhteyttä alla olevan sähköpostiosoitteen kautta.
Älä huoli roskapostista. Mekin vihaamme sitä!
Mobiili asiakas
Videotili
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Sähköposti: zy@zy-drying.com
WeChat-tunnus
Tekijänoikeus 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään  Oral Solid Dosage Equipment Manufacturer