




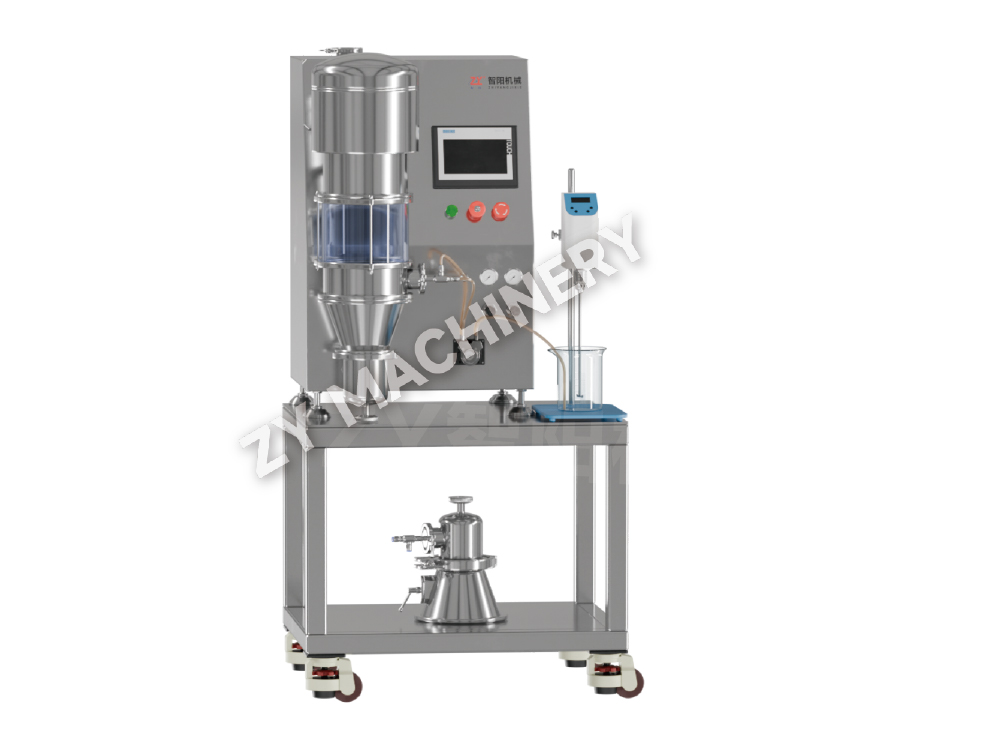
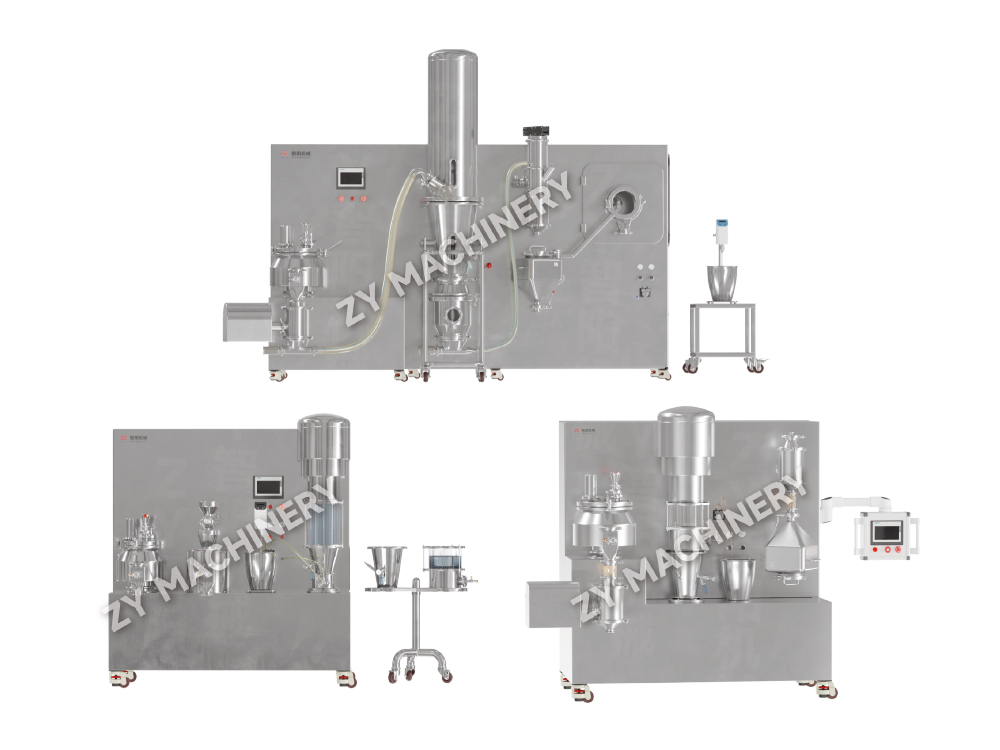
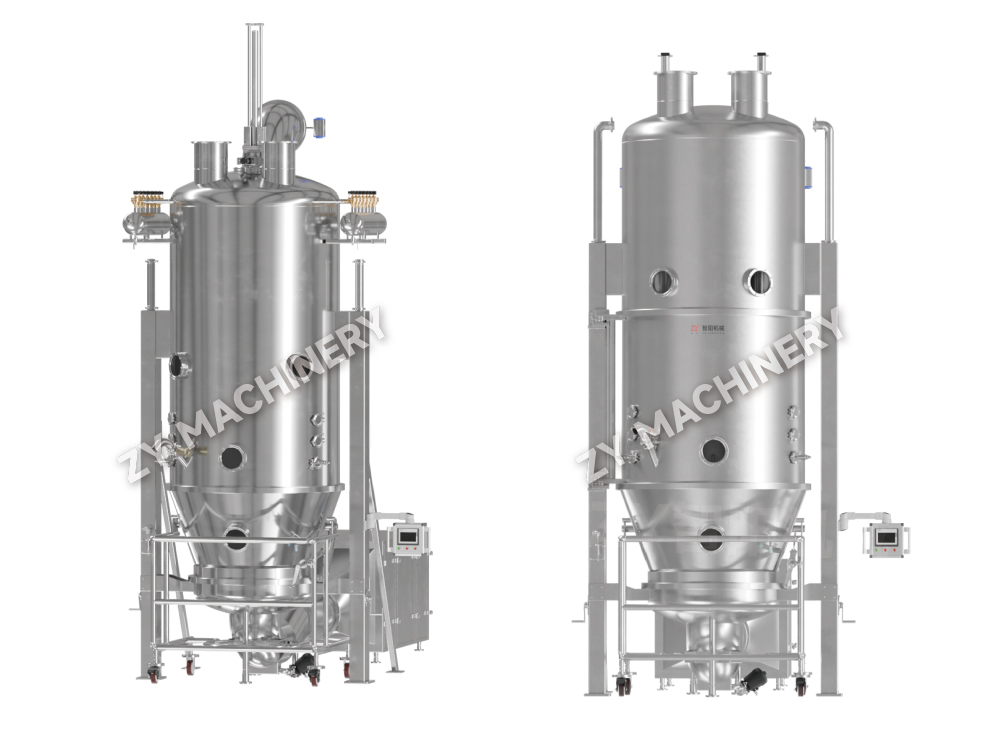
DLP T&K -monitoiminen leijukerrosrakeistus- ja pinnoituslaboratoriokone
Monitoiminen DLP R&D -leijupetikone integroi useita toimintoja, mukaan l.....

Yksittäinen rajoitusvika voi laukaista täyden erän hylkäämisen, mikä maksaa 50 000 dollaria tai enemmän hukattua materiaalia ja menetettyä tuotantoaikaa. Tabletin viat ovat harvoin eristettyjä – ne yleensä merkitsevät vuorovaikutusta formulaation suunnittelun, laitteiston asennuksen ja prosessiparametrien välillä. Kunkin vian käsitteleminen erillisenä ongelmana johtaa toistuviin vianetsintään. Sen sijaan menestyneimmät organisaatiot kartoittavat viat kolmeen toisiinsa liittyvään juuriluokkaan: formulaatio (granulaatin koostumus ja fysikaaliset ominaisuudet), laitteisto (puristimen kunto, työkalun geometria, puhdistusjäämät) ja prosessi (puristusvoimaprofiili, nopeus, puristusta edeltävä viipyminen).

Esimerkiksi päällystys ja laminointi johtavat usein granulaatin ylimääräiseen hienoainekseen, mutta nämä hienot aineet voivat johtua liian aggressiivisesta kuivarakeistusvaiheesta tai kuivumisprofiilista, joka jättää pinnan hauraaksi. Tarttuminen voi toisaalta johtua voiteluaineen puutteesta, mutta todellinen laukaisin voi olla CIP-jäämien vaihtelu, joka muuttaa lävistimen pinnan kitkaa. Parhaat lääkeinsinöörit rakentavat vianmääritysmatriisin, joka yhdistää formulaatiomuuttujat, kuten kosteuspitoisuuden (optimaalinen alue 1,5–3,0 % useimmille välittömästi vapautuville formulaatioille), voiteluaineen tyypin ja pitoisuuden sekä API-hiukkaskoon havaittuun vikaan. Alle 1,5 %:n kosteuden ylärajariski kasvaa dramaattisesti, koska rakeista puuttuu plastisuus vahvojen osien välisten sidosten muodostamiseksi. Yli 5 %:n tarttumisesta tulee lähes väistämätöntä ilman esilämmitystä tai kosteudenpoistoa.
Tässä artikkelissa siirrytään yleisistä periaatteista tiettyihin vikaluokkiin ja sitten rakeistusmenetelmän, mittakaavan lisäämisen ja edistyneen valvonnan rooliin. Jokainen suositus perustuu mitattavissa oleviin kynnysarvoihin ja laitekohtaisiin säätöihin, joten voit siirtyä diagnoosista korjaukseen yhdessä työvuorossa.
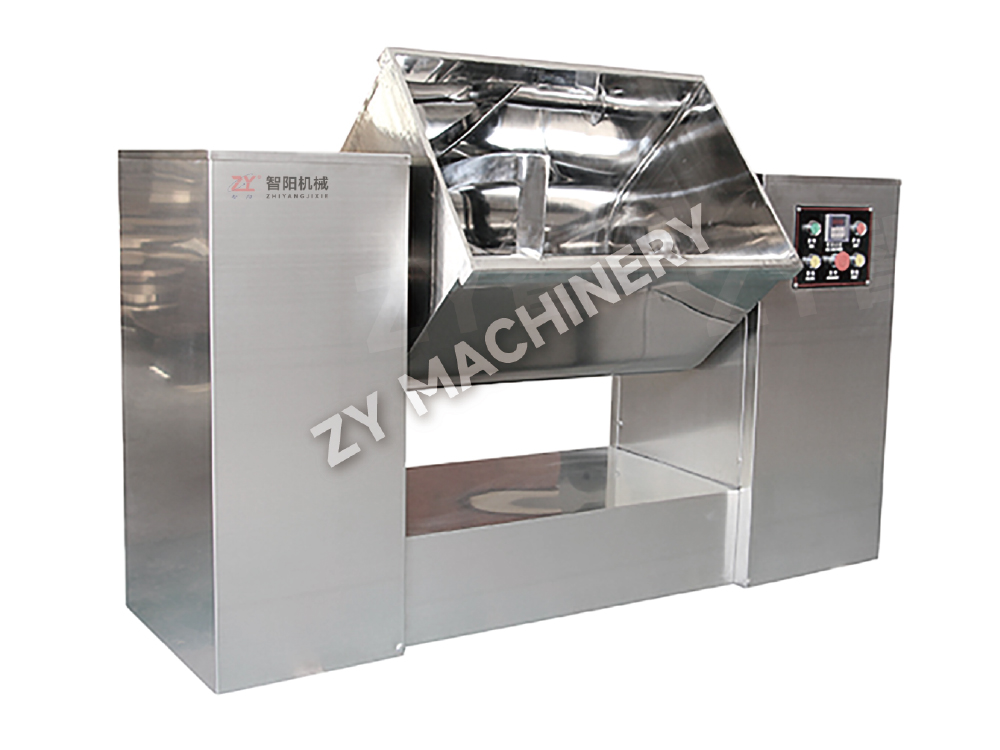
Korkki on tabletin yläosan (tai pohjan) vaakasuora erottaminen päärungosta. laminointi on samanlainen murtuma, joka voi ilmetä missä tahansa vaaka-akselilla. Molemmat viat osoittavat heikkoa sidosta puristuksen aikana muodostuneiden kerrosten välillä. Ensisijaiset ohjaimet jakautuvat neljään ämpäriin: liian paljon hienojakoista rakeita, liiallinen voiteluaine, riittämätön sideaine ja väärät puristusasetukset. The sekoituslaitteet Voiteluaineiden sekoittamiseen käytetty käyttö asettaa vaiheen: jos magnesiumstearaatti pinnoittaa hiukkasia liian voimakkaasti ylisekoittumisen tai väärien leikkausolosuhteiden vuoksi, jopa 0,5 % lisäys nimellisarvon 1,0 % w/w yläpuolelle voi laskea tabletin kovuutta 30–40 %. Voiteluaineen esisekoittaminen pieneen hienoaineosaan ennen sen lisäämistä päämassaan voi vähentää tätä ylipinnoitusvaikutusta vähentämättä voiteluaineen kokonaismäärää.
Puristuksen kannalta alle 5 kN:n esipuristusvoima ei usein pysty poistamaan tarpeeksi ilmaa muotista ennen pääpuristusta. Loukkuun jäänyt ilma laajenee sitten poiston jälkeen aiheuttaen korkin. Esipuristusasetus 8–12 kN yhdistettynä 15–25 kN:n pääpuristusvoimaan (tyypilliselle 200 mg:n tabletille, jonka kovuus on 7–10 kp), vähentää dramaattisesti sulkemista. Myös puristusnopeudella on merkitystä: pyörivässä puristimessa yli 60 rpm:n nopeuksilla lävistimen ja rakeiden pisaroiden välinen kosketusaika voi johtaa epätäydelliseen sidoksen muodostumiseen. Nopeuden laskeminen 30–45 rpm:iin samalla kun esipuristus säilyy, ongelma ratkaistaan usein ilman uudelleenmuotoilua.
| Syy | Oire | Korjaava toimenpide (kynnyksen kanssa) |
|---|---|---|
| Ylimääräiset hienot (>25 % alle 75 μm) | Laminointi alhaisella kovuudella | Lisää rakeiden tiheyttä märkämassaajan tai käytön avulla leijukerroskuivaus hienoaineksen säilyttämiseksi agglomeraateissa |
| Alhainen kosteus (<1,5 % w/w) | Hauras korkki irrotettaessa | Säädä kuivumisen päätepisteeseen 2,0–2,5 % LOD; harkitse kuivauksen jälkeistä käsittelyä suljetuissa astioissa |
| Liiallinen voiteluaine (>2 % MgSt) | Heikko päällystä, jossa kiiltävä murtuma | Vähennä MgSt 0,75–1,0 %:iin; muuta sekoitusjärjestystä; Vaihda natriumstearyylifumaraattiin, jos hydrofobinen vaikutus jatkuu |
| Riittämätön esipakkaus | Ilmansulkusulku suurella nopeudella | Aseta esipuristus 30 %:iin päävoimasta; Tarkista viipymäaika > 50 ms |
Yleinen väärinkäsitys on, että pelkkä pääpuristusvoiman lisääminen voi korjata rajoituksen. Todellisuudessa ylipuristus (yli 30 kN tavallisella koveralla lävistimellä) voi aiheuttaa elastisia palautusjännityksiä, jotka pahentavat kiinnitystä. Parempi lähestymistapa on rakentaa tiivistysprofiili: purista granulaattinäyte kasvavilla voimilla ja mitata tuloksena olevan tabletin sulkeutumistaipumus kullakin voimalla; "sweet spot" on pienin voima, joka saavuttaa tavoitekovuuden ilman laminointia.
Tarttuminen tapahtuu, kun rakeet tarttuvat lävistyspintaan jättäen karkean, kuoppaisen tabletin pinnan; poiminta on paikallisempi muoto, jossa materiaali täyttää kohokuviointi- tai kohokuviointisyvennykset. Kaksi yleisintä laukaisinta ovat yli 3,5 %:n kosteus ja riittämätön voitelu. Mutta on olemassa vähemmän ilmeinen kolmas tekijä: toistuvien puhdistusjaksojen aiheuttama mikroskooppinen karheus lävistyspinnoilla. Kun lävistin puhdistetaan hankaavilla aineilla tai aggressiivisilla kemikaaleilla, sen pinnan viimeistely heikkenee ja jopa oikein voideltu rake voi alkaa tarttua. Laitoissa, joissa on useita tuotevaihtoja päivässä, esiintyy usein piikki kiinnittyneiden valitusten määrässä, joka on jäljitettävissä rei'itysten kulumisesta, ei koostumuksen ajautumisesta.
Prosessin näkökulmasta kuivausvaihe on ensimmäinen vipu. sisään tyhjiökuivaus , kosteus voi vaihdella 0,5 % alustan ylä- ja alaosan välillä, jos alipainenopeus on liian nopea. Hidas ramppi (10–15 minuuttia täyteen tyhjiöön) tasoittaa gradientin. Märkärakeistuksessa tavoite LOD:ksi 2,0–3,0 %, ellei formulaatio ole hygroskooppinen; Harkitse siinä tapauksessa kuivauksen jälkeistä sekoitusvaihetta 0,5 % kolloidisella piidioksidilla pintakosteuden poistamiseksi.

Voiteluaineen valinta ja määrä ovat yhtä tärkeitä. Tarttumisessa tehokas voitelupitoisuus voi olla paljon pienempi kuin mitä kaavakortti sanoo, jos tehosekoittimen rakenne jättää kuolleita alueita. V-sekoitin tai tehosekoittimella varustettu tehosekoitin, jota käytetään kierrosnopeudella 200–300 rpm 3–5 minuutin ajan, saavuttaa paremman peiton kuin pelkkä kuivausrumpu ilman tehostusta. The V-tyyppinen sekoitin on erityisen tehokas pieniannoksisille API:ille, joissa voiteluaineen jakautumisen on oltava virheetön. Formulaatioissa, joissa MgSt hidastaa liukenemista, 1–2 %:n PEG 6000 eliminoi usein tarttumisen ja pitää hajoamisen USP-rajoissa.
Näytölle tulee nopea tarkistuslista kiinnitettäessä:
Halkeilu tarkoittaa pienten palasten irtoamista tabletin reunasta, usein päällystämisen tai pakkaamisen jälkeen. Se korreloi voimakkaasti tabletin matalan reunan kovuuden ja kalvopäällysteen huonon tarttuvuuden kanssa. Tabletit, joiden murtovoima on alle 5 kp ja joiden murenevuus on korkea (> 0,8 % tavallisessa murskausaineessa), ovat ensisijaisia kandidaatteja. Halkeilu näkyy halkeamia tabletin pinnalla tai päällysteen sisällä, kun taas hilseily on päällystekerroksen irtoamista ytimestä.
Halkeamisen estämiseksi ytimen tulee olla riittävän mekaaninen vanteessa. A rakeistusprosessi joka tuottaa kapean hiukkaskokojakauman pienellä hienoaineksella minimoi täytön epäjohdonmukaisuudet, jotka luovat heikkoja reunoja. Myös työkalujen suunnittelulla on merkitystä: syvä kovera lävistysprofiili keskittää jännityksen ohueen reunaan; vaihtaminen matalaan koveraan tai viistoreunaiseen malliin voi lisätä reunojen eheyttä 25 % tai enemmän kaupallisissa ajoissa. Kalvopäällysteisten tablettien päällystysastian nopeus on säädettävä siten, että tabletit eivät kaskadoi liian aggressiivisesti ruiskutusvaiheen aikana, koska suurella nopeudella tapahtuvat reunatörmäykset aiheuttavat mikrohalkeamia, joista tulee myöhemmin näkyviä lastuja.
Pinnoitepolymeerin valinta vaikuttaa suoraan halkeilemiseen ja hilseilyyn. Yleisten polymeerien vertailu on esitetty alla.
| Polymeeri | Avainominaisuus | Tyypillinen vikariski | Suositeltu säätö |
|---|---|---|---|
| HPMC (hydroksipropyylimetyyliselluloosa) | Hyvä tarttuvuus, alhainen hapenläpäisevyys | Halkeilua korkean kosteuden ajon aikana | Lisää 10–15 % PEG 400 pehmittimeksi |
| PVA (polyvinyylialkoholi) | Erinomainen joustavuus, kiiltävä pinta | Tarttuu pannulle suurella ruiskutusnopeudella | Nosta tuloilman lämpötilaa 5 °C |
| Etyyliselluloosa (EC) | Hallittu vapautuminen, hauras kalvo | Hiutale, jos pehmitin <20 % | Käytä trietyylisitraattia 20–25 % |
Kun halkeilu ilmaantuu pian pinnoituksen jälkeen, yleinen syy on päällystysprosessin jäännöskosteus, joka kulkeutuu ytimeen ja aiheuttaa mittamuutoksia. Tablettipedin esilämmittäminen 40–45 °C:seen 10 minuutiksi ennen ruiskutusta ja tuotteen lämpötilan pitäminen 38–42 °C päällystyksen aikana vähentää tätä vaikutusta.
Rakeistustekniikka painaa viallisen "sormenjäljen" jokaiseen erään. Märkärakeistus tuottaa rakeita, joilla on suurempi sisähuokoisuus ja pyöreämmät muodot, jotka yleensä tiivistyvät hyvin, mutta ovat kosteusherkkiä. Kuivarakeistus (telapuristus) muodostaa nauhoja, jotka jauhetaan epäsäännöllisiksi, tiiviiksi paloiksi, joissa on runsaasti hienoainesta; nämä rakeet ovat hauraita ja aiheuttavat usein laminoitumista, ellei käytetä huolellista uudelleensidontavaihetta. Leijukerrosrakeistus tuottaa pienitiheyksisiä, erittäin pallomaisia agglomeraatteja, joilla on erinomainen virtaus, mutta toisinaan heikko hiukkasten välinen sidos, koska alhainen irtotiheys vähentää puristuksen alaisia kosketuspisteitä.
Alla olevassa taulukossa on yhteenveto kunkin menetelmän vikojen herkkyydestä.
| Rakeistusmenetelmä | Hiukkasten morfologia | Korkean riskin viat | Lieventävä lähestymistapa |
|---|---|---|---|
| Märkä korkea leikkausvoima | Tiheä, pyöristetty, leveä partikkelikokojakauma | Tarttuu, jos se on ylikastunut; korkki, jos se on alikuitunut | Säädä LOD arvoon 2,5 % ± 0,3 % |
| Leijusänky | Pienitiheys, erittäin pallomainen, tasainen | Laminointi suurella nopeudella; alhainen kovuus | Lisää pääpuristusvoimaa 15 % |
| Kuiva (telatiivistys) | Epäsäännöllinen, kulmautunut, hienojakoinen fraktio | Laminointi, korkki, painon vaihtelu | Käytä toista sekoitusvaihetta jauhamisen jälkeen; lisää 1–2 % kuivasideainetta, kuten PVP |
Oikean rakeistuslaitteiston valinta voi ehkäistä nämä viat. Kun formulaatio on herkkä lämmölle ja kosteudelle, kuivarakeistus telapuristuksen avulla on looginen valinta, mutta laitteistossa on oltava moniseulajyrsintäjärjestelmä, joka kierrättää vain kontrolloidun osan hienoaineksesta takaisin tiivistysvaiheeseen. Sitä vastoin formulaatioissa, joissa tiivistäminen on ensiarvoisen tärkeää, käytetään korkean leikkausvoiman märkärakeistuslaitetta, jota seuraa leijukerroskuivaus luo rakeita, joissa on ihanteellinen tasapaino lujuuden ja puristuvuuden välillä. Mahdollisuus säätää siipipyörän nopeutta ja märkämassan kestoa on olennainen laminointia estävän rakeiden huokoisuuden säätämiseksi.
Laboratoriomittakaavakehityksessä poistamasi viat ilmenevät usein uudelleen mittakaavan laajentamisen aikana ja ennustettavasta syystä: puristuskosketusaika, muotin täytön konsistenssi ja ympäristön altistuminen muuttuvat laitteiston kasvaessa. Laboratoriopuristimella, joka pyörii nopeudella 8 000 tablettia tunnissa ja jossa on 10 mm:n tasapintainen meistin, viipymäaika on lähes kolminkertainen verrattuna tuotantopuristimeen, jonka nopeus on 100 000 tablettia tunnissa samalla työkalulla. Tämä viipymäajan lyhentäminen lisää suoraan ylärajan ja painon vaihtelun riskiä.
Säilyttääksesi virheetön suorituskyvyn kaikissa vaaoissa, noudata tätä viisivaiheista vahvistusprotokollaa:
Ympäristön hallinnasta tulee myös kriittistä mittakaavassa. Ilmastuttamattomassa käytävässä säilytetty 50 kg:n rakesäiliö voi kerätä 0,5 % kosteutta yön aikana, mikä riittää työntämään rajaseudun tartunta-alueelle. Suljetut säiliöt ja lyhyt pitoaika (alle 8 tuntia) rakeistamisen ja puristamisen välillä ovat välttämättömiä.
Reaktiivinen vianetsintä väistyy in-line Process Analytical Technology (PAT) -tekniikalle. Puristimeen asennetut lähi-infrapuna-anturit (NIR) voivat havaita tablettien tiheyden vaihtelut 20–30 ms:n välein ja tunnistaa kehittyvän rajaustrendin kauan ennen visuaalisen vian ilmaantumista. Poistokouruun integroitu Raman-spektroskopia varmistaa polymorfisen muodon ja voi havaita hienovaraisia muutoksia API-kiteisyydessä, jotka edeltävät tarttumista. Yhdessä julkaistussa tapauksessa valmistaja vähensi rajoituksiin liittyviä hylkyjä 62 % asennettuaan NIR-järjestelmän, joka antoi reaaliaikaista palautetta esipuristusvoiman automaattisen säätämiseksi.
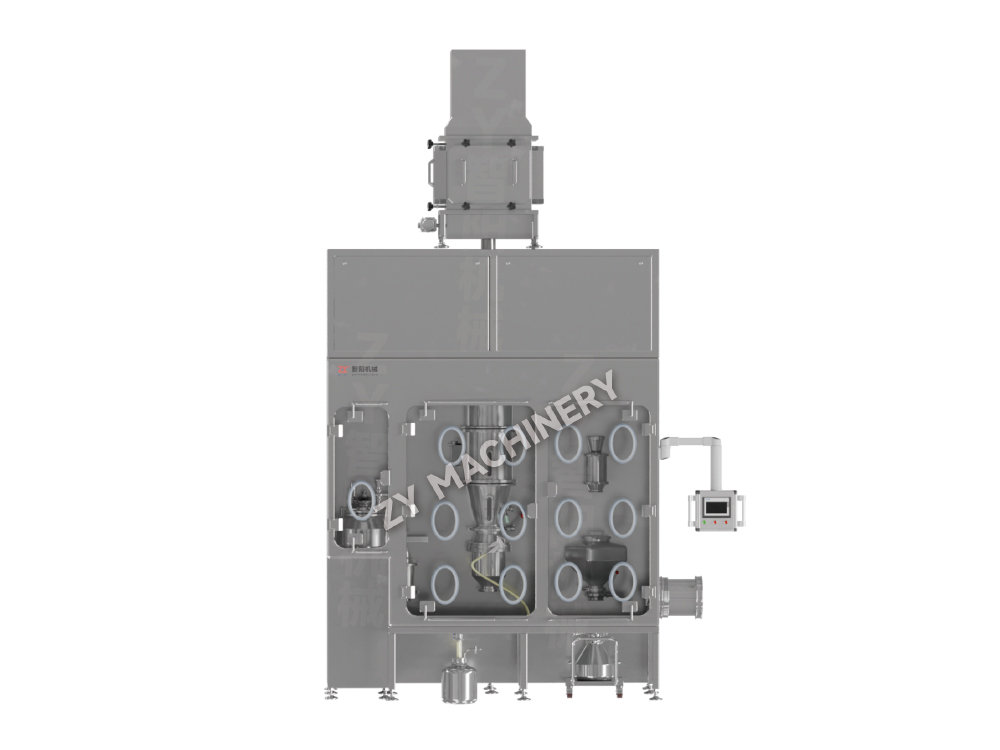
Laitepuolen parannukset ovat yhtä mullistavia. Erittäin voimakkaat tai sytotoksiset formulaatiot, jotka on käsitelty suojajärjestelmät kohtaavat ainutlaatuiset vikariskit: staattisen varauksen kerääntyminen isolaattorien sisällä vetää hienoja hiukkasia pois suulakkeesta aiheuttaen painon vaihtelua; kosteusvaihtelut suljetussa suojarakennuksessa voivat luoda tahmeita rakeita, jotka jäävät huomaamatta, kunnes vikoja ilmaantuu. Moderneissa eristinmalleissa on aktiivinen kosteudensäätö ja ionisoivat tangot, jotka neutraloivat staattista sähköä ja minimoivat nämä ongelmat.
Säiliöiden ja puristimien CIP-järjestelmät (Clean-in-place) ovat nyt suorassa roolissa vikojen ehkäisyssä. Epäjohdonmukainen käsinpesu jättää pinta-aktiivisia aineita tai metallijäämiä; Yksi huonosti huuhdeltu astia voi aiheuttaa koko erän tarttumisen muuttamalla lävistimen pintaenergiaa. Automatisoitu apupuhdistuslaitteet tarjoaa validoidun, toistettavan puhdistusjakson loppuhuuhtelun johtavuuden valvonnalla, mikä varmistaa, ettei jäämiä siirry seuraavaan erään. Tämä on erityisen tärkeää sopimusvalmistajille, jotka vaihtavat tuotteita usein.
Tabletin vikojen poistaminen ei tarkoita yhden "korjauksen" löytämistä - se on järjestelmän rakentaminen, joka korreloi formulaation, laitteet ja prosessitiedot ennustavaksi malliksi. Kun uusi rajaustrendi ilmaantuu, insinööri, joka voi jäljittää sen takaisin 0,2 %:n muutokseen voiteluaineen yhtenäisyydessä tai 5 rpm:n puristusnopeuden vaihteluun, ratkaisee sen tunneissa, ei viikkoissa. Joustavimmat toiminnot standardisoivat vikavastausprotokollat kvantitatiivisten kynnysarvojen ympärille, investoivat rakeistuslaitteisiin, jotka tarjoavat yhdenmukaisia hiukkasominaisuuksia, ja hyödyntävät reaaliaikaista seurantaa, jotta yllätyksistä johtuvat viat voidaan muuttaa hallittaviksi prosessisignaaleiksi. Tässä kuvatuilla työkaluilla ja kehyksillä tämä hallinnan taso on täysin ulottuvilla.
Haluatko pysyä ajan tasalla?
Ota meihin yhteyttä alla olevan sähköpostiosoitteen kautta.
Älä huoli roskapostista. Mekin vihaamme sitä!
Mobiili asiakas
Videotili
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Sähköposti: zy@zy-drying.com
WeChat-tunnus
Tekijänoikeus 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään  Oral Solid Dosage Equipment Manufacturer