DLP T&K -monitoiminen leijukerrosrakeistus- ja pinnoituslaboratoriokone
Monitoiminen DLP R&D -leijupetikone integroi useita toimintoja, mukaan l.....

Leijukerrosrakeistus on sellainen yksikkötoiminto, joka näyttää yksinkertaiselta prosessin vuokaaviossa ja kestää vuosia sen hallitsemiseksi tuotantokerroksessa. Ilmaa työnnetään ylös rei'itetyn levyn läpi nostaen jauhepetiä, kunnes hiukkaset käyttäytyvät kuin kiehuva neste. Sideaineliuosta ruiskutetaan tuohon pyörteiseen pilveen, ja sama astia, joka rakentaa rakeita, kuivaa ne paikoilleen.
Sekoitus, agglomerointi ja kuivaus, kolme toimenpidettä, jotka muutoin edellyttäisivät kolme konetta ja kaksi materiaalin siirtoa, tapahtuvat yhdessä kulhossa. Tästä syystä leijukerrosrakeistamisesta tuli oletusreitti rakeisiin, joilla on hyvä virtaus, kapea hiukkaskokojakauma ja ennustettava tablettien ja kapseleiden puristuvuus.
Tästä syystä prosessi aiheuttaa niin paljon turhautumista. Sänky käyttäytyy hyvin vain melko kapeassa ilmannopeus-, ruiskutusmäärä- ja lämpötila-ikkunassa. Työnnä sen ohi ja saat joko romahtaneen sängyn tai kulhon täynnä pölyä. Tässä oppaassa kerrotaan, mitä kulhossa tapahtuu, mitkä parametrit todella vaikuttavat tulokseen, kuinka suihkekokoonpano muokkaa rakeiden rakennetta ja kuinka formulaatio skaalataan laboratorioyksiköstä täyteen tuotantolinjaan.
Leijukerrosrakeistus on märkärakeistusreitti: nestemäinen sideaine liimaa primääripartikkelit yhteen suuremmiksi, tiheämmiksi agglomeraateiksi. Ero suuren leikkausvoiman rakeistamiseen on siinä, kuinka energia tulee massaan. Korkean leikkausvoiman sekoittimessa juoksupyörä ja silppuri vaivaa märkää massaa mekaanisesti. Leijukerroksessa energia saapuu liikkuvana ilmana ja sumutettuina pisareina, joten jauhe ei koskaan pysy paikallaan eikä vaivaudu.
Jauhe leijutetaan ja esikuumennetaan, sideaine sumutetaan liikkuville hiukkasille, nestesillat kuivataan saman ilmavirran virratessa ja rakeet jättävät kulhon riittävän kuivaksi liitettäväksi ja sekoitettavaksi. Koska materiaali ei koskaan liiku astioiden välillä, siirrettävää märkää massaa ei ole, ei alustakuivausvaihetta eikä käyttäjän altistumista tuotteelle ole paljon vähemmän.
Hyvin muodostuneet rakeet ovat karkeasti pallomaisia, kohtuullisen tiheitä ja vähän hienojakoisia. Ne virtaavat suppilon läpi ilman siltoja, puristuvat ilman korkkia ja hajoavat ennustettavasti. Nämä ominaisuudet johtuvat pisarakoon, ruiskutusnopeuden ja kuivauskapasiteetin välisestä tasapainosta, eivät pelkästään koneesta.
Erä seuraa normaalisti kuutta vaihetta, ja niiden välisillä siirtymillä on yhtä paljon merkitystä kuin itse asetuspisteillä.
 FL-B-leijupetirakeistus- ja kuivauskone (yksivaiheinen rakeistaja) FL-B-leijupetirakeiden kuivauskone on suunniteltu jauheen käsittelyyn, rakeistamiseen, kuivaamiseen ja "top-spray"-pinnoitustoimintoihin lääke-, elintarvike- ja... Näytä tuote →
Suuttimen asento suhteessa jauhepetiin muuttaa sekä rakeiden rakennetta että prosessien valikoimaa, jota yksi kone voi suorittaa.
| Kokoonpano | Ruiskutussuunta | Tyypillinen käyttö | Rakeinen luonne |
|---|---|---|---|
| Yläspray | Alas leijukerrokseen | Rakeistus, kuivaus, kevyt pinnoitus | Huokoinen, nopeasti liukeneva, kohtalainen tiheys |
| Pohja spray | Ylös vetoputken läpi | Kalvopinnoitus, kerrostus, pellettipinnoitus | Tiheä, yhtenäinen kalvo, kapea kokonauha |
| Tangentiaalinen suihke | Sivusisääntulo pyörivälle levylle | Pelletointi ja sferonisointi | Pallomainen, korkea tiheys, pieni huokoisuus |
Yläsumute pysyy rakeistamisen työhevosena. Pohjasumutus valitaan, kun tavoitteena on kalvo hiukkasen ympärillä agglomeraation sijaan, ja tangentiaalinen suihkutus tuottaa tiheimpiä, pallomaisimpia pellettejä. Yksi kone, joka voi vaihtaa näiden välien välillä, kattaa paljon laajemman tuotevalikoiman.
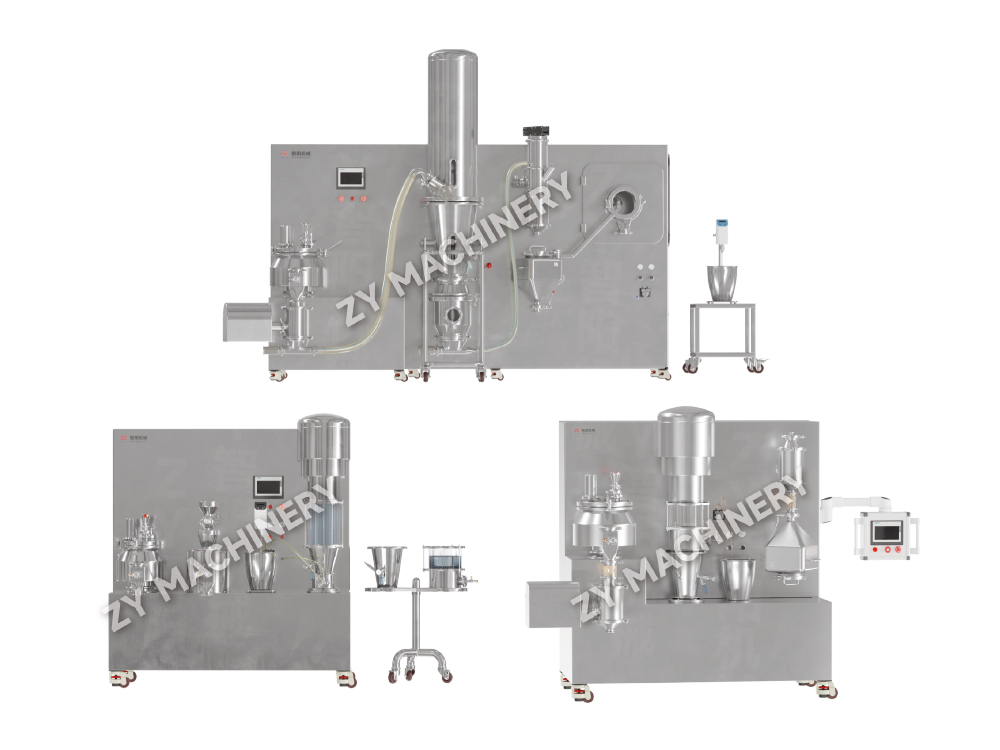
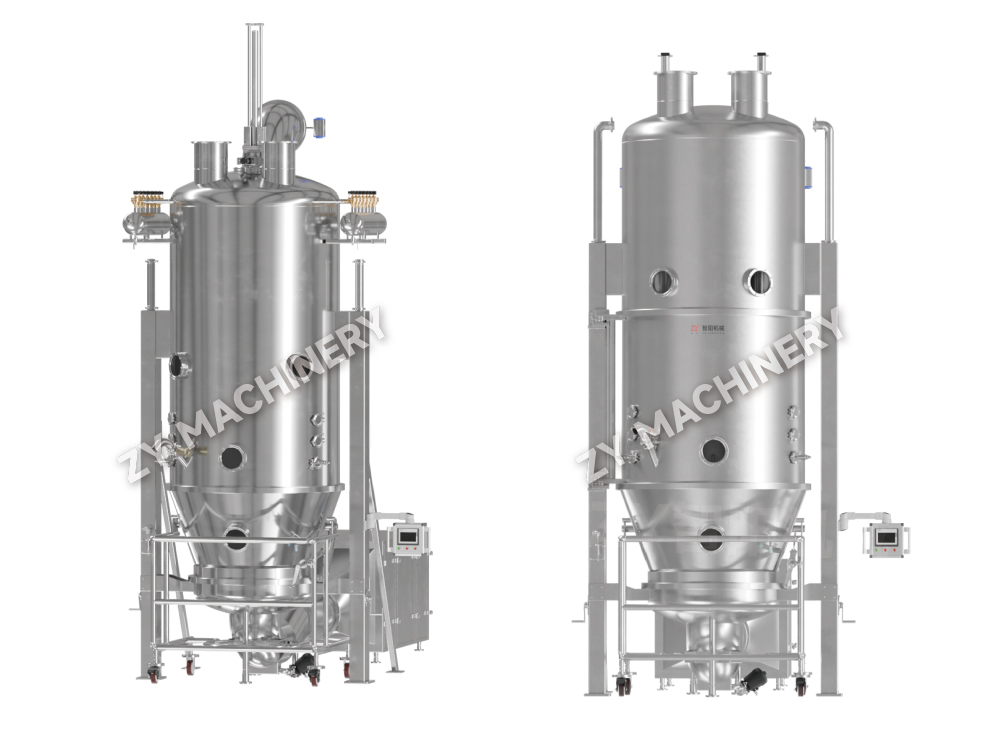
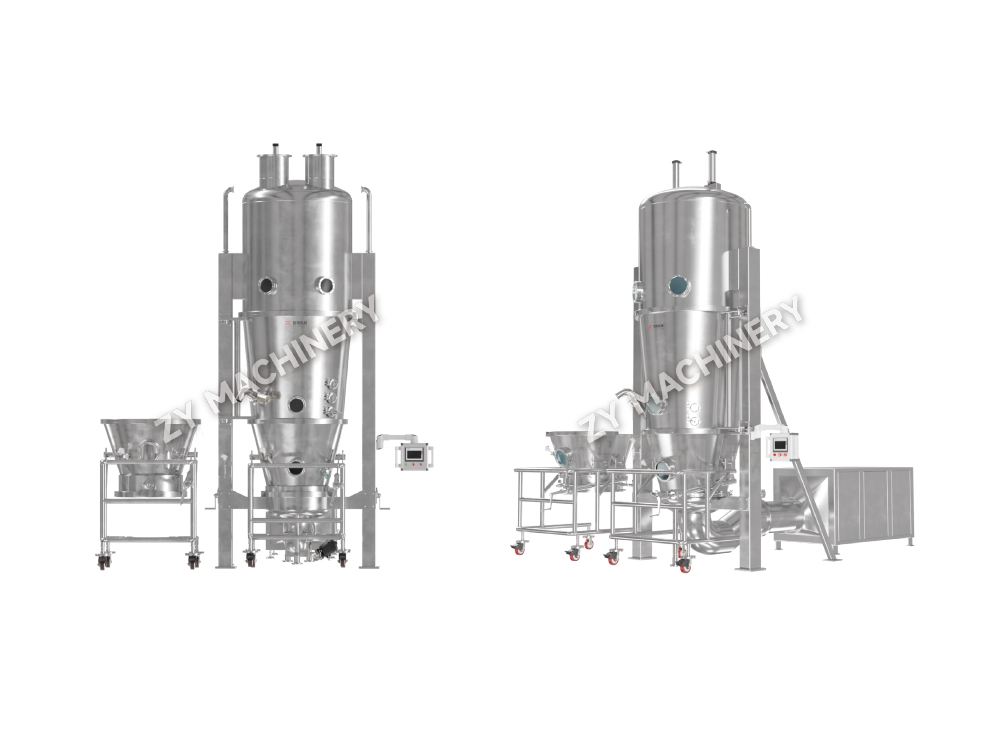 DLP-monitoiminen leijukerrosrakeistus- ja päällystyskone DLP-monitoiminen leijukerrosrakeistuskone yhdistää sumutuskuivauksen, rakeistamisen, keskipakoisen mikropellettien muodostuksen, leijukerrospinnoitteen ja... Näytä tuote →
Operaattorit käsittelevät usein reseptiä asetuspisteiden luettelona, mutta useimmat leijukerrosongelmat johtuvat parametrien välisistä suhteista eikä yhdestä väärästä numerosta. Nämä ovat muuttujia, joita kannattaa tarkastella yhdessä.
Koska nämä muuttujat ovat vuorovaikutuksessa, yhden muuttaminen vaatii melkein aina toisen säätämistä. Meidän muistiinpanomme leijukerrosrakeistusprosessin parametrit ja ruiskutustyypit käy läpi nämä suhteet yksityiskohtaisemmin.
Skaalaus on harvoin kysymys jokaisen luvun kertomisesta samalla kertoimella. Pieni kulho ja iso kulho eivät juokse identtisesti, joten luotettava lähestymistapa on pitää ulottumattomat suhteet mahdollisimman lähellä.
Tämä tarkoittaa ilman nopeuden sovittamista poikkileikkauspinta-alayksikköä kohti kokonaisilman tilavuuden sijaan, ruiskutusvirran pitämistä kerroksen pintayksikköä kohti vakiona, tuotteen lämpötilan pitämistä samalla liikeradalla ja sen varmistamista, että pisarakoko ei ajaudu suuremmalla suuttimella. Kulhon geometria, pohjan korkeuden suhde halkaisijaan ja varalaita vaikuttavat siihen, kuinka paljon materiaalia päätyy suodattimiin rakeiden sijaan.
Turvallisin tapa on kehittää prosessi laboratoriolaitteistolla, joka heijastaa tuotantoyksikön geometriaa ja instrumentointia, ja vahvistaa se sitten pilottimittakaavassa ennen täyden erän sitomista.
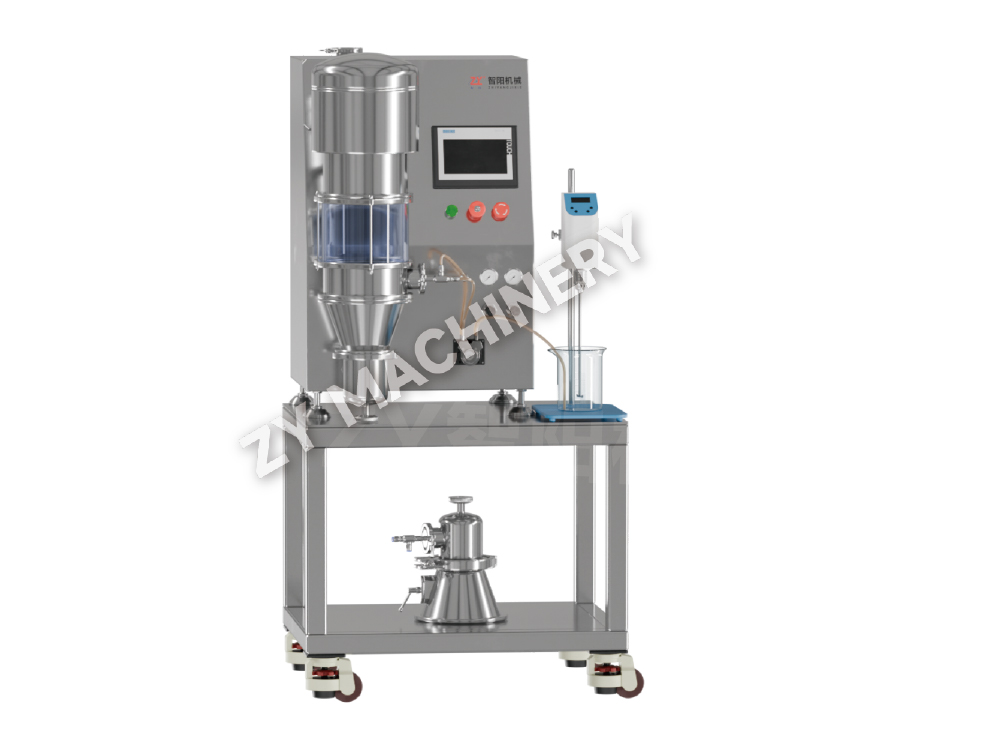
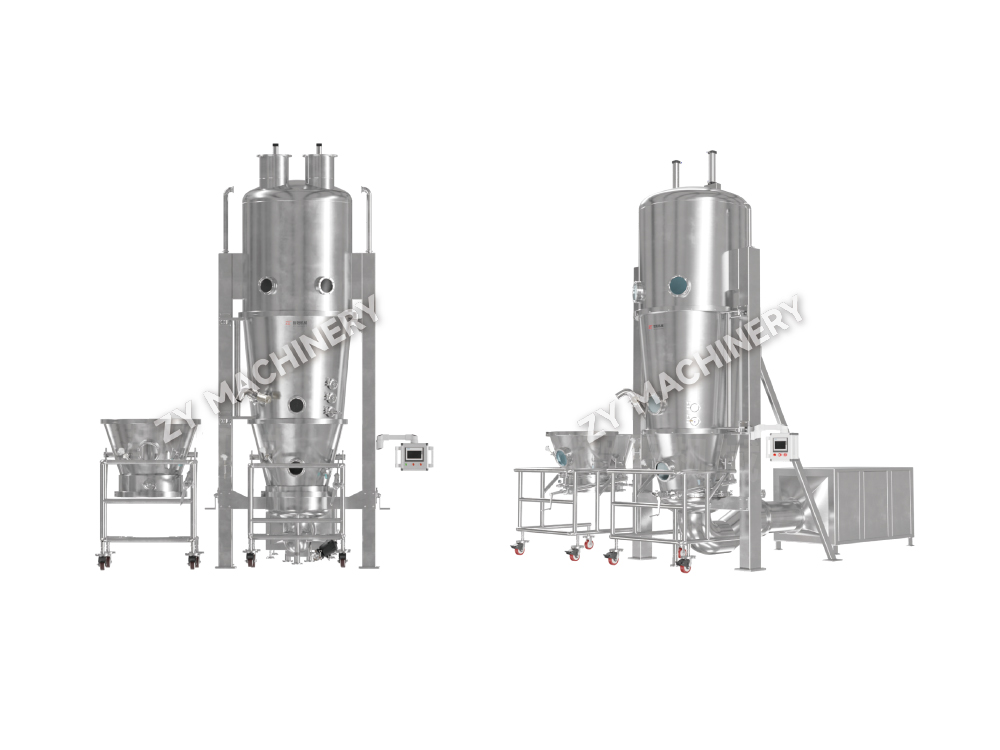
 DLP T&K -monitoiminen leijukerrosrakeistus- ja pinnoituslaboratoriokone Monitoiminen DLP R D -leijupetikone integroi useita toimintoja, mukaan lukien ylä-, pohja- ja sivuruiskutustoiminnot. Siinä yhdistyvät sekoitus, kuivaus... Näytä tuote →
Useimmat leijukerrosongelmat ilmoittavat itsestään tuotteen lämpötilakäyrän, suodattimien painehäviön tai yksinkertaisesti kulhon äänen kautta.
| Oire | Todennäköinen syy | Ensimmäinen tarkistus |
|---|---|---|
| Sänky romahtaa tai lakkaa liikkumasta | Ilman nopeus liian alhainen tai sänky ylikuormitettu | Ilmamäärä, täyttömäärä, levyvälys |
| Liiallinen sakko kulhossa | Pisarat kuivuvat ennen kosketusta | Sumutuspaine, nozzle distance, air volume |
| Ylisuuria kokkareita ja agglomeraatteja | Ruiskutusnopeus too high or droplets too large | Ruiskutusramppi, sumutuspaine, sideaineen viskositeetti |
| Tuote tarttuu seinään | Kosteuden epätasapaino sängyssä | Tulolämpötila, ruiskutusnopeus, tuotteen lämpötila |
| Hidas, epätasainen kuivuminen | Tukkeutuneet suodattimet tai vähentynyt tehollinen ilmavirta | Suodattimen painehäviö, ravistelujakso, levyn kunto |
| Eristä toiseen vaihtelu | Epäjohdonmukainen suutinasetus tai täyttötilavuus | Suuttimen asento, lataustilavuus, kalibrointi |
Leijukerrosrakeistuslaitetta määritettäessä hyödylliset kysymykset koskevat prosesseja, joita aiot suorittaa vuosia, ei vain ensi kuussa tarvitsemaasi erää.
Laitteen valitseminen näiden vastausten avulla maksaa yleensä vähemmän kuin suppeampaan tarkoitukseen tarkoitetun koneen jälkiasentaminen.
Leijukerrosrakeistus palkitsee valmistelun. Itse tekniikka tunnetaan hyvin, joten ero vankan ja herkän prosessin välillä on yleensä siinä, kuinka huolellisesti koostumus, ruiskutuskokoonpano ja ilmankäsittely sovitettiin alun perin materiaaliin.
ZY Machinery on vuodesta 2010 lähtien keskittynyt jauheen prosessointi- ja kiintoaineannostelulaitteisiin rakentaen leijukerrosrakeistuslaitteita, kuivaimia, päällystyslaitteita, sekoittimia sekä siirto- ja puhdistuslaitteita, jotka yhdistävät ne kokonaisiksi linjoiksi. Laboratoriovalikoima heijastaa tuotantoaluetta geometrialtaan ja instrumentaatioltaan, joten pieneen kulhoon kehitetyllä formulaatiolla on määritelty polku pilotti- ja kaupalliseen mittakaavaan. Jos työskentelet rakeistusprojektissa, jaa materiaali, eräkohde ja työpaikan olosuhteet, niin tiimi ehdottaa sopivaa reittiä.
Tutustu koko laitevalikoimaamme kotisivu .
Haluatko pysyä ajan tasalla?
Ota meihin yhteyttä alla olevan sähköpostiosoitteen kautta.
Älä huoli roskapostista. Mekin vihaamme sitä!
Mobiili asiakas
Videotili
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Sähköposti: zy@zy-drying.com
WeChat-tunnus
Tekijänoikeus 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään  Oral Solid Dosage Equipment Manufacturer