
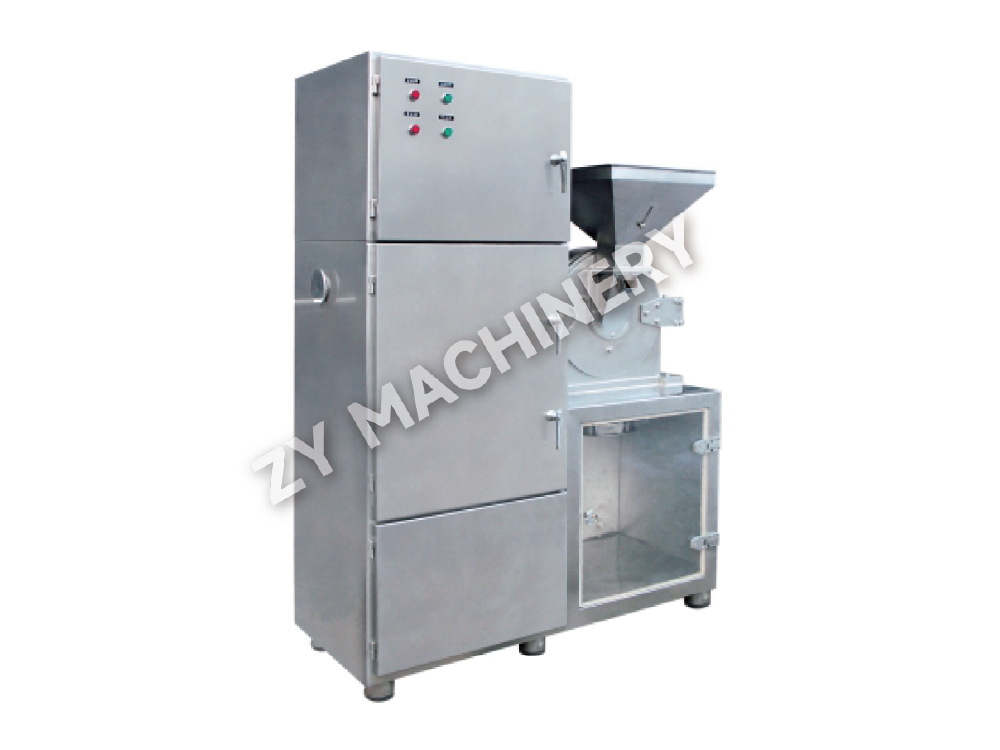
30B pölynkeräävä murskauskone
30B pölynkeräyskonetta käytetään laajasti erilaisten materiaalien jauham.....

Tyypillisessä oraalisessa kiinteässä annoksessa aktiivinen farmaseuttinen aineosa (API) voi muodostaa alle 2 % tabletin kokonaispainosta. Silti jokaisen yksittäisen annoksen tulee sisältää täsmälleen sama määrä. Yksikkötoiminta, joka mahdollistaa tämän – ja joka vaikuttaa suoraan potilasturvallisuuteen – on lääkesekoitus. Yksi heikompi tai supertehokas tabletti voi johtaa terapeuttiseen epäonnistumiseen tai toksisuuteen. Homogeenisen seoksen saavuttaminen ei ole vain prosessivaatimus; se on cGMP- ja USP <905> -yhdenmukaisuusstandardien toimeenpanemat säädökset.
Haaste kärjistyy nopeasti. Koska jauheet eroavat hiukkaskoon, tiheyden, muodon ja pintaenergian suhteen, ne erottuvat luonnollisesti. Sekoitusvaiheen on voitettava kaikki nämä voimat, jotta API jakautuisi tasaisesti kaikkialle täyteainemassalle. Se vaatii enemmän kuin vain pyörivän astian. Se vaatii ymmärrystä sekoitusmekanismista, jauheen käyttäytymisestä, laitteiden suunnittelusta ja mittakaavan lisäysperiaatteista. Seuraavat osiot erittelevät jokaisen kerroksen ja antavat sinulle käytännön puitteet farmaseuttisten sekoitusprosessien suunnitteluun ja vianetsintään.
Farmaseuttinen sekoitus on yksikköoperaatio, jossa käsitellään kahta tai useampaa alun perin erotettua komponenttia, kunnes yhden komponentin jokainen hiukkanen on läheisessä kosketuksessa muiden komponenttien hiukkasten kanssa. Kiinteissä annosmuodoissa ensisijaisena tavoitteena on luoda satunnainen, tasainen seos, joka takaa annostasaisuuden. Toimenpide voi myös indusoida fyysistä muutosta - kuten kantajahiukkasten päällystämistä - tai edistää kiinteän olomuodon reaktiota. Mekanismista riippumatta päätepiste on aina sekoitus, jossa API-pitoisuus missä tahansa näytteenottokohdassa poikkeaa enintään hyväksyttävän alueen tavoitteesta.
Sekoituksen merkitys ulottuu paljon tablettipuristimen syöttökehyksen ulkopuolelle. Epäonnistunut sekoitus voi tuottaa kokonaisen erän määrittelystä poikkeavia tabletteja, mikä johtaa kalliisiin tuotteiden takaisinvetoon, sääntelytoimiin ja – mikä kriittisin – potilasriskiin. Kun API-kuorma putoaa 1-2 prosenttiin kaavan kokonaispainosta, pienikin epähomogeenisuus voi aiheuttaa suuria suhteellisia virheitä yksittäisen tabletin tehossa. Tästä syystä sääntelyvirastot tarkastelevat sekoituksen yhdenmukaisuustietoja prosessin validoinnin aikana ja vaativat jatkuvaa seurantaa prosessin sisäisten tarkastusten avulla. Lyhyesti sanottuna sekoittaminen on paikka, jossa tuotteen laatu rakennetaan; loppupään toiminnot voivat vain säilyttää sen.
Kaikki farmaseuttinen jauhesekoitus voidaan kuvata kolmen perusmekanismin kautta: konvektiivinen, leikkaus- ja diffuusiosekoitus. Jokainen sekoitintyyppi käyttää erilaista näiden mekanismien yhdistelmää, ja sekoitus kehittyy eri vaiheissa, joissa yksi mekanismi voi hallita. Kun tiedät, milloin kukin mekanismi toimii, voit asettaa sekoitusajan ja nopeuden oikein.
Konvektiivinen sekoitus siirtää suuria hiukkasryhmiä jauhepedin yhdeltä alueelta toiselle - usein pyörivän terän, melan tai roskakorin kaatuvan toiminnan avulla. Tämä makrotason uudelleenjako tarjoaa nopean alkusekoittamisen, mutta jättää pienemmän mittakaavan epäyhtenäisyydet. Konvektiolla yksinään ei voida saavuttaa farmaseuttisten tuotteiden lopullista homogeenisuutta.
Leikkaussekoitus luo nopeusgradientteja jauhemassaan, tyypillisesti nopeiden juoksupyörien tai vahvistintankojen kautta. Leikkausvoimat hajottavat agglomeraatteja ja dispergoivat hienoja API-hiukkasia apuaineen pinnalle. Korkean leikkausvoiman rakeistamissa leikkaussekoitus on intensiivistä ja välttämätön pieniannoksisen API:n jakamiseksi ennen rakeistamista.
Diffusiivinen sekoitus syntyy yksittäisten hiukkasten satunnaisesta liikkeestä pyörteisessä pedissä, kuten V-sekoittimen tai roskasekoittimen sisällä. Kun hiukkaset kaskadoituvat toistensa päälle, tapahtuu mikrosekoittumista, mikä eliminoi konvektion ja leikkauksen aiheuttamat pienen mittakaavan pitoisuusvaihtelut. Diffusiivinen sekoitus on hidasta, mutta välttämätöntä seoksen tasaisuuden saavuttamiseksi yksittäisellä annostasolla.
Käytännössä onnistunut sekoitusjakso valjastaa kaikki kolme mekanismia: konvektio ja leikkaus ajavat varhaisen nopean sekoitusvaiheen, kun taas diffuusio lopettaa työn edellyttäen, että jauheen ominaisuudet eivät edistä segregaatiota.
Edes edistynein sekoitin ei pysty kompensoimaan jauheen epäsuotuisia ominaisuuksia. Viisi jauheen ominaisuutta määräävät suoraan, kuinka helposti sekoitus voidaan valmistaa ja kuinka stabiili se pysyy sekoittamisen jälkeen. Näiden parametrien luonnehtiminen ylävirtaan säästää tuntikausia myöhemmin tehtävältä vianetsintää.
Hiukkaskoko ja kokojakauma. Laaja hiukkaskokoalue on suurin yksittäinen erottelua aiheuttava tekijä. Hienojakoisilla hiukkasilla on taipumus tunkeutua rakojen läpi ja asettua pohjalle, ilmiötä kutsutaan seulotuksi segregaatioksi. Kun API:lla ja apuaineella on merkittävästi erilaiset mediaanikoot, yhtenäisen seoksen saavuttaminen ja ylläpitäminen tulee vaikeaksi. Seulaanalyysi tai laserdiffraktio tarjoaa jakautumistiedot, joita tarvitaan sekoituskäyttäytymisen ennustamiseen.
Partikkelin muoto. Epäsäännölliset, neulamaiset tai levymäiset hiukkaset lukkiutuvat toisiinsa ja virtaavat huonosti, kun taas pallomaiset hiukkaset virtaavat vapaasti, mutta voivat erottua koon mukaan helpommin. Mikroskooppi yhdistettynä kuva-analyysiin määrittää muototekijät, jotka korreloivat sekoituksen suorituskykyyn.
Hiukkasten tiheys. Erot todellisissa tiheyksissä komponenttien välillä voivat johtaa erottumiseen tärinän vaikutuksesta tai pyörimisen aikana. Suuremman tiheyden omaavilla hiukkasilla on taipumus vajota pohjaan, kun taas pienempitiheyksiset hiukkaset nousevat ylös. Tiheyden epäsuhta on erityisen ongelmallista V-sekoittimissa ja säiliösekoittimissa, joita käytetään alhaisilla täyttötasoilla.
Jauheen juoksevuus. Yhtenäinen, huonosti valuva jauhe kestää sekoituksessa tarvittavaa leikkausta ja diffuusiota. Lepokulma, Carrin kokoonpuristuvuusindeksi ja Hausner-suhde ovat tavallisia penkkitestejä, jotka luokittelevat jauheet vapaasti juoksevasta erittäin koheesiiviseen. Yli 25 %:n puristuvuusindeksi ilmaisee voimakasta taipumusta agglomeroitua ja segregoitua.
Sähköstaattinen varaus. Tribosähkövaraus sekoittamisen aikana voi saada hienojakoisia hiukkasia tarttumaan astian seinämiin tai muodostamaan itsepäisiä kokkareita. Korkean leikkausvoiman sekoitus ja alhainen kosteusympäristöt pahentavat varauksen muodostumista. Laitteiston maadoitus ja ympäristön kosteuden hallinta ovat ensisijaisia lieventäviä toimenpiteitä; ionisoivat tangot tarjoavat lisähallintaa vaikeissa tapauksissa.
Lääkevalmistajat käyttävät laajaa valikoimaa sekoitinmalleja, joista jokaisessa on ominaista konvektiota, leikkausta ja diffuusiota. Alla olevassa taulukossa on yhteenveto kahdeksasta yleisesti käytetystä sekoitintyypistä sekä niiden hallitseva mekanismi, tyypillinen eräkokoalue ja ensisijainen soveltuvuus erilaisille API-kuormituksille. Sarakkeet korostavat, missä kukin malli on erinomainen ja missä sen luontaiset rajoitukset vaativat prosessin säätöjä. Toinen päätösmatriisi kartoittaa sitten API-pitoisuuden suoraan suositeltuihin sekoitintyyppeihin, jolloin saat nopean valintasuodattimen.
| Sekoittimen tyyppi | Hallitseva mekanismi | Tyypillinen eräkoko | Paras API-sisällölle | Edut | Rajoitukset |
|---|---|---|---|---|---|
| High-Shear-sekoitin/rakeistin | Leikkaus ja konvektio | 5-600 kg | <1 %, 1–5 % | Pieniannoksisten API:iden erinomainen dispersio; lyhyet sekoitusajat; integroituu märkärakeistukseen. | Ylikuumenemisen vaara; korkea energiankulutus; saattaa vaatia jälkijauhatusta. |
| V-sekoitin | Diffuusio | 10-500 kg | 1–5 %, > 5 % | Yksinkertainen muotoilu; hellävarainen sekoitus; helppo puhdistaa; kustannustehokas keskipitkän ja suuren kuormituksen API:ille. | Huono hienoille koheesiojauheille; segregaatioriski laajalla kokojakaumalla; pitkät sekoitusajat. |
| Bin Blender (IBC) | Diffuusio | 50-2000 kg | 1–5 %, > 5 % | Mahdollistaa suljetun astian sekoittamisen; vähentää tuotteen siirtovaiheita; ihanteellinen keskisuurille ja suurille erille. | Pieni leikkausvoima – kamppailee erittäin pieniannoksisten API:iden kanssa; vaatii vapaasti valuvia jauheita. |
| Double Cone Blender | Diffuusio | 20-800 kg | 1–5 %, > 5 % | Hellävarainen kaatuminen; yksinkertainen rakenne; hyvä isommille hiukkasille. | Ei sovellu alle 1 % API:lle, ellei sitä ole esisekoitettu; kuolleet vyöhykkeet mahdollisia pylvään lähellä. |
| Nauhasekoitin | Konvektio | 50-3000 kg | 1–5 %, > 5 % | Käsittelee materiaaleja, joilla on laaja hiukkaskokoalue; johdonmukainen purkaminen. | Vaikea puhdistaa kokonaan; nauhan kärkien suuri leikkaus voi aiheuttaa hiukkasvaurioita; ei ole optimaalinen erittäin pieniannoksisille sekoituksille. |
| Planeettasekoitin | Konvektio & Shear | 5-200 kg | <1 %, 1–5 % | Korkea sekoitusintensiteetti; hyvä tahnoille ja märkille massoille; tasainen sekoitus ilman kuolleita alueita. | Rajoitettu skaalautuvuus; käytetään tyypillisesti rakeistamiseen, ei pelkästään kuivajauhesekoitukseen. |
| Fluidized Zone -sekoitin | Konvektio & Diffusion | 20-500 kg | 1–5 % | Nopea sekoitus leijutuksen avulla; hellävarainen hauraille rakeille; helppo automatisoida. | Vaatii tarkan ilmavirran säädön; ei sovellu erittäin koossapitoisille materiaaleille; pölyn torjunta vaatii huomiota. |
| Jatkuva kaksiruuvisekoitin | Leikkaus ja konvektio | Jatkuva (kg/h) | <1 %, 1–5 % | Tukee jatkuvaa valmistusta; skaalautuva laboratoriosta tuotantoon; erinomainen pieniannoksiselle API:lle. | Suuremmat pääomasijoitukset; vaatii syöttölaitteen johdonmukaisuutta; lakisääteinen hyväksyntä on vielä kypsymässä kiinteälle annokselle. |
Kun ensisijainen valintatekijä on API-pitoisuus prosentteina kaavan kokonaispainosta, alla oleva päätösmatriisi antaa selkeän ensimmäisen leikkauksen. Valitse matriisista sekoitinehdokastyyppi ja tarkenna sitten erän koon, suojaustarpeiden ja puhdistusvaatimusten mukaan.
| API-sisältö | Suositellut sekoitintyypit | Tärkeimmät huomiot |
|---|---|---|
| < 1 painoprosentti | High-Shear -sekoitin, planeettasekoitin, jatkuvatoiminen kaksoisruuvisekoitin | Vaatii voimakasta leikkausta API:n hajottamiseksi; geometrinen laimennus tai esisekoitusvaihe tarvitaan usein. |
| 1–5 % by weight | High-Shear -sekoitin, astiasekoitin, nauhasekoitin, nestevyöhykesekoitin, jatkuva kaksoisruuvi | Laaja valikoima; valitse eräkoon, jauhevirtauksen ja suojaustason perusteella. |
| > 5 painoprosenttia | V-sekoitin, Bin Blender, Double Cone Blender, Ribbon Blender | Diffusiiviset sekoittimet riittävät usein; aggressiivista leikkausta ei vaadita; keskittyä erottelun estämiseen sekoittamisen jälkeen. |
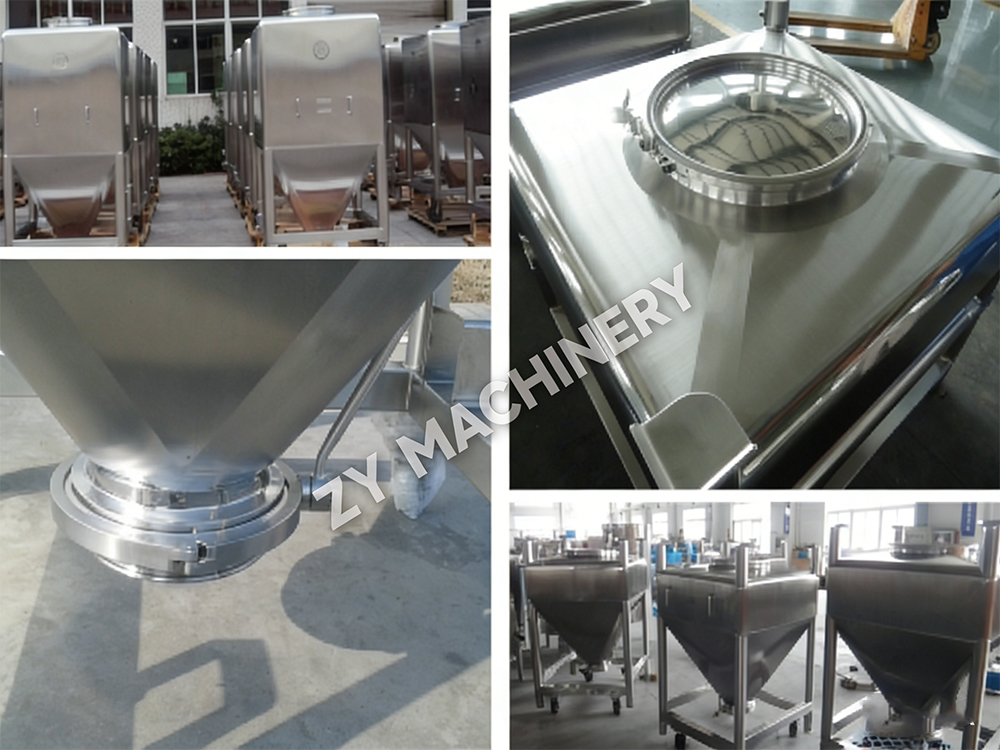
Säiliösekoitusjärjestelmistä on tullut IBC-pohjaisten kiinteiden annoslinjojen työhevonen, koska ne minimoivat tuotteen altistuksen ja poistavat tarpeen siirtää seosta astioiden välillä. Pyörivät sekoitusastiajärjestelmät tuottaa diffuusiodominoivaa sekoitusta, joka säilyttää rakeiden eheyden ja saavuttaa RSD-arvot selvästi säädösrajojen alapuolella. Selaaksesi täyttä valikoimaa tuotantolaajuisia sekoittimia, tutustu koko valikoimaan sekoituslaitteiden valikoima .
Sekoitusprosessin skaalaaminen ilman systemaattista lähestymistapaa johtaa usein sekoituksen tasaisuushäiriöihin pilotti- tai kaupallisessa mittakaavassa. Onnistunut mittakaavastrategia säilyttää sekoittimen geometrisen samankaltaisuuden, pitää kärjen nopeuden tai pyörimisnopeuden vakiona ja säätää sekoitusaikaa suhteellisen koon kasvun perusteella. Polku 1 kg:n laboratorioerästä 300 kg:n tuotantoseokseen kestää kolme harkittua vaihetta.
Vaihe 1: Laboratoriokuvaus (1–5 kg). Käytä pienimuotoista sekoitinta – korkean leikkausvoiman laboratoriokulhoa tai IBC:n kaltaista minisekoitinta – määrittääksesi sekoitusajan, nopeuden ja tasaisuuden välisen perussuhteen. Määritä pienin sekoitusaika, jolla saavutetaan RSD ≤ 5 % kerrostetulla näytteenotolla. Kirjaa täyttötaso (yleensä 35–70 % astian tilavuudesta), koska täyttösuhde vaikuttaa jauheen virtauskuvioihin.
Vaihe 2: Pilotin vahvistus (20–50 kg). Siirry geometrisesti samanlaiseen pilottimittakaavaan mikseriin. Pidä kärjen nopeus (terän kehänopeus) tai Frouden numero (rumpusekoittimissa) samana kuin laboratorioyksikössä. Pidennä sekoitusaikaa suhteessa suonen halkaisijan kasvuun, jos diffuusio on nopeutta rajoittava vaihe; konvektiivisissa sekoittimissa pienempi aikasäätö riittää usein. Vahvista, että sekoitus-RSD pysyy alle 5 % 10 pisteen näytteenottosuunnitelmalla, joka kattaa useita paikkoja.
Vaihe 3: Tuotannon validointi (200–1000 kg). Varmista täydessä mittakaavassa, että valitut parametrit tuottavat yhtenäisen tasaisuuden erän jälkeen. Kiinnitä erityistä huomiota mahdollisiin kuolleisiin vyöhykkeisiin ohjauslevyjen, tappien tai tyhjennysluukun lähellä. Hyväksymiskriteeri on edelleen RSD, joka ei ylitä 5,0 % aktiiviselle komponentille USP <905> -kohtaisesti. Vähintään 10 näytteenottopaikkaa sisältävä kerrostettu näytteenottopöytäkirja, joka on laadittu sopivan varkaan kanssa, varmistaa edustavan arvioinnin. Skaalaamisen aikana tee yhteistyötä laitetoimittajien kanssa, jotka voivat tarjota laboratoriomittakaavaiset sekoituslaitteet Suunniteltu suoraviivaiseen skaalaukseen kaupallisiin sekoittimiin, mikä vähentää säädettävien muuttujien määrää.
Jopa hyvin valitulla sekoittimella ja validoiduilla parametreilla tapahtuu poikkeamia. Yleisimmät sekoitushäiriöt juontavat juurensa jauheen erottumiseen, sähköstaattiseen agglomeraatioon, ylisekoittumiseen, kuolleisiin vyöhykkeisiin tai epätasaiseen API-jakaumaan. Perussyyn nopea tunnistaminen on puoli ratkaisua. Alla olevassa taulukossa on yhteenveto kustakin ongelmasta, sen tyypillisistä syistä ja korjaustoimenpiteistä.
| Ongelma | Perimmäinen syy | Diagnoosi | Ratkaisu |
|---|---|---|---|
| Erottelu (sekoittaminen) | Laaja hiukkaskokojakauma; tiheyden epäsuhta; tärinää siirron aikana | Ylä-alhainen analyysigradientti säiliössä; korkea RSD sekoituksen jälkeen | Käytä kapeampia apuaineen hiukkaskokoalueita; vastaa apuaineen tiheyttä; minimoi sekoituksen jälkeinen käsittely; harkitse tilattua sekoittamista (kantajapartikkelit) |
| Sähköstaattinen agglomeraatio | Alhainen kosteus; korkean leikkausvoiman kuiva sekoitus; johtamattomat jauheet | Näkyviä kokkareita; jauhe tarttuu seiniin; huono yhtenäisyys | Nosta suhteellinen kosteus 40–60 %:iin; asenna staattista sähköä poistavat tangot; lisää pieniä määriä höyrytettyä piidioksidia liukuaineena |
| Ylisekoitus | Liian pitkä sekoitusaika; leikkausvoimat, jotka hajottavat hiukkasia tai aiheuttavat segregaatiota | RSD kasvaa optimaalisen sekoitusajan jälkeen; havaittiin hiukkaskoon pienenemistä | Määritä optimaalinen sekoituspäätepiste sekoituksen tasaisuusnäytteenotolla; käytä ajastinohjattua pysäytystä; Vältä sekoittamista yli tarvittavan ajan |
| Kuolleet alueet (pysähdyksissä olevat alueet) | Huono sekoittimen suunnittelu; täyttötaso alle minimin; puutteellinen ohjauslevyn suunnittelu | Sekoittamattomat jauhetaskut seinien, välilevyjen tai poistoventtiilin lähellä | Säilytä täyttötaso 35–70 % astian tilavuudesta; sisältää pyyhkäisytankoja tai uudelleensuunniteltuja ohjauslevyjä; puhdista ja tarkasta sisätilat säännöllisesti |
| Epätasainen API-jakauma | API-agglomeraatteja ei hajota; väärä latausjärjestys; riittämätön leikkausvoima pieniannoksisille sekoituksille | Korkea RSD aikaisina ajankohtina; näkyviä API-täpliä | Esisekoita API osan kanssa apuainetta (geometrinen laimennus); käytä korkean leikkausvoiman vaihetta deagglomeroinnissa; pidennä sekoitusaikaa maltillisesti |
Kun API:n teho edellyttää työperäistä altistusaluetta (OEB) 4 tai 5, perinteiset avoimet sekoitustoimenpiteet eivät ole hyväksyttäviä. Erittäin tiiviit sekoitusjärjestelmät suojaavat käyttäjää ilmassa olevilta hiukkasilta ja estävät samalla tuotteen ristikontaminaation. Tavoitteena on saavuttaa alle 1 µg/m³ (joskus jopa nanogrammien tasot) suojaustasot latauksen, sekoituksen, näytteenoton ja purkamisen aikana.
Korkean säiliön sekoittimen rakenteet sisältävät useita tärkeitä ominaisuuksia. Isolaattoritekniikka tarjoaa tiiviin, alipaineisen ympäristön sekoittimen ympärille, jossa on käsineaukot käyttäjän pääsyä varten. Jaetut läppäventtiilit mahdollistaa jauheiden pölytiiviin siirron säiliöistä sekoittimen kulhoon tai astiaan, mikä estää avoimet siirrot prosessien välillä. Clean-in-place (CIP) sekoittimeen integroidut järjestelmät mahdollistavat pesun rikkomatta suojarakennetta, mikä on olennaista tuotteen vaihdossa monituotetiloissa. Itse astia voidaan varustaa alipainekotelolla, HEPA-suodatetuilla ilmanottoaukoilla ja luotettavalla poistoreitillä, joka pitää sisäisen paineen huoneen alhaisempana.
Korkean eristyksen sisältävän sekoitusprosessin validoinnin on osoitettava sekä tuotteen laatu että käyttäjän turvallisuus. Teollisuushygieniavalvonta henkilökohtaisilla ilmanäytteillä varmistaa, että altistuminen jää vahvistetun rajan alapuolelle. Pintapyyhintätestit vahvistavat, että ulkopinnoilla ei ole jäännöslikaa. Sillä välin sekoituksen tasaisuusnäytteenotto jatkuu tavalliseen tapaan, ja siihen päästään usein isolaattorin käsineportin kautta validoidun varkaan kanssa. Investoiminen korkean suojan suunnitteluun sekoitusvaiheessa on paljon kustannustehokkaampaa kuin tuotantolinjan jälkiasentaminen sen jälkeen, kun turvallisuustapahtuma paljastaa aukon.
Farmaseuttinen sekoittaminen on hallitun kaaoksen tiedettä. Jauheominaisuuksien, mekaanisten voimien ja prosessiparametrien vuorovaikutus on ymmärrettävä ja hallittava jokaisen annoksen tuottamiseksi luotettavasti. Systemaattisella lähestymistavalla vältetään yleiset ansoja, jotka liittyvät liialliseen "standardiin" sekoitusaikaan tai kilpailijan reseptin kopioimiseen ottamatta huomioon omia materiaaliominaisuuksia.
Viisi parasta käytäntöä muodostavat vankan sekoitustoiminnan ytimen:
Kun sekoitus toimii, se on näkymätön. Jokainen tabletti täyttää vaatimukset, jokainen erä läpäisee laadunvarmistuksen ja potilaat saavat aiotun annoksen. Tämä hiljainen koostumus on tulosta teknisistä valinnoista, jotka on tehty kauan ennen kuin ensimmäinen jauhe tulee suppiloon. Käyttämällä tässä kuvailtuja mekanismeja, valintalogiikkaa ja mittakaavakehitystä voit rakentaa – ja ylläpitää – tämän luotettavuustason.
Haluatko pysyä ajan tasalla?
Ota meihin yhteyttä alla olevan sähköpostiosoitteen kautta.
Älä huoli roskapostista. Mekin vihaamme sitä!
Mobiili asiakas
Videotili
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Sähköposti: zy@zy-drying.com
WeChat-tunnus
Tekijänoikeus 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Kaikki oikeudet pidätetään  Oral Solid Dosage Equipment Manufacturer