Mikä on amorfinen sumutuskuivattu dispersio (ASDD)?
Yli 70 % uusista lääkeaineehdokkaista kuuluu BCS-luokkaan II tai IV – korkea läpäisevyys mutta alhainen vesiliukoisuus. Seurauksena on huono imeytyminen suun kautta ja toistuva ohjelman viivästyminen. Amorfinen sumutuskuivattu dispersio (ASDD) käsittelee tätä suoraan muuttamalla kiteisen API:n korkeaenergiseen amorfiseen muotoon, joka on upotettu polymeeriseen kantoaineeseen. Tuloksena on vapaasti valuva jauhe, joka voi parantaa liukoisuutta 10-50-kertaisesti puhtaaseen kiteiseen lääkkeeseen verrattuna.
Prosessi on petollisen yksinkertainen. API ja polymeeri liuotetaan yhdessä haihtuvaan orgaaniseen tai vesipitoiseen liuottimeen, sumutetaan kuumaksi kaasuvirraksi ja flash-kuivataan millisekunneissa. Nopea kiinteytyminen vangitsee lääkkeen kineettisesti amorfiseen tilaan, mikä estää uudelleenkiteytymisen. Polymeerilla on kaksi tarkoitusta: se estää ytimien muodostumista varastoinnin aikana ja tehostaa kastumista liukenemisen aikana. Ilman oikeita polymeeri- ja prosessiolosuhteita metastabiili amorfinen muoto rentoutuu takaisin alhaisemman energian kiteiseen tilaan , poistaa kaikki liukoisuusvahvistukset.
ASDD eroaa muista kuumasulaekstruusiolla valmistetuista amorfisista kiinteistä dispersioista (ASD) juuri liuotinpohjaisen kuivausmekanismin ansiosta. Suihkukuivaus toimii pienemmällä lämpörasituksella, joten se on ensisijainen reitti lämpölabiileille yhdisteille. Se luo myös suuren pinta-alan hiukkasia – tyypillisesti halkaisijaltaan 5–50 mikronia – joilla on poikkeuksellinen liukenemiskinetiikka. Nämä ominaisuudet tekevät ASDD:stä kulmakiven teknologian suun kautta otettavien kiinteiden annosten kehittämisessä, erityisesti nopeasti hajoaville tableteille ja biologiselle hyötyosuudelle haastavissa putkissa.
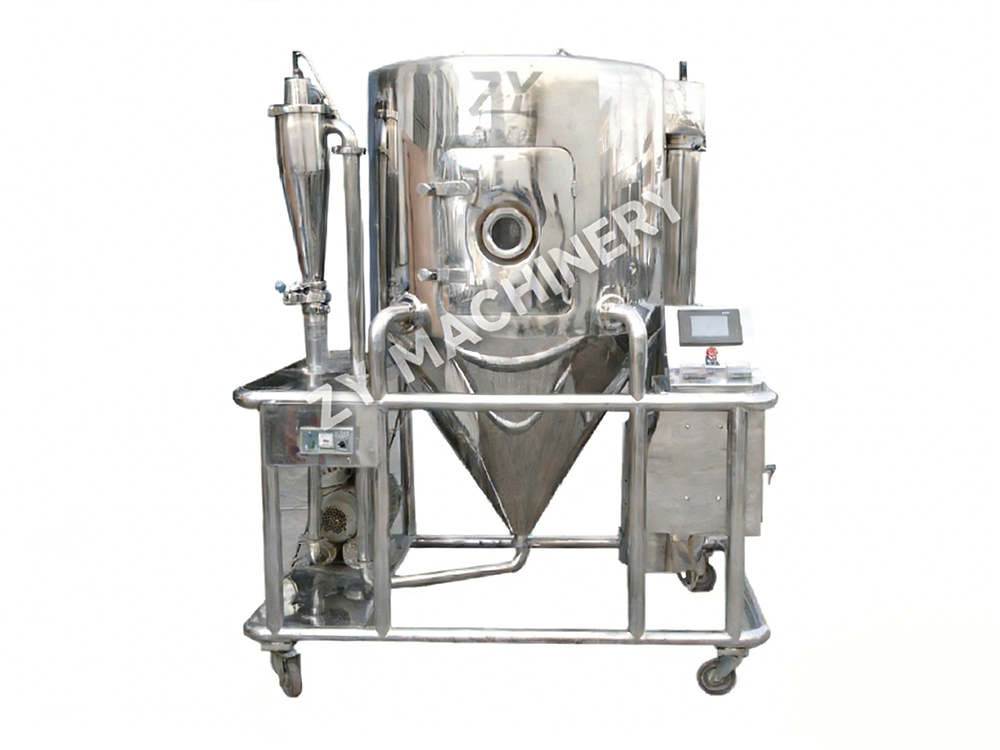
ASDD:n tärkeimmät varusteet: Spray Dryer
Suihkekuivain ei ole perushyödyke. Sen rakenne säätelee suoraan hiukkaskokojakautumaa, jäännösliuottimia, saantoa ja amorfisen dispersion fysikaalista stabiilisuutta. Laitemaailmaa hallitsee kolme vaakaa: laboratorioyksiköt toteutettavuutta varten (1–5 kg erä), pilottikuivaimet prosessin optimointiin (20–50 kg) ja tuotantomittakaavaiset koneet, joiden kapasiteetti on 200 kg tai enemmän per erä.
Laboratoriovaiheessa riittää pöytäsuihkukuivain, jossa on kahden nesteen suutinsumutin ja vaatimaton haihtumisnopeus – tyypillisesti 1-5 kg vettä tunnissa. Nämä järjestelmät käyttävät pieniä liuotintilavuuksia ja mahdollistavat polymeeri-lääke-suhteiden nopean seulonnan. Pilotti- ja kaupalliseen tuotantoon siirtyessä pullonkaula kuitenkin siirtyy. Pyörivät sumuttimet tai korkeapainesuutinjärjestelmät ovat välttämättömiä suuremman syöttönopeuden käsittelyssä pitäen samalla tiukkaa pisarakoon hallintaa. Liuottimen talteenottosilmukat, jotka perustuvat usein kondensaatioon tai inertin kaasun kierrätykseen, tulevat pakollisiksi taloudellisista ja ympäristöllisistä syistä. Alla oleva taulukko havainnollistaa tyypillisen nestekaasusarjan ruiskukuivainten valintaprosessin.
| Kuivain malli | Nimellinen haihtumisnopeus (kg/h) | Tyypillinen eräkoko | Sumuttimen tyyppi | Sopiva vaihe |
|---|---|---|---|---|
| LPG-5 | 1–5 | 0,5-5 kg | Kahden nesteen suutin | Feasibility / R&D |
| LPG-25 | 10-25 | 10-30 kg | Kaksinesteinen tai pyörivä | Pilotti / pienimuotoinen kliininen |
| LPG-100 | 50-100 | 50-150 kg | Pyörivä tai painesuutin | Myöhäisen vaiheen kliininen / lanseeraus |
| LPG-200 | 150-250 | 200-400 kg | Painesuutin | Kaupallinen tuotanto |
Oikean suihkukuivaimen valitseminen ylittää tehon. Parametrit, kuten tuloilman lämpötilan säätöalue (yleensä 120–250°C), syklonierotusjärjestelmän tehokkuus ja pussisuodattimen tai märkäpesurin saatavuus alavirtaan määräävät kokonaissaannon ja tuotteen laadun. Luokan I tai II orgaanisten liuottimien käsittelyyn suunnitelluissa laitteissa räjähdyssuojattu rakenne ja inerttisilmukkakäyttö eivät ole neuvoteltavissa. Hyvin suunniteltu keskipakoisuihkukuivain, jossa on integroitu liuottimien kierrätys, voi ottaa talteen yli 95 % liuottimesta, mikä vähentää käyttökustannuksia 30–40 % kerran läpikäyviin järjestelmiin verrattuna.
Laitokset, jotka suunnittelevat omaa ASD-tuotantolinjaa, yhdistävät usein sumutuskuivaimen ja alavirran kuivatun materiaalinkäsittelykotelon. Tämä estää kosteuden imeytymisen purkamisen aikana – kriittinen vaihe, koska monet ASDD-jauheet ovat hygroskooppisia, ja vaatimatonkin kosteusaltistus voi alentaa lasittumislämpötilaa tarpeeksi laukaisemaan kiteytymisen.
ASDD:n kriittiset prosessiparametrit (CPP).
Sumutuskuivauksen aikana saavutettu amorfinen tila on erittäin herkkä käsittelyolosuhteille. Suunnittelutilaa hallitsee neljä parametria: tulolämpötila, ulostulolämpötila, sumutuspaine ja syöttönopeus. Niiden vuorovaikutus määrää jäännösliuottimen, hiukkasten morfologian ja fysikaalisen stabiilisuuden.
- Tulolämpötila asettaa haihtumisvoiman. Tyypilliset vaihteluvälit ovat 120–180 °C orgaanisille liuottimille ja 180–250 °C vesipitoisille rehuille. Liian korkeat tulolämpötilat voivat heikentää API:ta termisesti, kun taas riittämätön lämpö tuottaa tahmeaa, runsaasti liuotinjäämää sisältävää jauhetta.
- Lähtölämpötila heijastaa suoraan hiukkasten kosteuspitoisuutta. 60–90 °C:n tavoitelämpötila on yleinen monille ASDD-valmisteille. Poistolämpötila on tulolämpötilan, syöttönopeuden ja liuotinmäärän funktio; sitä seurataan jatkuvasti reaaliaikaisena laadun indikaattorina.
- Sumutuspaine säätelee pisarakokoa ja siten hiukkaskokojakaumaa. Kahden nesteen suuttimessa 0,5–3,0 baarin paine tuottaa partikkelien mediaanihalkaisijoiden (D50) välillä 10–40 μm. Korkeampi paine tuottaa hienompia pisaroita, nopeamman kuivumisen, mutta myös suuremman osuuden submikronisia hiukkasia, jotka voivat paeta syklonista, mikä vähentää saantoa.
- Syöttönopeus on tasapainotettava kuivausrummun lämpökapasiteettia. Syöttöalueen yläpäässä toimiminen aiheuttaa epätäydellisen kuivumisen ja liuotinjäämien lisääntymisen riskin. Järjestelmällinen DoE (Design of Experiments) kahdella tai kolmella tasolla kullekin parametrille on vakiokäytäntö kehityksen aikana.
ICH-rajat ylittävät liuotinjäämätasot luokan II tai III liuottimille ovat yleinen vikatila. Sääntelyviranomaiset odottavat alle 5000 ppm:n luokan III liuottimilla ja paljon alhaisempia luokan II liuottimilla. HPMCAS-pohjaisella ASDD:llä tehdyssä tutkimuksessa havaittiin, että ulostulolämpötilan alentaminen 10 °C:lla lisäsi jäännösasetonin määrää 800 ppm:stä 3 200 ppm:iin, mikä on nelinkertainen piikki. Siksi prosessin ohjausstrategiassa tulisi määrittää sekä tavoitelämpötila-alue että suurin hyväksyttävä liuottimen jäännösraja.
Fyysinen stabiilius on toinen piilotettu hinta alioptimaalisista parametreista. Jauheilla, joilla on suuri sisäpinta-ala ja liuotinjäännös, on nopeutunut molekyylien liikkuvuus. Kiteytymisen alkaminen voidaan havaita moduloidulla DSC:llä tai röntgendiffraktiolla päivissä kuukausien sijaan. Prosessiparametrit, jotka tuottavat tiheitä, pienipintaisia hiukkasia, joissa liuottimen jäännös on alle 0,5 % w/w, takaavat jatkuvasti amorfisen stabiilisuuden yli 12 kuukauden ajan ICH:n suosittelemissa säilytysolosuhteissa.
Polymeerin valinta ASDD:lle: Päätöskehys
Polymeerikantaja ei ole inertti täyteaine. Se määrää lääkkeiden latauskapasiteetin, ylikyllästyksen ylläpidon ja pitkäaikaisen fyysisen vakauden. Kolme perhettä hallitsee kaupallisia ASDD-formulaatioita: hypromelloosiasetaattisukkinaatti (HPMCAS), kopovidoni (PVPVA) ja metakryylihappokopolymeeri (Eudragit L100-55). Valinta alkaa lääkkeen ionisoituvuudesta ja hydrofobisuudesta.
HPMCAS sukkinyyli- ja asetyylisubstituutioineen on amfifiilinen. Se estää neutraalien hydrofobisten yhdisteiden nukleaatiota ja ylläpitää ylikyllästystä laajalla pH-alueella. PVPVA, vinyylipyrrolidoni-vinyyliasetaattikopolymeeri, tarjoaa korkean Tg:n (noin 105 °C) ja vahvan vetysidosakseptorikapasiteetin, mikä tekee siitä ihanteellisen lääkkeille, joissa on heikkoja happamia protoneja, jotka voivat muodostaa molekyylien välisiä sidoksia. Eudragit L100-55, metakryylihappo-etyyliakrylaattikopolymeeri, liukenee pH:ssa yli 5,5, mikä mahdollistaa kohdistetun vapautumisen ohutsuolessa – hyöty happolabiileille API:ille tai silloin, kun mahalaukun saostumista on vältettävä.
| Polymeeri | Tg (°C) | Liukoisuusparametri (MPa½) | Hygroskooppisuus | Paras API-profiili |
|---|---|---|---|---|
| HPMCAS (L-luokka) | 120 | 23–24 | Kohtalainen | Neutraali, LogP > 3 |
| PVPVA (kopovidoni) | 105 | 21–22 | Korkea | Heikosti happamat, H-sidoksen luovuttajat |
| Eudragit L100-55 | 150 | 19-20 | Matala | Happolabiili, enteerinen kohde |
Käytännön kehys alkaa Flory-Hugginsin vuorovaikutusparametrin (χ) arvioimisella liukoisuusparametreista. Negatiivinen tai lähes nolla χ ennustaa sekoittuvuuden molekyylitasolla. Termodynamiikan lisäksi dynaamiset arvioinnit - ylikyllästys-saostumiskokeet biorelevantissa väliaineessa - paljastavat, pystyykö polymeeri ylläpitämään amorfisen lääkeaineen pitoisuutta tasapainoliukoisuutensa yläpuolella riittävän pitkään imeytymiseen. HPMCAS-pohjaiset dispersiot kestävät tyypillisesti 20–40-kertaisen ylikyllästyksen 3–4 tunnin ajan FaSSIF-väliaineissa, mikä ylittää PVPVA-pohjaiset järjestelmät erittäin hydrofobisissa yhdisteissä. Jos kosteusherkkyys on huolenaihe, Eudragit L100-55:n alhainen hygroskooppisuus tuottaa usein vähemmän stabiiliutta kuin PVPVA.
ASDD:n integrointi jatkokäsittelyyn
Suihkukuivattu dispersio ei ole annosmuoto. Hieno, matalatiheyksinen jauhe virtaa huonosti – Carr-indeksiarvot yli 25 % ja Hausner-suhteet yli 1,35 ovat yleisiä – ja marginaalinen kokoonpuristuvuus. Tämän jauheen muuntaminen tukevaksi tabletiksi tai kapseliksi vaatii tarkoitukseen suunniteltuja loppupään yksiköitä. Kaksi hallitsevaa integrointipolkua ovat suora puristus (DC) ja kuivarakeistus.
Suora puristus vaatii erinomaista sekoitusvirtausta ja tiivistymistä. Koska ASDD-jauheet yksinään täyttävät harvoin virtausvaatimukset, tyypillisesti lisätään leijukerrosrakeistus tai suuren leikkausvoiman sekoitusvaihe, jossa on telapuristus. Vakioformulaatiossa voidaan yhdistää ASDD, mikrokiteinen selluloosa, krospovidoni hajotusaine ja kolloidinen piidioksidiliukuaine. Jopa optimoituja apuaineita käytettäessä tarttuminen ja poiminta puristuksen aikana ovat yleisiä monien ASDD-järjestelmien alhaisen Tg:n vuoksi – amorfinen materiaali voi pehmentyä puristuslämmössä. Tabletin puristusnopeutta, esipuristusvoimaa ja lävistyspinnoitetta on valvottava huolellisesti.
Kuivarakeistus telapuristimen, kuten esim rullapuristin käsittelee virtaus- ja erotteluongelmia samalla kun vältetään märkärakeistuksen aiheuttama lämpörasitus. Nauhat jauhetaan rakeiksi, joilla on parempi pakkaus ja virtaus. Rakeen suurempi huokoisuus tarkoittaa usein nopeampaa hajoamista, mikä on kriittinen ominaisuus välittömästi vapautuville tuotteille. Yhdessä vertailevassa tutkimuksessa telalla tiivistetyt ASDD-rakeet saavuttivat tabletin hajoamisajan 4,5 minuuttia verrattuna 8 minuuttiin suorapuristusseoksessa, ja niiden kovuus oli vertailukelpoinen.
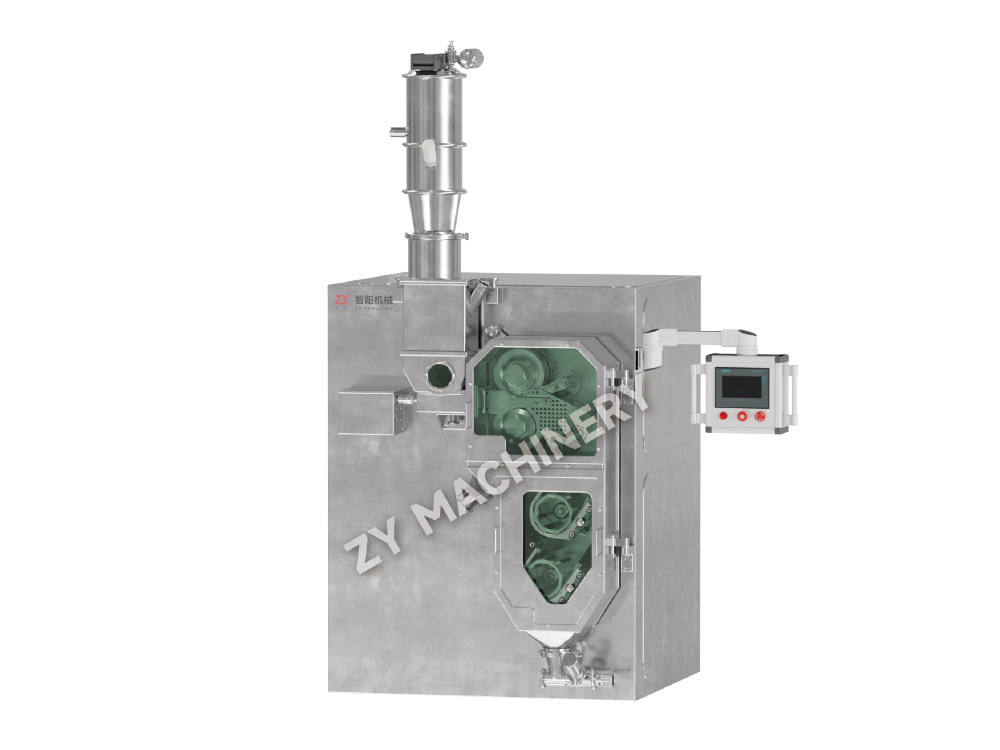
Kun välitön vapautuminen ei ole tavoite, ASDD-jauheet voidaan kerrostaa non-parelle-siemenille leijukerroksessa ja päällystää sen jälkeen kontrolloidusti vapautumista varten. Tämä lähestymistapa erottaa liukenemisnopeuden tablettimatriisista, mikä tarjoaa tarkan vapautumiskinetiikan modulaation. Koko juna – sumutuskuivain, tehosekoitin, telapuristin, tablettipuristin ja päällystyskone – on suunniteltava eristämiseen, jos API on tehokas, aihe, joka yhdistää korkean eristysstrategian.
High-Containment ASDD: Laitteet ja vaatimustenmukaisuus
Monet varhaisen vaiheen onkologiaehdokkaat kuuluvat työperäisen altistuksen luokkaan (OEB) 4 tai 5, ja käyttäjän altistumisrajat ovat alle 1 μg/m³. ASDD:n valmistamista tällaisille yhdisteille avoimessa etusumutuskuivurissa ei voida hyväksyä. Sen sijaan koko prosessiketju – liuoksen valmistuksesta kuivaamiseen, tyhjentämiseen ja jatkokäsittelyyn – on suljettava alipaineen alaisena validoidulla suojaustoiminnalla.
Korkean suojan sumutuskuivausjärjestelmät sisältävät useita suunnittelumuutoksia. Jaetun venttiilin tai jatkuvan vuorauksen bag-in/bag-out -purkausaukot estävät käyttäjää koskettamasta kuivaa jauhetta. CIP (clean-in-place) -järjestelmät, joissa on automaattinen sekvenssiohjaus, vähentävät manuaalisia toimenpiteitä; Tyypillinen CIP-sykli tuotantoon sisältyville kuivausrumpuille vaihtelee 30 minuutista rutiinipuhdistukseen 2 tuntiin täydessä erästä toiseen. Kuivausrummun kaasunkäsittelysilmukka toimii lievässä tyhjiössä, ja HEPA-suodatettu pakoputki varmistaa, että kaikki vuodot työntää ilmaa sisäänpäin.
Pääomakustannuspreemio on merkittävä. Suljettu järjestelmä lisää laitteen hintaa 30–50 % verrattuna tavanomaiseen saman tehon ruiskukuivaimeen. Käyttökustannukset nousevat myös pidentyneiden vaihtoaikojen, lisäilmankäsittelyn suuremman energiankulutuksen sekä huollettavien eristinkäsineiden ja tiivisteiden tarpeen vuoksi. Nämä kustannukset kuitenkin kompensoidaan sääntelyn riskien vähentämisellä. Oikein suunnitellussa suljetussa tilassa vältetään rajoittavien henkilönsuojainten tarve ja vähennetään työterveysvalvonnan tiheyttä.
Vaatimustenmukaisuus ulottuu dokumentaatioon. CPP-seurannan tietojen eheys – tulo-/poistolämpötila, paine-ero suojaesteiden välillä ja CIP-parametrit – on kerättävä 21 CFR Part 11 -yhteensopivalla historioitsijalla. Erätietueen tulee osoittaa, että kaikki suojarakennuksen lukitukset toimivat käsittelyn aikana. Investointi korkean suojan infrastruktuuriin pilottimittakaavassa lyhentää tietä kaupallisiin toimituksiin tuottamalla edustavaa dataa, joka muuttuu suoraan tuotannon mittakaavan ohjausstrategiaksi.
ASDD:n laajentaminen: Laboratoriosta kaupalliseen tuotantoon
ASDD:n laajennushäiriöt johtuvat usein kahdesta perimmäisestä syystä: pisaroiden kuivumisradan muutoksista ja alavirran käsittelyn kosteuden riittämättömästä hallinnasta. Pisaran koko ja viipymäaika kuivauskammiossa ei-lineaarisesti kuivaimen mitoilla. Laboratoriokuivain, jonka kammion halkaisija on 0,5 m, toimii millisekuntien alueella; tuotantokuivain, jonka halkaisija on 3 m, voi pidentää viipymisaikaa useisiin sekunteihin, jolloin muodostuva hiukkanen altistuu kohonneelle lämpötilarasitukselle pidemmäksi ajaksi.
Seurauksena on muutos hiukkasten morfologiassa, jäännösliuottimessa ja joskus faasien erottumisessa, jota ei havaittu laboratoriomittakaavassa. Jäsennellyssä laajennussuunnitelmassa käsitellään tätä kolmella virstanpylväällä:
- Käyttökelpoisuuserä (1–5 kg): Vahvista amorfinen konversio XRPD:llä, mittaa Tg ja määritä liuottimen poistoprofiili vähintään kolmella prosessissa olevalla näytteellä. Tulos: alustava suunnittelutila.
- Pilottivaa'an vahvistus (20–50 kg): Suorita DoE-puhdistettu parametrijoukko pilottikuivaimella, joka jäljittelee tuotantogeometriaa. Testaa jauheen virtaus, sisällön tasaisuus ja nopeutettu stabiilisuus lämpötilassa 40 °C/75 % RH. Tulos: validoitu normaali toiminta-alue ja PAR (todistettu hyväksyttävä alue) verhokäyrä.
- Kaupallisen mittakaavan esittely (200 kg): Suorita kolme peräkkäistä erää tavoitemittakaavassa. Mittaa saanto, epäpuhtausprofiili ja jäännösliuotin ICH-kynnyksiä vastaan. Onnistuneessa CMC-osassa esitetään tiedot, jotka osoittavat, että ulostulolämpötilan standardipoikkeama kolmen erän välillä oli ±2 °C ja että D50-hiukkaskoko vaihteli alle 15 %.
Koko tämän matkan ajan vaakojen välinen laitteiden yhteensopivuus on kriittinen. Tilat, jotka investoivat täysimittaiseen linjaan – alkaen a suihkukuivain identtinen sumutusperiaate kuin yhteensopiva mylly ja sekoitin – vältä prosessin uudelleenkehityksen yhteinen sudenkuoppi jokaisessa vaiheessa. Takaisinmaksu mitataan sääntelyn luotettavuudella ja NDA-tarkistussyklin aikana säästetyllä ajalla.